2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ
2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ

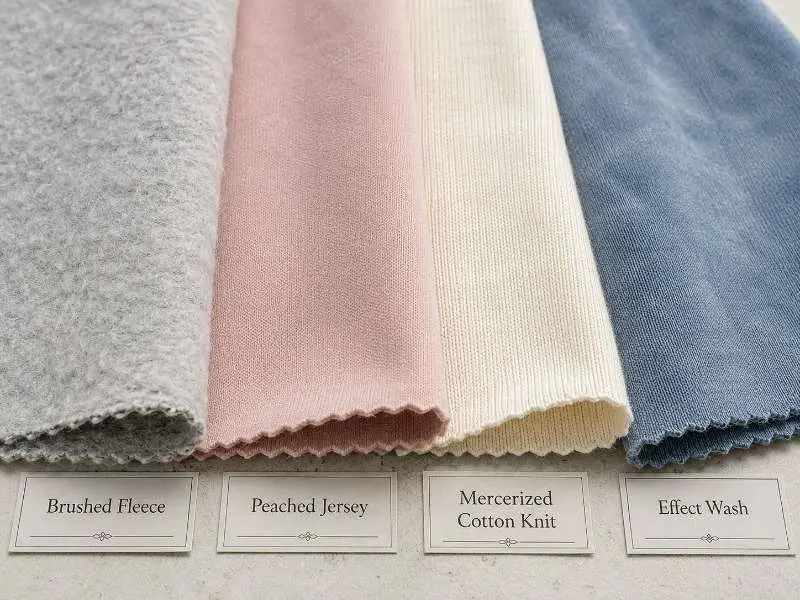
ਟੈਕ ਪੈਕ ਵਿੱਚ “ਨਰਮ ਹੱਥ ਦਾ ਅਹਿਸਾਸ” ਲਿਖਣਾ ਕੋਈ ਫਿਨਿਸ਼ਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾ ਨਹੀਂ ਹੈ। ਪ੍ਰਕਿਰਿਆ ਦਾ ਨਾਮ ਦੱਸੇ ਬਿਨਾਂ, ਫੈਕਟਰੀ ਆਪਣੀ ਡਿਫਾਲਟ ਫਿਨਿਸ਼ਿੰਗ ਲਾਗੂ ਕਰਦੀ ਹੈ — ਅਤੇ ਡਿਫਾਲਟ ਕਦੇ-ਕਦਾਈਂ ਹੀ ਬ੍ਰਾਂਡ ਦੇ ਇਰਾਦੇ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੈ। ਬ੍ਰਸ਼ਿੰਗ, ਪੀਚਿੰਗ, ਮਰਸਰਾਈਜ਼ਿੰਗ ਅਤੇ ਵਾਸ਼ ਟ੍ਰੀਟਮੈਂਟ ਹਰ ਇੱਕ ਨਿਟ ਫੈਬਰਿਕ 'ਤੇ ਵੱਖਰੇ ਨਤੀਜੇ ਪੈਦਾ ਕਰਦੀ ਹੈ, ਅਤੇ ਬਲਕ ਉਤਪਾਦਨ ਵਿੱਚ ਹਰ ਇੱਕ ਦਾ ਆਪਣਾ ਜੋਖਮ ਪੱਧਰ ਹੁੰਦਾ ਹੈ। ਸਹੀ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਦੇਣਾ — ਅਤੇ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਦੇ ਨਮੂਨਿਆਂ 'ਤੇ ਇਸ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨਾ — ਦੁਬਾਰਾ ਆਰਡਰ ਦੇ ਜੋਖਮ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਡਿਲਿਵਰੀ ਲਾਟਾਂ ਵਿੱਚ ਬਲਕ ਦਾ ਰੰਗ ਅਤੇ ਬਣਾਵਟ ਇਕਸਾਰ ਰੱਖਦਾ ਹੈ।
ਫਿਨਿਸ਼ਿੰਗ ਆਮ ਤੌਰ 'ਤੇ ਨਿਟਿੰਗ ਤੋਂ ਬਾਅਦ ਅਤੇ ਡਾਈਿੰਗ ਜਾਂ ਪੋਸਟ-ਟ੍ਰੀਟਮੈਂਟ ਪੜਾਅ ਦੇ ਆਸ-ਪਾਸ ਹੁੰਦੀ ਹੈ, ਪਰ ਸਹੀ ਕ੍ਰਮ ਫਾਈਬਰ, ਬਣਾਵਟ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਢੰਗ ਅਨੁਸਾਰ ਬਦਲਦਾ ਹੈ। ਨਿਟ ਫੈਬਰਿਕ ਲਈ, ਫਿਨਿਸ਼ਿੰਗ ਤਿੰਨ ਸ਼੍ਰੇਣੀਆਂ ਵਿੱਚ ਵੰਡੀ ਜਾਂਦੀ ਹੈ: ਮਕੈਨੀਕਲ ਫਿਨਿਸ਼ਿੰਗ, ਜੋ ਭੌਤਿਕ ਸਤਹ ਨੂੰ ਬਦਲਣ ਲਈ ਰੋਲਰ ਜਾਂ ਘਿਸਾਊ ਸਤਹਾਂ ਵਰਤਦੀ ਹੈ; ਕੈਮੀਕਲ ਫਿਨਿਸ਼ਿੰਗ, ਜੋ ਕੇਂਦ੍ਰਿਤ ਟ੍ਰੀਟਮੈਂਟਾਂ ਰਾਹੀਂ ਫਾਈਬਰ ਦੇ ਗੁਣਾਂ ਨੂੰ ਦੁਬਾਰਾ ਢਾਂਚਾ ਦਿੰਦੀ ਹੈ; ਅਤੇ ਵਾਸ਼ ਫਿਨਿਸ਼ਿੰਗ, ਜੋ ਨਿਯੰਤਰਿਤ ਹਿਲਾਉਣ ਰਾਹੀਂ ਬਣਾਵਟ ਜਾਂ ਰੰਗ ਦੇ ਪ੍ਰਭਾਵ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ। ਫਿਨਿਸ਼ਿੰਗ ਢੰਗ ਫੈਬਰਿਕ ਦੀ ਫਾਈਬਰ ਸਮੱਗਰੀ, GSM ਰੇਂਜ ਅਤੇ ਬਣਾਵਟ ਨਾਲ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਜੋ 220 GSM ਸੂਤੀ ਜਰਸੀ ਲਈ ਢੁਕਵੀਂ ਹੈ, ਧਾਗੇ ਦੀ ਰਚਨਾ ਅਤੇ ਟ੍ਰੀਟਮੈਂਟ ਦੀ ਤੀਬਰਤਾ ਅਨੁਸਾਰ 140 GSM ਢਾਂਚੇ ਲਈ ਢੁਕਵੀਂ ਨਾ ਹੋ ਸਕੇ।
ਬ੍ਰਸ਼ਿੰਗ ਫੈਬਰਿਕ ਦੀ ਸਤਹ ਨੂੰ ਨਰਮ ਬਰਿਸਲ ਰੋਲਰਾਂ ਦੇ ਖਿਲਾਫ਼ ਲੰਘਾਉਂਦੀ ਹੈ ਤਾਂ ਜੋ ਫਾਈਬਰ ਦੇ ਸਿਰੇ ਉੱਠਣ, ਜਿਸ ਨਾਲ ਫੁਲਾਵ ਅਤੇ ਵਧੇਰੇ ਗਰਮ ਹੱਥ ਦਾ ਅਹਿਸਾਸ ਬਣਦਾ ਹੈ। ਇਹ ਸਭ ਤੋਂ ਆਮ ਤੌਰ 'ਤੇ ਫਲੀਸ ਨਿਟ ਫੈਬਰਿਕ — ਜਿਸ ਵਿੱਚ ਸਿੰਗਲ-ਫੇਸਡ ਅਤੇ ਡਬਲ-ਫੇਸਡ ਬਣਾਵਟਾਂ ਸ਼ਾਮਲ ਹਨ — ਅਤੇ ਫ੍ਰੈਂਚ ਟੈਰੀ ਦੇ ਲੂਪ ਵਾਲੇ ਪਾਸੇ ਲਾਗੂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਜਿੱਥੇ ਬ੍ਰਸ਼ਿੰਗ ਵਿਸ਼ੇਸ਼ ਇਨਸੁਲੇਟਿੰਗ ਅੰਦਰੂਨੀ ਹਿੱਸਾ ਬਣਾਉਂਦੀ ਹੈ। ਬਾਰੀਕ ਜਰਸੀ 'ਤੇ, ਹਲਕੀ ਬ੍ਰਸ਼ਿੰਗ ਪਾਸ ਪਾਈਲ ਨੂੰ ਬਹੁਤਾ ਵਧਾਏ ਬਿਨਾਂ ਹੱਥ ਦੇ ਅਹਿਸਾਸ ਨੂੰ ਨਰਮ ਕਰ ਸਕਦੀ ਹੈ। ਬਲਕ ਵਿੱਚ ਮੁੱਖ ਜੋਖਮ ਸਤਹ ਦੀ ਮਜ਼ਬੂਤੀ ਘਟਣਾ ਹੈ: ਬ੍ਰਸ਼ ਕੀਤੇ ਫੈਬਰਿਕ ਪਹਿਨਣ ਦੌਰਾਨ ਪਿਲਿੰਗ ਲਈ ਵਧੇਰੇ ਸੰਵੇਦਨਸ਼ੀਲ ਹੁੰਦੇ ਹਨ, ਇਸੇ ਲਈ ਅਕਸਰ ਨਾਲ ਹੀ ਐਂਟੀ-ਪਿਲਿੰਗ ਫਿਨਿਸ਼ਿੰਗ ਕਦਮ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ। ਭਾਰੀ ਬ੍ਰਸ਼ ਕੀਤੇ ਰੋਲਾਂ ਵਿਚਕਾਰ ਲਾਟ-ਤੋਂ-ਲਾਟ ਸ਼ੇਡ ਦਾ ਅੰਤਰ ਵੀ ਹੋ ਸਕਦਾ ਹੈ, ਖਾਸ ਕਰਕੇ ਜਦੋਂ ਬ੍ਰਸ਼ਿੰਗ ਦੀ ਤੀਬਰਤਾ ਸਤਹ ਦੇ ਪਰਾਵਰਤਨ ਨੂੰ ਬਦਲਦੀ ਹੈ। ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਬਲਕ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦਨ-ਪੂਰਵ ਨਮੂਨਾ ਮਨਜ਼ੂਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਸਵੀਕਾਰਯੋਗ ਹੱਥ ਦੇ ਅਹਿਸਾਸ ਅਤੇ ਪਿਲਿੰਗ ਸੀਮਾਵਾਂ ਤੈਅ ਕਰਨੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ।
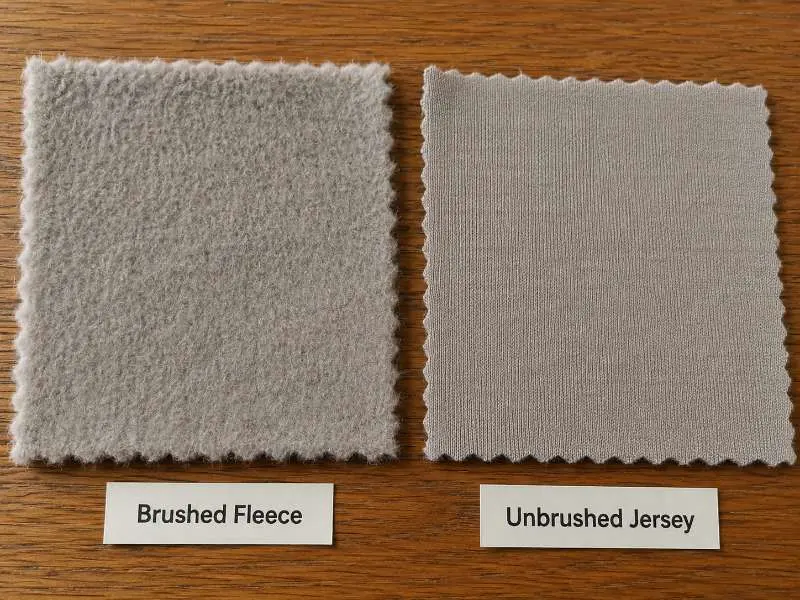
ਪੀਚਿੰਗ ਫੈਬਰਿਕ ਦੀ ਸਤਹ ਨੂੰ ਘਿਸਾਉਣ ਲਈ ਐਮਰੀ ਨਾਲ ਢਕੇ ਰੋਲਰ ਵਰਤਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਬ੍ਰਸ਼ਿੰਗ ਨਾਲੋਂ ਛੋਟੀ, ਸੰਘਣੀ ਬਣਾਵਟ ਬਣਦੀ ਹੈ — ਨਤੀਜਾ ਬ੍ਰਸ਼ ਕੀਤੇ ਫਲੀਸ ਦੀ ਫੁਲਾਵਦਾਰ ਨਰਮੀ ਨਾਲੋਂ ਸੂਏਡ ਦੇ ਵਧੇਰੇ ਨੇੜੇ ਹੁੰਦਾ ਹੈ। ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਬਾਰੀਕ ਜਰਸੀ ਅਤੇ ਇੰਟਰਲਾਕ ਢਾਂਚਿਆਂ 'ਤੇ ਲਾਗੂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਜਿੱਥੇ ਫੈਬਰਿਕ ਵਿੱਚ ਮਕੈਨੀਕਲ ਪਾਸ ਨੂੰ ਸਹਿਣ ਲਈ ਲੋੜੀਂਦਾ ਭਾਰ ਹੁੰਦਾ ਹੈ। ਹਵਾਲੇ ਲਈ, ਲਗਭਗ 130–150 GSM ਤੋਂ ਘੱਟ ਦੀਆਂ ਬਣਾਵਟਾਂ ਵਿੱਚ ਸਤਹ ਵਿਗੜਨ ਦਾ ਵਧੇਰੇ ਜੋਖਮ ਹੋ ਸਕਦਾ ਹੈ, ਜੋ ਫਾਈਬਰ ਸਮੱਗਰੀ ਅਤੇ ਧਾਗੇ ਦੇ ਐਠਣ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਪੀਚਿੰਗ ਫੈਬਰਿਕ ਦੀ ਚੌੜਾਈ ਭਰ ਵਿੱਚ ਬ੍ਰਸ਼ਿੰਗ ਨਾਲੋਂ ਵਧੇਰੇ ਇਕਸਾਰ ਸਤਹ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ, ਹਾਲਾਂਕਿ ਟਿਊਬੁਲਰ ਫੈਬਰਿਕ 'ਤੇ ਕਿਨਾਰੇ-ਤੋਂ-ਕਿਨਾਰੇ ਅੰਤਰ ਸੰਭਵ ਰਹਿੰਦਾ ਹੈ। ਉੱਚ ਤੀਬਰਤਾ ਵਾਲੀ ਪੀਚਿੰਗ ਕਤੇ ਹੋਏ ਸੂਤੀ ਢਾਂਚਿਆਂ 'ਤੇ ਪਿਲਿੰਗ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਇਸ ਨੂੰ ਖੁੱਲ੍ਹੀ ਪ੍ਰਕਿਰਿਆ ਵਰਣਨ ਦੀ ਬਜਾਏ ਤੀਬਰਤਾ ਪੱਧਰ ਦੇ ਨਾਲ ਨਿਰਧਾਰਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਹੇਠਾਂ ਦਿੱਤੀ ਸਾਰਣੀ ਮੁੱਖ ਸੋਰਸਿੰਗ ਪਹਿਲੂਆਂ 'ਤੇ ਬ੍ਰਸ਼ਿੰਗ ਅਤੇ ਪੀਚਿੰਗ ਦੀ ਤੁਲਨਾ ਕਰਦੀ ਹੈ।
| ਵਿਸ਼ੇਸ਼ਤਾ | ਬ੍ਰਸ਼ਿੰਗ | ਪੀਚਿੰਗ |
|---|---|---|
| ਸਤਹ ਦਾ ਪ੍ਰਭਾਵ | ਉੱਠੀ, ਫੁਲਾਵਦਾਰ ਫਾਈਬਰ ਬਣਾਵਟ | ਛੋਟੀ, ਸੰਘਣੀ ਸੂਏਡ ਵਰਗੀ ਸਤਹ |
| ਆਮ ਵਰਤੋਂ | ਫਲੀਸ, ਫ੍ਰੈਂਚ ਟੈਰੀ, ਜਰਸੀ | ਜਰਸੀ, ਇੰਟਰਲਾਕ |
| GSM ਮਾਰਗਦਰਸ਼ਨ | ਲਚਕੀਲਾ (ਬਣਾਵਟ 'ਤੇ ਨਿਰਭਰ) | ਜਰਸੀ, ਇੰਟਰਲਾਕ; ਘੱਟ GSM ਦਾ ਧਿਆਨ ਨਾਲ ਮੁਲਾਂਕਣ ਕਰੋ |
| ਮੁੱਖ ਬਲਕ ਜੋਖਮ | ਪਿਲਿੰਗ; ਲਾਟ-ਤੋਂ-ਲਾਟ ਸ਼ੇਡ ਦਾ ਅੰਤਰ | ਉੱਚ ਤੀਬਰਤਾ 'ਤੇ ਪਿਲਿੰਗ |
| ਟੈਕ ਪੈਕ ਨੋਟ | ਪ੍ਰਕਿਰਿਆ ਨਿਰਧਾਰਿਤ ਕਰੋ + ਐਂਟੀ-ਪਿਲਿੰਗ ਕਦਮ ਸ਼ਾਮਲ ਕਰੋ | ਫਲੀਸ, ਫ੍ਰੈਂਚ ਟੈਰੀ, ਜਰਸੀ |
ਮਰਸਰਾਈਜ਼ਿੰਗ ਵਿੱਚ ਕਾਟਨ ਦੇ ਰੇਸ਼ਿਆਂ ਨੂੰ ਤਣਾਅ ਹੇਠ ਸੰਘਣੇ ਖਾਰੀ ਘੋਲ ਨਾਲ ਟ੍ਰੀਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਪ੍ਰਕਿਰਿਆ ਰੇਸ਼ੇ ਦੀ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਨੂੰ ਮੁੜ ਸੰਰਚਿਤ ਕਰਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਤਿੰਨ ਮਾਪਯੋਗ ਨਤੀਜੇ ਮਿਲਦੇ ਹਨ: ਰੇਸ਼ਮ ਵਰਗੀ ਸਤਹੀ ਚਮਕ, ਬਿਹਤਰ ਰੰਗ ਗ੍ਰਹਿਣ ਅਤੇ ਵਾਰ-ਵਾਰ ਧੋਣ ਤੋਂ ਬਾਅਦ ਬਿਹਤਰ ਆਕਾਰਕ ਸਥਿਰਤਾ। ਜੋ ਕੱਪੜਾ ਬ੍ਰਾਂਡ ਮਰਸਰਾਈਜ਼ਡ ਕਾਟਨ ਨਿਟ ਫੈਬਰਿਕ ਦਾ ਆਰਡਰ ਦਿੰਦੇ ਹਨ, ਉਨ੍ਹਾਂ ਲਈ ਇਹ ਗਹਿਰੇ ਸਾਲਿਡ-ਰੰਗ ਨਤੀਜਿਆਂ ਅਤੇ ਵਧੇਰੇ ਭਰੋਸੇਯੋਗ ਬਲਕ ਅਪਰੂਵਲ ਵਿੱਚ ਸਹਾਇਕ ਹੋ ਸਕਦੀ ਹੈ, ਹਾਲਾਂਕਿ ਅੰਤਿਮ ਸ਼ੇਡ ਦੀ ਇਕਸਾਰਤਾ ਅਜੇ ਵੀ ਡਾਈੰਗ ਕੰਟਰੋਲ ਅਤੇ ਲਾਟ ਅਪਰੂਵਲ ’ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਇਹ ਪ੍ਰਕਿਰਿਆ ਕਾਟਨ-ਪ੍ਰਧਾਨ ਨਿਟ ਸੰਰਚਨਾਵਾਂ ਉੱਤੇ ਲਾਗੂ ਹੁੰਦੀ ਹੈ, ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਜਰਸੀ, ਪੀਕੇ ਅਤੇ ਇੰਟਰਲਾਕ ਸ਼ਾਮਲ ਹਨ; ਇਹ ਸਿਰਫ਼ ਸਿੰਥੈਟਿਕ ਸੰਰਚਨਾਵਾਂ ਲਈ ਉਚਿਤ ਨਹੀਂ ਹੈ। ਟ੍ਰੀਟਮੈਂਟ ਦੀਆਂ ਸ਼ਰਤਾਂ ਖਾਸ ਸੰਰਚਨਾ ਦੇ ਅਧਾਰ ’ਤੇ ਵੱਖਰੀਆਂ ਹੋ ਸਕਦੀਆਂ ਹਨ, ਇਸ ਲਈ ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਬਲਕ ਦਾ ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਰੰਗ ਅਤੇ ਆਕਾਰਕ ਪੁਸ਼ਟੀ ਲਈ ਪ੍ਰੀ-ਪ੍ਰੋਡਕਸ਼ਨ ਸਵੈਚ ਦੀ ਮੰਗ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਵਾਸ਼ ਫਿਨਿਸ਼ਿੰਗ ਵਿੱਚ ਐਨਜ਼ਾਈਮ ਵਾਸ਼ ਸ਼ਾਮਲ ਹੈ, ਜੋ ਕੰਟਰੋਲ ਕੀਤੀ ਜੈਵਿਕ ਕਿਰਿਆ ਰਾਹੀਂ ਸਤਹੀ ਰੇਸ਼ਿਆਂ ਨੂੰ ਤੋੜ ਕੇ ਹੱਥ ਦੀ ਨਰਮਾਈ ਵਧਾਉਂਦੀ ਹੈ; ਸਟੋਨ ਵਾਸ਼, ਜੋ ਪੁਰਾਣੀ, ਅਸਮਾਨ ਸਤਹੀ ਬਣਾਵਟ ਪੈਦਾ ਕਰਦੀ ਹੈ; ਅਤੇ ਇਫੈਕਟ ਵਾਸ਼ ਜਿਵੇਂ ਨਿਟ ਫੈਬਰਿਕ ’ਤੇ ਐਸਿਡ ਵਾਸ਼, ਜੋ ਵਿਸ਼ੇਸ਼ ਰੰਗ-ਭਿੰਨਤਾ ਪੈਟਰਨ ਪੈਦਾ ਕਰਦੀ ਹੈ। ਸਾਰੀਆਂ ਫਿਨਿਸ਼ਿੰਗ ਸ਼੍ਰੇਣੀਆਂ ਵਿੱਚੋਂ, ਵਾਸ਼ ਲਾਟ-ਤੋਂ-ਲਾਟ ਭਿੰਨਤਾ ਲਈ ਸਭ ਤੋਂ ਵੱਧ ਸੰਭਾਵਿਤ ਹੈ: ਪਾਣੀ ਦੀ ਕੈਮਿਸਟਰੀ, ਲੋਡ ਦੀ ਮਾਤਰਾ, ਐਜੀਟੇਸ਼ਨ ਦੀ ਤੀਬਰਤਾ ਅਤੇ ਸਾਈਕਲ ਦਾ ਸਮਾਂ ਸਾਰੇ ਅੰਤਿਮ ਨਤੀਜੇ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਸਰਟੀਫਿਕੇਸ਼ਨ-ਸੰਵੇਦਨਸ਼ੀਲ ਆਰਡਰਾਂ ਲਈ, OEKO-TEX® Standard 100 ਸਰਟੀਫਾਈਡ ਵਿਕਲਪ ਉਪਲਬਧ ਹਨ। ਕਿਰਪਾ ਕਰਕੇ ਸੈਂਪਲਿੰਗ ਦੇ ਸਮੇਂ ਸਰਟੀਫਿਕੇਸ਼ਨ ਦੀਆਂ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਖਾਸ ਤੌਰ ’ਤੇ ਜਦੋਂ ਵਾਸ਼ ਇਫੈਕਟ, ਡਾਈ ਰੈਸਿਪੀ ਜਾਂ ਵਿਸ਼ੇਸ਼ ਫਿਨਿਸ਼ ਸ਼ਾਮਲ ਹੋਣ।
ਸੈਂਪਲ ਪੁਸ਼ਟੀ ਤੋਂ ਬਿਨਾਂ ਫਿਨਿਸ਼ਿੰਗ ਸਪੈਕ ਉਤਪਾਦਨ ਵਿੱਚ ਅਸਪਸ਼ਟਤਾ ਪੈਦਾ ਕਰਦੀ ਹੈ। ਇੱਕੋ ਪ੍ਰਕਿਰਿਆ ਦਾ ਨਾਮ ਫੈਬਰਿਕ ਦੇ ਅਧਾਰ ਅਨੁਸਾਰ ਵੱਖ-ਵੱਖ ਤੀਬਰਤਾਵਾਂ, ਕ੍ਰਮ ਅਤੇ ਨਤੀਜਿਆਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਟੈਕ ਪੈਕ ਵਿੱਚ ਲੋੜ ਲਿਖਣ ਤੋਂ ਪਹਿਲਾਂ ਹਰ ਪੈਰਾਮੀਟਰ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਨਾਲ ਬਲਕ ਉਤਪਾਦਨ ਸ਼ੁਰੂ ਹੋਣ ਤੋਂ ਬਾਅਦ ਦੇ ਆਵਾਜਾਈ-ਆਰਾਈ ਘਟਦੇ ਹਨ। ਹੇਠਾਂ ਦਿੱਤੀ ਸਾਰਣੀ ਦਰਸਾਉਂਦੀ ਹੈ ਕਿ ਹਰ ਫਿਨਿਸ਼ਿੰਗ ਕਿਸਮ ਲਈ ਕੀ ਪੁਸ਼ਟੀ ਕਰਨੀ ਹੈ।
| ਫਿਨਿਸ਼ਿੰਗ | ਹੱਥ ਦੀ ਨਰਮਾਈ ਦਾ ਨਤੀਜਾ | ਉਚਿਤ ਫੈਬਰਿਕ ਅਧਾਰ | ਮੁੱਖ ਬਲਕ ਜੋਖਮ | ਟੈਕ ਪੈਕ ਨੋਟ |
|---|---|---|---|---|
| ਬ੍ਰਸ਼ਿੰਗ | ਫੁੱਲੀ, ਨਿੱਘੀ ਸਤਹ | ਫਲੀਸ, ਫ੍ਰੈਂਚ ਟੈਰੀ, ਜਰਸੀ | ਪਿਲਿੰਗ; ਲਾਟ ਸ਼ੇਡ ਭਿੰਨਤਾ | ਪ੍ਰਕਿਰਿਆ ਦਾ ਨਾਮ ਦਿਓ; ਐਂਟੀ-ਪਿਲਿੰਗ ਸਪੈਕ ਸ਼ਾਮਲ ਕਰੋ |
| ਪੀਚਿੰਗ | ਸੰਘਣੀ, ਸੂਡੇ ਵਰਗੀ | ਜਰਸੀ, ਇੰਟਰਲਾਕ (>130–150 GSM) | ਉੱਚ ਤੀਬਰਤਾ 'ਤੇ ਪਿਲਿੰਗ | ਤੀਬਰਤਾ ਦਾ ਪੱਧਰ ਨਿਰਧਾਰਤ ਕਰੋ |
| ਮਰਸਰਾਈਜ਼ਿੰਗ | ਚਮਕਦਾਰ, ਨਿਰਵਿਘਨ | ਕਾਟਨ ਨਿਟ (ਜਰਸੀ, ਪੀਕੇ, ਇੰਟਰਲਾਕ) | ਆਕਾਰਕ ਤਬਦੀਲੀ ਸੰਭਵ | ਮਰਸਰਾਈਜ਼ਿੰਗ ਤੋਂ ਪਹਿਲਾਂ/ਬਾਅਦ ਦਾ ਸਵੈਚ ਮੰਗੋ |
| ਵਾਸ਼ (ਐਨਜ਼ਾਈਮ/ਇਫੈਕਟ) | ਨਰਮ ਜਾਂ ਪੁਰਾਣੀ ਸਤਹ | ਕਾਟਨ ਅਤੇ ਕਾਟਨ-ਬਲੈਂਡ ਨਿਟ | ਲਾਟ-ਤੋਂ-ਲਾਟ ਵੱਧ ਭਿੰਨਤਾ | ਸ਼ੇਡ ਬੈਂਡ ਨਿਰਧਾਰਤ ਕਰੋ; ਸੈਂਪਲ-ਅਧਾਰਿਤ ਅਪਰੂਵਲ |
ਬ੍ਰਸ਼ਿੰਗ ਵਿੱਚ ਬ੍ਰਿਸਲ ਰੋਲਰਾਂ ਨਾਲ ਫਾਈਬਰ ਦੇ ਸਿਰੇ ਉਭਾਰੇ ਜਾਂਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਲੋਫਟ ਅਤੇ ਗਰਮ ਮਹਿਸੂਸ ਪੈਦਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਇਹ ਫਲੀਸ ਅਤੇ ਕੁਝ ਫ੍ਰੈਂਚ ਟੈਰੀ ਬਣਾਵਟਾਂ ਲਈ ਆਮ ਹੈ। ਪੀਚਿੰਗ ਵਿੱਚ ਘਸਾਊ ਐਮਰੀ ਰੋਲਰਾਂ ਨਾਲ ਛੋਟੀ, ਸੰਘਣੀ ਸੂਏਡ ਵਰਗੀ ਸਤਹ ਬਣਦੀ ਹੈ, ਜੋ ਜਰਸੀ ਅਤੇ ਇੰਟਰਲਾਕ 'ਤੇ ਵਧੇਰੇ ਆਮ ਹੈ। ਦੋਵਾਂ ਵਿੱਚ ਤੇਜ਼ ਤੀਬਰਤਾ 'ਤੇ ਪਿਲਿੰਗ ਦਾ ਖ਼ਤਰਾ ਹੁੰਦਾ ਹੈ। ਕਿਸੇ ਵੀ ਪ੍ਰਕਿਰਿਆ ਲਈ, ਨਾਲ ਹੀ ਐਂਟੀ-ਪਿਲਿੰਗ ਕਦਮ ਦੱਸਣਾ ਸਲਾਹਕਾਰ ਹੈ, ਅਤੇ ਹੱਥ ਦੇ ਮਹਿਸੂਸ ਦੇ ਨਤੀਜੇ ਦੀ ਪੁਸ਼ਟੀ ਸਿਰਫ਼ ਪ੍ਰਕਿਰਿਆ ਦੇ ਨਾਮ ਤੋਂ ਮੰਨਣ ਦੀ ਬਜਾਏ ਪ੍ਰੀ-ਪ੍ਰੋਡਕਸ਼ਨ ਸੈਂਪਲ 'ਤੇ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਮਰਸਰਾਈਜ਼ਿੰਗ ਇਲਾਜ ਦੌਰਾਨ ਲਾਏ ਗਏ ਟੈਂਸ਼ਨ ਅਤੇ ਖ਼ਾਸ ਬਣਾਵਟ ਦੇ ਆਧਾਰ 'ਤੇ ਫੈਬਰਿਕ ਦੇ ਭਾਰ ਅਤੇ ਚੌੜਾਈ ਵਿੱਚ ਮਾਮੂਲੀ ਬਦਲਾਅ ਲਿਆ ਸਕਦੀ ਹੈ। ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਮਰਸਰਾਈਜ਼ਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਬਾਅਦ ਦਾ ਸਵੈਚ ਮੰਗਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਬਲਕ ਉਤਪਾਦਨ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਕਿ ਤਿਆਰ GSM ਅਤੇ ਫੈਬਰਿਕ ਦੀ ਚੌੜਾਈ ਮੂਲ ਵਿਸ਼ੇਸ਼ਤਾ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ।
ਵਾਸ਼ ਪ੍ਰਭਾਵ — ਖ਼ਾਸ ਕਰਕੇ ਐਨਜ਼ਾਈਮ ਵਾਸ਼ ਅਤੇ ਇਫੈਕਟ ਵਾਸ਼ — ਮਨਜ਼ੂਰ ਹਵਾਲੇ ਤੋਂ ਬਿਨਾਂ ਲੌਟਾਂ ਵਿੱਚ ਇਕਸਾਰ ਢੰਗ ਨਾਲ ਦੁਹਰਾਉਣਾ ਮੁਸ਼ਕਲ ਹੁੰਦਾ ਹੈ। ਟੈਕ ਪੈਕ ਵਿੱਚ ਸਿਰਫ਼ “ਐਨਜ਼ਾਈਮ ਵਾਸ਼” ਲਿਖਣ ਨਾਲ ਤੀਬਰਤਾ ਅਣ-ਨਿਰਧਾਰਿਤ ਰਹਿ ਜਾਂਦੀ ਹੈ। ਬਲਕ ਵਿੱਚ ਦਿੱਖ ਦੀ ਇਕਸਾਰਤਾ ਦੀ ਲੋੜ ਵਾਲੇ ਕਿਸੇ ਵੀ ਵਾਸ਼ ਪ੍ਰਭਾਵ ਲਈ ਪ੍ਰੀ-ਪ੍ਰੋਡਕਸ਼ਨ ਸੈਂਪਲ 'ਤੇ ਸ਼ੇਡ ਬੈਂਡ ਮਨਜ਼ੂਰੀ ਸਥਾਪਿਤ ਕਰਨਾ ਮਿਆਰੀ ਤਰੀਕਾ ਹੈ।
ਸਹੀ ਫਿਨਿਸ਼ਿੰਗ ਦੱਸਣ ਦੀ ਸ਼ੁਰੂਆਤ ਤੁਹਾਡੀ ਅਸਲ ਫੈਬਰਿਕ ਬਣਾਵਟ 'ਤੇ ਨਤੀਜੇ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨ ਨਾਲ ਹੁੰਦੀ ਹੈ। ਬ੍ਰਸ਼ਡ, ਪੀਚਡ ਜਾਂ ਮਰਸਰਾਈਜ਼ਡ ਨਤੀਜਿਆਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਲਈ ਸਾਡੀ ਨਿਟ ਫੈਬਰਿਕ ਰੇਂਜ ਤੋਂ ਸੈਂਪਲ ਮੰਗੋ — ਜਾਂ ਤੁਹਾਡੇ ਬਲਕ ਆਰਡਰ ਲਈ ਫਿਨਿਸ਼ਿੰਗ ਵਿਕਲਪਾਂ ਬਾਰੇ ਚਰਚਾ ਕਰਨ ਲਈ ਸਾਡੇ ਨਾਲ ਸੰਪਰਕ ਕਰੋ।
 ਨਿਰਮਾਤਾ ਸੂਝ
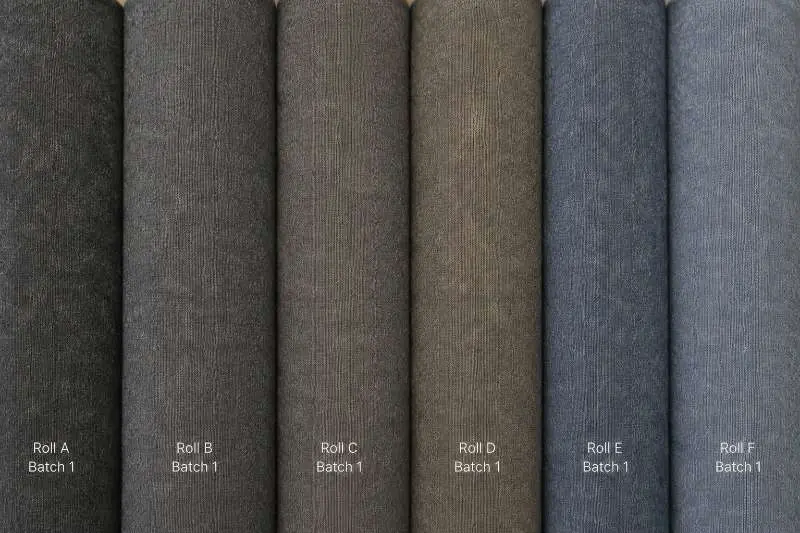
ਤੇਜ਼ਾਬ ਧੋਈ ਕੱਪੜਾ ਰੋਲ ਤੋਂ ਰੋਲ ਵਿੱਚ ਵੱਖਰਾ ਕਿਉਂ ਦਿਖਦਾ ਹੈ — ਅਤੇ ਥੋਕ ਆਰਡਰ ਇਸਨੂੰ ਕਿਵੇਂ ਕਾਬੂ ਹੇਠ ਰੱਖਦੇ ਹਨ
ਹੋਰ ਪੜ੍ਹੋ ਫੈਬਰਿਕ
ਟ੍ਰਾਈਕੋਟ ਨਿਟ: ਇਸ ਹਲਕੇ ਅਤੇ ਟਿਕਾਊ ਮੈਟੀਰੀਅਲ ਨੂੰ ਸਮਝੋ
ਹੋਰ ਪੜ੍ਹੋ ਸੋਰਸਿੰਗ ਗਾਈਡ
ਐਕਟਿਵਵੀਅਰ ਨਿੱਟ ਫੈਬਰਿਕ ਦੀ ਚੋਣ: ਫਾਈਬਰ ਚਾਰਟ ਕੀ ਛੱਡ ਦਿੰਦੇ ਹਨ ਅਤੇ ਬਲਕ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਸੋਰਸਿੰਗ ਟੀਮਾਂ ਨੂੰ ਕੀ ਚਾਹੀਦਾ ਹੈ
ਹੋਰ ਪੜ੍ਹੋ ਫੈਬਰਿਕ ਤੁਲਨਾ
ਮੋਡਲ ਬਨਾਮ ਬਾਂਸ ਨਿੱਟ ਫੈਬਰਿਕ: ਸਰਟੀਫਿਕੇਸ਼ਨ ਦੀ ਸੱਚਾਈ ਜੋ ਬ੍ਰਾਂਡ ਲੋਕ ਛੱਡ ਦਿੰਦੇ ਹਨ
ਹੋਰ ਪੜ੍ਹੋ ਉਦਯੋਗ ਜਾਣਕਾਰੀ
ਘਰੇਲੂ ਟੈਕਸਟਾਈਲ ਦੇ ਨਿੱਟ ਫੈਬਰਿਕ ਬਾਰੇ ਹੋਰ ਜਾਣੋ
ਹੋਰ ਪੜ੍ਹੋ