2009 देखि बुना कपडा निर्माता · चीन
2009 देखि बुना कपडा निर्माता · चीन

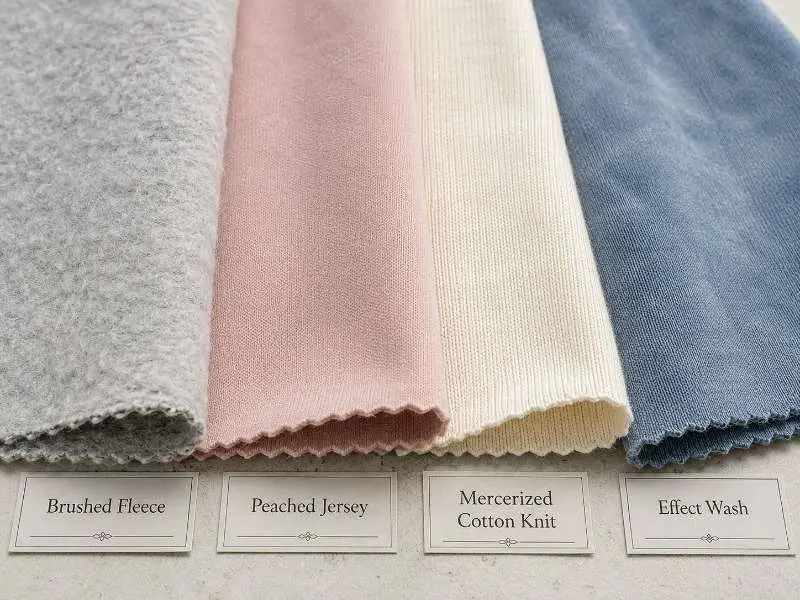
टेक प्याकमा “soft hand feels” लेख्नु फिनिशिङ स्पेसिफिकेसन होइन। प्रक्रिया नै नतोकिँदा कारखानाले आफ्नै डिफल्ट फिनिशिङ लगाउँछ — र डिफल्टले ब्रान्डको इरादासँग विरलै मेल खान्छ। ब्रशिङ, पिचिङ, मर्सराइजिङ र वाश ट्रिटमेन्टले निट फ्याब्रिकमा छुट्टाछुट्टै नतिजा दिन्छन्, र बल्क उत्पादनमा प्रत्येकको आफ्नै जोखिम प्रोफाइल हुन्छ। सही फिनिशिङ प्रक्रिया तोक्नु — र उत्पादन-पूर्व नमुनामा त्यसको प्रमाणित गर्नु — पुनः अर्डरको जोखिम घटाउँछ र डेलिभरी लटभर बल्क रङ र बनोट एकरूप राख्छ।
फिनिशिङ सामान्यतया बुनाईपछि र डाइङ वा पोस्ट-ट्रिटमेन्ट चरणको आसपास हुन्छ, तर ठ्याक्कै क्रम फाइबर, कन्स्ट्रक्सन र फिनिशिङ विधिअनुसार फरक पर्छ। निट फ्याब्रिकका लागि फिनिशिङ तीन वर्गमा विभाजित हुन्छ: मेकानिकल फिनिशिङ, जसले रोलर वा घर्षण गर्ने सतह प्रयोग गरी भौतिक सतह परिवर्तन गर्छ; केमिकल फिनिशिङ, जसले केन्द्रित ट्रिटमेन्टमार्फत फाइबरका गुण पुनर्संरचना गर्छ; र वाश फिनिशिङ, जसले नियन्त्रित आन्दोलनमार्फत बनोट वा रङको प्रभाव ल्याउँछ। फिनिशिङ विधि फ्याब्रिकको फाइबर संरचना, GSM दायरा र कन्स्ट्रक्सनसँग मिल्नुपर्छ। 220 GSM कटन जर्सीका लागि उपयुक्त प्रक्रिया, यार्न संरचना र ट्रिटमेन्टको तीव्रताअनुसार, 140 GSM संरचनाका लागि उपयुक्त नहुन सक्छ।
ब्रशिङमा फ्याब्रिकको सतहलाई नरम ब्रिसल रोलरसँग घर्षण गराई फाइबरका टुप्पा उठाइन्छ, जसले लफ्ट र न्यानो ह्यान्ड फिल बनाउँछ। यो प्रायः फ्लिस निट फ्याब्रिक — सिंगल-फेस्ड र डबल-फेस्ड कन्स्ट्रक्सनसहित — र फ्रेन्च टेरीको लुप साइडमा लगाइन्छ, जहाँ ब्रशिङले विशिष्ट तापरोधी भित्री सतह बनाउँछ। महीन जर्सीमा हल्का ब्रशिङ पासले पाइल धेरै नबढाई ह्यान्ड फिल नरम बनाउन सक्छ। मुख्य बल्क जोखिम सतहको बल घट्नु हो: ब्रश गरिएका फ्याब्रिक लगाउँदा पिलिङप्रति बढी संवेदनशील हुन्छन्, त्यसैले प्रायः सँगै एन्टी-पिलिङ फिनिशिङ चरण पनि तोकिन्छ। धेरै ब्रश गरिएका रोलबीच लट-देखि-लट रङको भिन्नता पनि हुन सक्छ, विशेषगरी ब्रशिङको तीव्रताले सतहको परावर्तन बदल्दा। बल्क उत्पादनअघि खरिदकर्ताले उत्पादन-पूर्व नमुना स्वीकृत गर्नुपर्छ र स्वीकार्य ह्यान्ड-फिल तथा पिलिङ सीमा तोक्नुपर्छ।
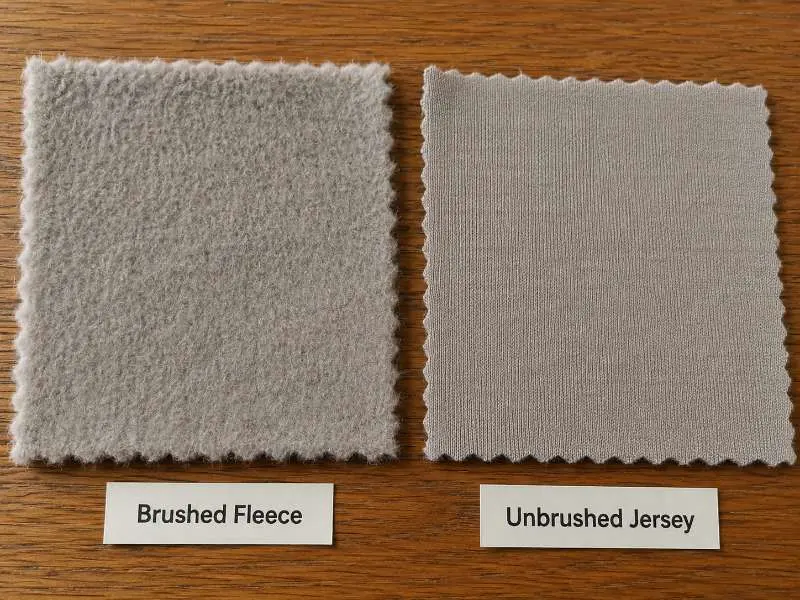
पिचिङमा इमरीले ढाकिएका रोलर प्रयोग गरी फ्याब्रिकको सतह घर्षण गरिन्छ, जसले ब्रशिङभन्दा छोटो र घना बनोट बनाउँछ — नतिजा ब्रश गरिएको फ्लिसको लफ्टी नरमपनभन्दा सुएडसँग बढी नजिक हुन्छ। यो प्रायः महीन जर्सी र इन्टरलक संरचनामा लगाइन्छ, जहाँ मेकानिकल पास सहन फ्याब्रिकसँग पर्याप्त बडी हुन्छ। सन्दर्भका रूपमा, लगभग 130–150 GSM भन्दा कम संरचनामा फाइबर संरचना र यार्न ट्विस्टअनुसार सतह बिग्रने जोखिम बढी हुन सक्छ। पिचिङले ब्रशिङभन्दा फ्याब्रिकको चौडाइभर बढी एकरूप सतह बनाउन सक्छ, तर ट्युबुलर फ्याब्रिकमा छेउ-देखि-छेउ भिन्नता सम्भव रहन्छ। उच्च तीव्रताको पिचिङले स्पन कटन संरचनामा पिलिङ निम्त्याउन सक्छ, त्यसैले खुला प्रक्रिया विवरणको रूपमा नछोडी तीव्रता स्तर तोक्नुपर्छ।
तलको तालिकाले मुख्य सोर्सिङ आयाममा ब्रशिङ र पिचिङको तुलना गर्छ।
| विशेषता | ब्रशिङ | पिचिङ |
|---|---|---|
| सतह प्रभाव | उठेको, लफ्टी फाइबर बनोट | छोटो, घना सुएड-जस्तो सतह |
| सामान्य प्रयोग | फ्लिस, फ्रेन्च टेरी, जर्सी | जर्सी, इन्टरलक |
| GSM मार्गदर्शन | लचिलो (कन्स्ट्रक्सनअनुसार) | जर्सी, इन्टरलक; कम GSM ध्यानपूर्वक मूल्याङ्कन गर्नुहोस् |
| मुख्य बल्क जोखिम | पिलिङ; लट-देखि-लट रङ भिन्नता | उच्च तीव्रतामा पिलिङ |
| टेक प्याक नोट | प्रक्रिया तोक्नुहोस् + एन्टी-पिलिङ चरण थप्नुहोस् | फ्लिस, फ्रेन्च टेरी, जर्सी |
मर्सराइजिङले कपासका रेसाहरूलाई तनावमा केन्द्रित क्षारीय घोलले उपचार गर्छ। यो प्रक्रियाले रेसाको क्रस-सेक्सन पुनर्संरचना गर्छ, जसले तीन मापनयोग्य नतिजा दिन्छ: रेशमजस्तो सतही चमक, रङ ग्रहण क्षमतामा सुधार, र बारम्बार धुंदापछि राम्रो आयामी स्थिरता। मर्सराइज्ड कपास निट फ्याब्रिक अर्डर गर्ने अपारेल ब्रान्डहरूका लागि, यसले गहिरो सोलिड-कलर नतिजा र थप अनुमानयोग्य बल्क स्वीकृति समर्थन गर्न सक्छ, यद्यपि अन्तिम शेड स्थिरता अझै रङाई नियन्त्रण र लट स्वीकृतिमा निर्भर हुन्छ। यो प्रक्रिया कपास-प्रधान निट बनावटहरूमा लागू हुन्छ, जसमा जर्सी, पिके र इन्टरलक पर्छन्; यो पूर्ण रूपमा सिन्थेटिक बनावटहरूका लागि उपयुक्त हुँदैन। उपचारका अवस्थाहरू विशेष बनावट अनुसार फरक पर्न सक्छन्, त्यसैले खरिदकर्ताहरूले बल्कमा प्रतिबद्ध हुनुअघि रङ र आयामी प्रमाणीकरणका लागि पूर्व-उत्पादन स्वाच अनुरोध गर्नुपर्छ।
वाश फिनिशिङमा इन्जाइम वाश, जसले नियन्त्रित जैविक क्रियाद्वारा सतहका रेसाहरू भत्काएर हातको स्पर्श नरम बनाउँछ; स्टोन वाश, जसले पुरानो, अनियमित सतह बनावट सिर्जना गर्छ; र प्रभाव वाशहरू जस्तै निट फ्याब्रिकमा एसिड वाश, जसले विशेष रङ भिन्नता ढाँचाहरू उत्पादन गर्छ, समावेश हुन्छन्। सबै फिनिशिङ श्रेणीहरूमध्ये, वाश लट-देखि-लट भिन्नताका लागि सबैभन्दा संवेदनशील हो: पानीको रसायन, लोड मात्रा, एजिटेसन तीव्रता र साइकल समयले अन्तिम नतिजामा असर पार्छ। प्रमाणीकरण-संवेदनशील अर्डरहरूका लागि, OEKO-TEX® Standard 100 प्रमाणित विकल्पहरू उपलब्ध छन्। कृपया नम्पलिङको समयमा प्रमाणीकरण आवश्यकताहरू पुष्टि गर्नुहोस्, विशेष गरी जब वाश प्रभाव, रङ रेसिपी वा विशेष फिनिशहरू संलग्न छन्।
नम्पल प्रमाणीकरण बिनाको फिनिशिङ स्पेकले उत्पादनमा अस्पष्टता सिर्जना गर्छ। एउटै प्रक्रिया नामले फ्याब्रिक आधार अनुसार विभिन्न तीव्रता, क्रम र नतिजाहरू समेट्छ। टेक प्याकमा आवश्यकता लेख्नुअघि प्रत्येक प्यारामिटर पुष्टि गर्दा बल्क उत्पादन सुरु भएपछि हुने आवतजावत कम हुन्छ। तलको तालिकाले प्रत्येक फिनिशिङ प्रकारका लागि के प्रमाणीकरण गर्ने भन्ने सारांश दिन्छ।
| फिनिशिङ | हातको स्पर्श नतिजा | उपयुक्त फ्याब्रिक आधार | मुख्य बल्क जोखिम | टेक प्याक टिप्पणी |
|---|---|---|---|---|
| ब्रशिङ | उठेको, न्यानो सतह | फ्लिस, फ्रेन्च टेरी, जर्सी | पिलिङ; लट शेड भिन्नता | प्रक्रियाको नाम लेख्नुहोस्; एन्टी-पिलिङ स्पेक थप्नुहोस् |
| पिचिङ | घना, सुएडजस्तो | जर्सी, इन्टरलक (>130–150 GSM) | उच्च तीव्रतामा पिलिङ | तीव्रता स्तर निर्दिष्ट गर्नुहोस् |
| मर्सराइजिङ | चम्किलो, चिल्लो | कपास निट (जर्सी, पिके, इन्टरलक) | आयामी परिवर्तन सम्भव | मर्सराइजिङ अघि/पछिको स्वाच अनुरोध गर्नुहोस् |
| वाश (इन्जाइम/प्रभाव) | नरम वा पुरानो सतह | कपास र कपास-मिश्रित निट | उच्च लट-देखि-लट भिन्नता | शेड ब्यान्ड स्थापना; नम्पल-आधारित स्वीकृति |
ब्रशिङमा ब्रिसल रोलर प्रयोग गरी फाइबरका टुप्पा उचालिन्छ, जसले लफ्ट र न्यानो हाते अनुभूति दिन्छ, र यो फ्लिस तथा केही फ्रेन्च टेरी कन्स्ट्रक्सनमा सामान्य हुन्छ। पिचिङमा अपरेसिभ इमेरी रोलर प्रयोग गरी छोटो, बाक्लो सुएडजस्तो सतह बनाइन्छ, जो जर्सी र इन्टरलकमा बढी प्रचलित छ। दुवैमा उच्च तीव्रतामा पिलिङको जोखिम हुन्छ। दुवै प्रक्रियाका लागि, सँगै एन्टी-पिलिङ चरण तोक्नु उपयुक्त हुन्छ, र हाते अनुभूतिको नतिजा प्रक्रियाको नामबाट मात्र अनुमान नगरी प्रि-प्रोडक्सन नमुनामा पुष्टि गर्नुपर्छ।
उपचारका क्रममा लगाइने टेन्सन र विशेष कन्स्ट्रक्सनअनुसार मर्सराइजिङले फ्याब्रिकको तौल र चौडाइमा सामान्य परिवर्तन ल्याउन सक्छ। खरिदकर्ताले मर्सराइजिङअघि र पछिको स्वाच अनुरोध गरी बल्क उत्पादन स्वीकृत गर्नुअघि अन्तिम GSM र फ्याब्रिक चौडाइ मूल स्पेसिफिकेसनसँग मिल्छ भन्ने पुष्टि गर्नुपर्छ।
वाश इफेक्ट — विशेष गरी इन्जाइम वाश र इफेक्ट वाश — स्वीकृत सन्दर्भबिना लटहरूमा निरन्तर रूपमा दोहोर्याउन गाह्रो हुन्छ। टेक प्याकमा “इन्जाइम वाश” मात्र लेख्दा तीव्रता अपरिभाषित रहन्छ। बल्कमा दृश्य निरन्तरता आवश्यक पर्ने कुनै पनि वाश इफेक्टका लागि प्रि-प्रोडक्सन नमुनामा शेड ब्यान्ड स्वीकृति स्थापित गर्नु मानक अभ्यास हो।
उपयुक्त फिनिशिङ तोक्नु तपाईंको वास्तविक फ्याब्रिक कन्स्ट्रक्सनमा नतिजा मूल्याङ्कन गर्नबाट सुरु हुन्छ। ब्रश गरिएको, पिच गरिएको वा मर्सराइज गरिएको नतिजा तुलना गर्न हाम्रो निट फ्याब्रिक रेन्ज बाट नमुना अनुरोध गर्नुहोस् — वा तपाईंको बल्क अर्डरका लागि फिनिशिङ विकल्पबारे कुरा गर्न हामीलाई सम्पर्क गर्नुहोस्।
 प्राविधिक ज्ञान
बुना कपडा र बुनिएको कपडा बीचको तुलना
थप पढ्नुहोस् सोर्सिङ गाइड
एपेरल ब्रान्डका लागि वाफल निट कपडाको GSM गाइड
थप पढ्नुहोस् सोर्सिङ गाइड
तपाईंको थोक रङ कपडाको ल्याब डिप स्वीकृतिपछि किन बदलिन्छ
थप पढ्नुहोस् कपडा तुलना
पावर मेस, स्पोर्ट मेस र लाइनिङ मेस: तीन मेस कपडाका प्रकार, तीन फरक सोर्सिङ निर्णय
थप पढ्नुहोस् सोर्सिङ गाइड
वाफल निट कपडाको बनावट: सोर्सिङ लागत केले निर्धारण गर्छ
थप पढ्नुहोस्