Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

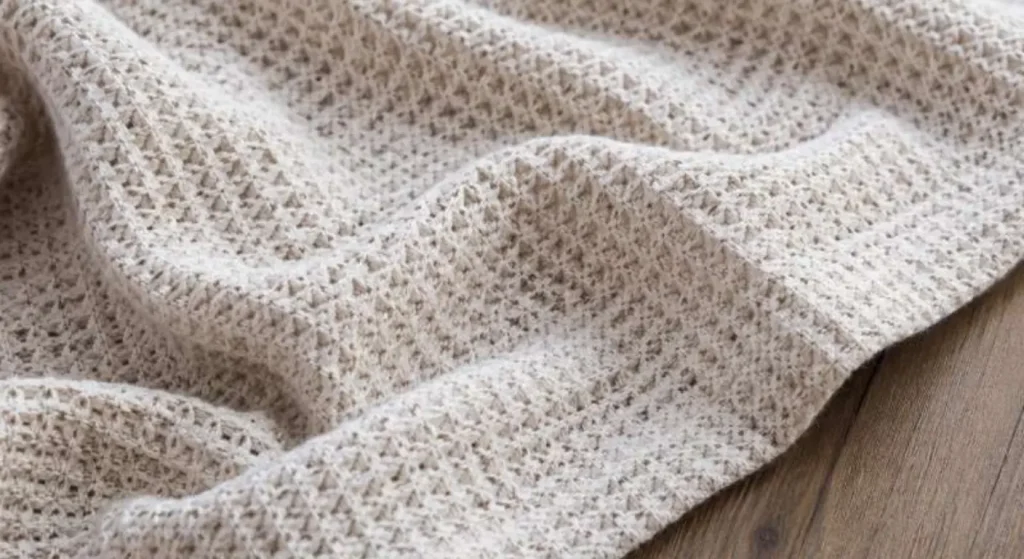
Fabrik kait wafel mempunyai tekstur grid tiga dimensi yang memberikannya kehangatan, kedalaman permukaan dan rasa sentuhan yang tersendiri. Struktur yang sama juga menjadikan kawalan pengecutan lebih penting semasa pensampelan. Jika jenama tidak menetapkan kaedah pencucian, toleransi pengecutan dan keperluan pra-pengecutan sebelum pengeluaran pukal, cucian pertama mungkin menyebabkan sisihan padanan pada panjang lengan, panjang badan atau lebar pakaian.
Struktur wafel terhasil melalui corak grid timbul yang membentuk poket ceruk dan rabung permukaan. Berbanding dengan kait yang lebih rata, binaan bertekstur ini mungkin menahan dan melepaskan tegangan secara berbeza semasa pencucian dan pengeringan. Haba, kelembapan, jenis benang dan kaedah penyempurnaan semuanya boleh mempengaruhi berapa banyak fabrik mengendur selepas dibasuh.
Binaan ini juga cenderung mengecut secara berbeza dalam setiap arah. Pengecutan perlu diukur secara berasingan dalam arah wale dan course. Dalam kait wafel, pengecutan berarah mungkin mempengaruhi perkadaran pakaian — terutamanya panjang lengan, panjang badan dan lebar kelim — jadi kedua-dua nilai perlu disahkan sebelum penggredan pola.
Untuk pilihan binaan dan julat GSM yang tersedia, lihat halaman produk fabrik kait wafel kami.
Kandungan gentian ialah salah satu pemboleh ubah utama yang mempengaruhi tingkah laku pengecutan. Secara amnya, kandungan kapas yang lebih tinggi mungkin membawa risiko pengecutan yang lebih tinggi, manakala poliester boleh membantu meningkatkan kestabilan dimensi. Spandeks terutamanya mempengaruhi pemulihan regangan dan ketepatan ukuran selepas dibasuh. Walau bagaimanapun, hasil akhir masih bergantung pada binaan, penyempurnaan, GSM dan keadaan pencucian.
| Komposisi Gentian | Sasaran Selepas Pra-Pengecutan | Nota Perolehan Utama |
|---|---|---|
| 100% Kapas | Toleransi sasaran untuk disahkan melalui ujian cucian | Risiko pengecutan lebih tinggi; pra-pengecutan amat disyorkan |
| Campuran Kapas / Poliester (cth. 80/20) | Toleransi sasaran untuk disahkan melalui ujian cucian | Kandungan poliester secara amnya meningkatkan kestabilan dimensi |
| Campuran Kapas / Spandeks | Toleransi sasaran untuk disahkan melalui ujian cucian | Toleransi sasaran untuk disahkan melalui ujian cucian |
Toleransi sebenar bergantung pada kandungan gentian, GSM, penyempurnaan, kaedah pencucian dan piawaian ujian yang diluluskan pembeli. Semua nilai dalam jadual harus dianggap sebagai sasaran permulaan dan disahkan melalui ujian cucian pada sampel yang diluluskan.
Nota tentang campuran spandeks: Spandeks menambah pemulihan anjal, yang boleh sebahagiannya menyembunyikan pengecutan sebenar semasa ukuran rata standard. Sentiasa uji wafel campuran spandeks selepas fabrik benar-benar mengendur — sekurang-kurangnya 24 jam dibaringkan rata selepas dicuci — sebelum merekodkan dimensi akhir.
Julat fabrik wafel Runtang boleh dibangunkan dari 160 GSM hingga 420 GSM merentasi binaan gentian yang berbeza. Dalam banyak kes, binaan yang lebih padat mungkin menunjukkan kestabilan dimensi yang lebih baik daripada tekstur yang lebih ringan dan lebih terbuka, tetapi hasil akhir masih perlu disahkan melalui ujian pencucian dan pengenduran.
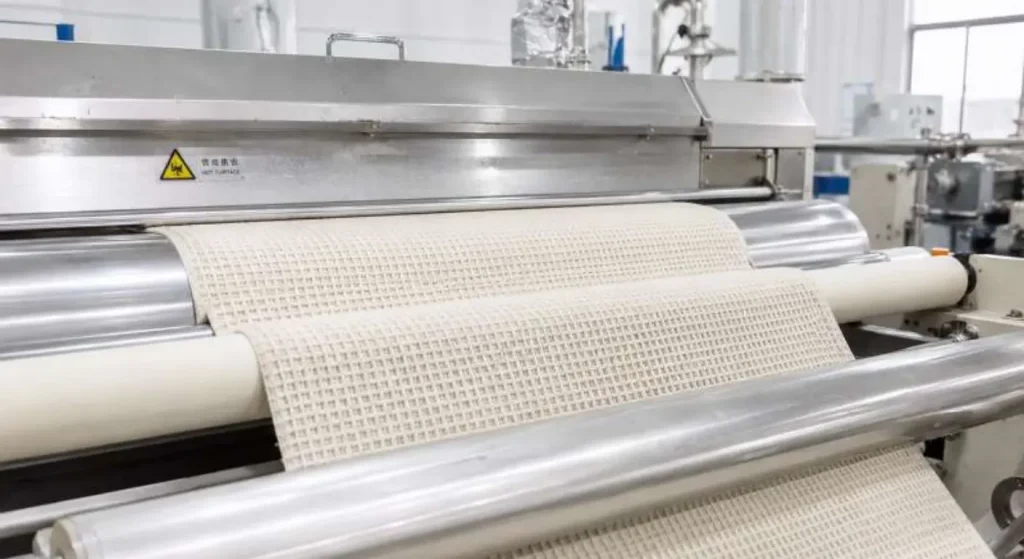
Pra-pengecutan memaksa fabrik mengalami perubahan dimensi terkawal sebelum ia sampai ke bilik pemotongan, mengurangkan risiko sisihan padanan selepas cucian pertama oleh pengguna. Pilihan pra-pengecutan perlu disahkan berdasarkan binaan fabrik, keperluan pesanan dan laluan penyempurnaan. Pendekatan biasa termasuk pra-pengecutan mekanikal dan pra-pengecutan basah, masing-masing dengan kesan berbeza terhadap pengecutan baki dan tekstur permukaan.
Pra-pengecutan mekanikal menggunakan pemampatan dan tegangan terkawal untuk mengurangkan perubahan dimensi baki. Untuk kait wafel, laluan penyempurnaan perlu diuji dengan teliti, kerana tekanan berlebihan mungkin menjejaskan tekstur grid timbul.
Prapengecutan basah mungkin memberikan hasil dimensi yang lebih mudah diramal dalam sesetengah binaan waffle yang tinggi kandungan kapas, tetapi ia perlu diimbangi dengan rasa sentuhan, kedalaman tekstur dan penampilan sampel yang diluluskan.
Runtang boleh mengaturkan rawatan prapengecutan atas permintaan. Kaedah yang sesuai bergantung pada binaan tertentu, GSM dan toleransi dimensi yang diperlukan. Pembeli perlu mengemukakan keperluan ini pada peringkat pensampelan, bukan selepas fabrik pukal dihasilkan, supaya kaedah dapat dipersetujui bersama kelulusan sampel.
Prapengecutan mengurangkan pengecutan awal tetapi tidak menghapuskan pengecutan sisa sepenuhnya. Spesifikasi pengecutan bertulis dalam pek teknikal tetap diperlukan walaupun prapengecutan telah dilakukan.
Toleransi pengecutan tanpa syarat ujian yang ditetapkan tidak boleh dikuatkuasakan secara komersial. Tiga parameter perlu dipersetujui sebelum pengeluaran bermula:
Pembeli boleh merujuk AATCC TM135 Dimensional Changes of Fabrics after Home Laundering semasa menyelaraskan prosedur QC dalaman dengan ujian pembekal.
Pelepasan yang paling ketara biasanya muncul selepas basuhan pertama, tetapi perubahan dimensi tambahan masih boleh berlaku bergantung pada kandungan gentian, suhu basuhan, kaedah pengeringan dan laluan kemasan. Untuk program yang ketat, sahkan bilangan kitaran basuh yang diperlukan dalam protokol ujian.
Bagi fabrik kait waffle yang dominan kapas, sesetengah program pakaian mungkin bermula dengan sasaran panjang dan lebar yang berasingan — seperti panjang ≤ 5% dan lebar ≤ 3% — tetapi toleransi akhir hendaklah disahkan melalui ujian sampel, keadaan label penjagaan dan keperluan pembeli. Bincangkan sasaran dengan pembekal anda pada peringkat pensampelan sebelum menerapkannya pada pesanan pukal.
Tidak. Prapengecutan boleh mengurangkan pengecutan awal dan membantu membawa fabrik lebih dekat kepada julat toleransi yang dipersetujui, tetapi ia tidak menghapuskan pengecutan sisa. Spesifikasi pengecutan bertulis dalam pek teknikal tetap diperlukan walaupun prapengecutan telah dilakukan.
Runtang Textile mengeluarkan fabrik kait waffle dari 160 GSM hingga 420 GSM, dengan prapengecutan tersedia atas permintaan. Minta sampel atau dapatkan sebut harga untuk mengesahkan toleransi pengecutan, kaedah basuhan, GSM dan binaan gentian sebelum membuat pesanan pukal.
 Wawasan Industri
Fabrik kait terutamanya diperbuat daripada gentian dengan komposisi apa
BACA LAGI Fabrik
Menyingkap Keindahan Fabrik Kait Purl: Aplikasi dan Idea Reka Bentuk
BACA LAGI Panduan Penyumberan
Fabrik untuk Pakaian Kanak-kanak: Struktur Kait, Piawaian Keselamatan dan Pemeriksaan Persampelan
BACA LAGI Fabrik
Bebas Bergerak: Menelusuri Fungsi Fabrik Skuba
BACA LAGI Fabrik
 Kait Rusuk: Tekstil Boleh Balik dengan Keanjalan Cemerlang
BACA LAGI