Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

Fabrik kait bertimbus boleh lulus setiap ujian makmal dan masih menimbulkan aduan warna selepas penghantaran pukal. Puncanya jarang sekali masalah pewarna — ia adalah arah timbus yang tidak sejajar semasa pemotongan. Bagi velour, chenille dan teri kait, satu panel yang berorientasi tidak konsisten dalam susunan pemotongan mengubah cara cahaya jatuh pada permukaan timbus. Hasilnya kelihatan seperti variasi warna, tetapi pembaikannya terletak pada spesifikasi pemotongan, bukan bilik pewarna.
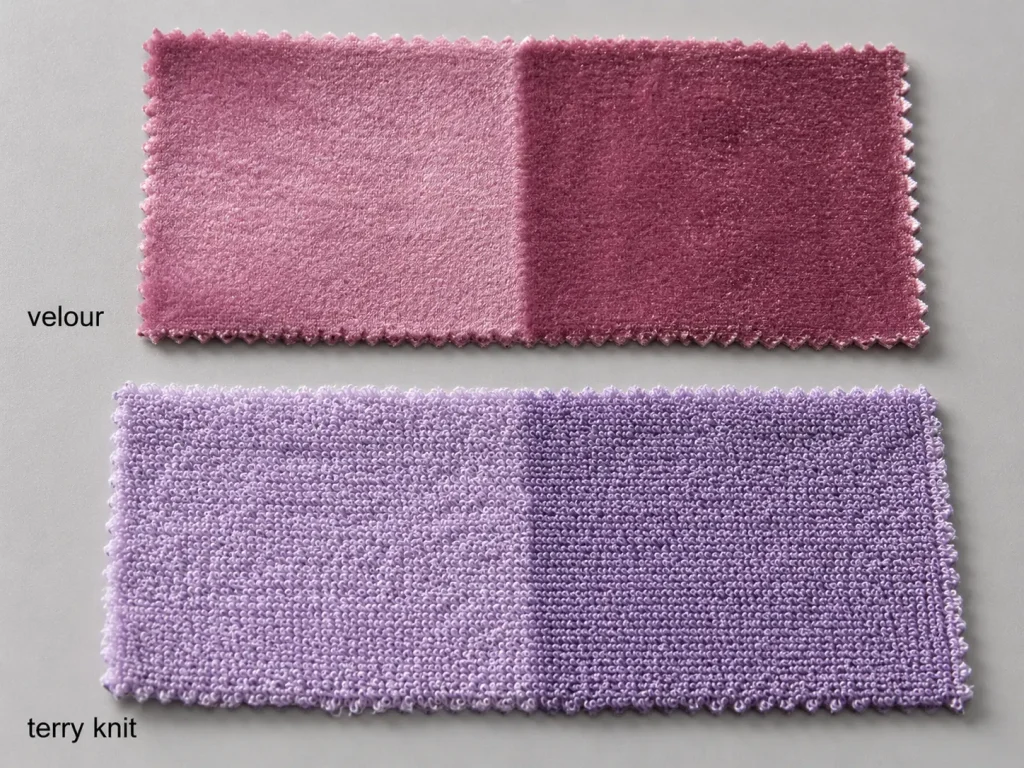
Fabrik kait bertimbus — velour, chenille dan teri — mempunyai gentian atau gelung terangkat yang memantulkan cahaya secara berarah. Apabila timbus menghala ke arah pemerhati, cahaya berselerak merentasi hujung gentian dan fabrik kelihatan lebih cerah warnanya. Apabila timbus menghala ke arah bertentangan, cahaya bergerak sepanjang batang gentian dan fabrik kelihatan lebih dalam dan kaya. Peralihan optik ini dipanggil pembayangan, dan ia merupakan salah satu mod kegagalan QC yang paling konsisten dalam pakaian kait bertimbus.
Di bilik pemotongan pukal, risiko ini berganda dengan cepat. Satu susunan pemotongan boleh mengandungi ratusan keping pakaian merentasi beberapa lapisan fabrik bertindan. Jika sesetengah lapisan diterbalikkan — diletakkan dengan timbus menghala ke arah bertentangan untuk mengurangkan pembaziran penanda atau meningkatkan kecekapan penyusunan — panel yang dipotong daripada lapisan tersebut akan membayang secara berbeza dalam pakaian siap. Dua lengan yang dipotong daripada gulungan penghantaran yang sama boleh kelihatan seolah-olah datang daripada warna yang berbeza. Tiada bacaan kolorimetri dan tiada kelulusan kad warna yang dapat menghalangnya jika arah pemotongan tidak dinyatakan sebelum pengeluaran bermula.
Inilah sebabnya arah timbus mesti dianggap sebagai spesifikasi pemotongan, bukan konvensyen tidak formal. Bagi pembeli jenama yang mendapatkan fabrik kait bertimbus, titik untuk mengesahkan protokol ini ialah semasa semakan pek teknikal — sebelum bilik pemotongan membuka gulungan pertama.
Bukan semua fabrik kait bertimbus membawa risiko pembayangan yang sama. Tahap arah timbus mempengaruhi keterbacaan warna bergantung pada jenis timbus, ketinggian timbus dan ciri permukaan gentian. Perbandingan di bawah mencerminkan corak pengeluaran umum; nilai khusus mungkin berbeza bergantung pada binaan dan kemasan.
| Fabrik | Struktur Timbus | Keamatan Timbus | Risiko Pembayangan dalam Pukal |
|---|---|---|---|
| Velour | Timbus dipotong (gelung digunting) | Tinggi | Tinggi — pemotongan sehala diperlukan |
| Chenille | Benang timbus berpintal | Sederhana | Sederhana — pemotongan sehala amat disyorkan |
| Teri Kait | Gelung tidak dipotong | Rendah hingga sederhana | Lebih rendah — meningkat dengan GSM yang lebih berat dan gaya berstruktur |
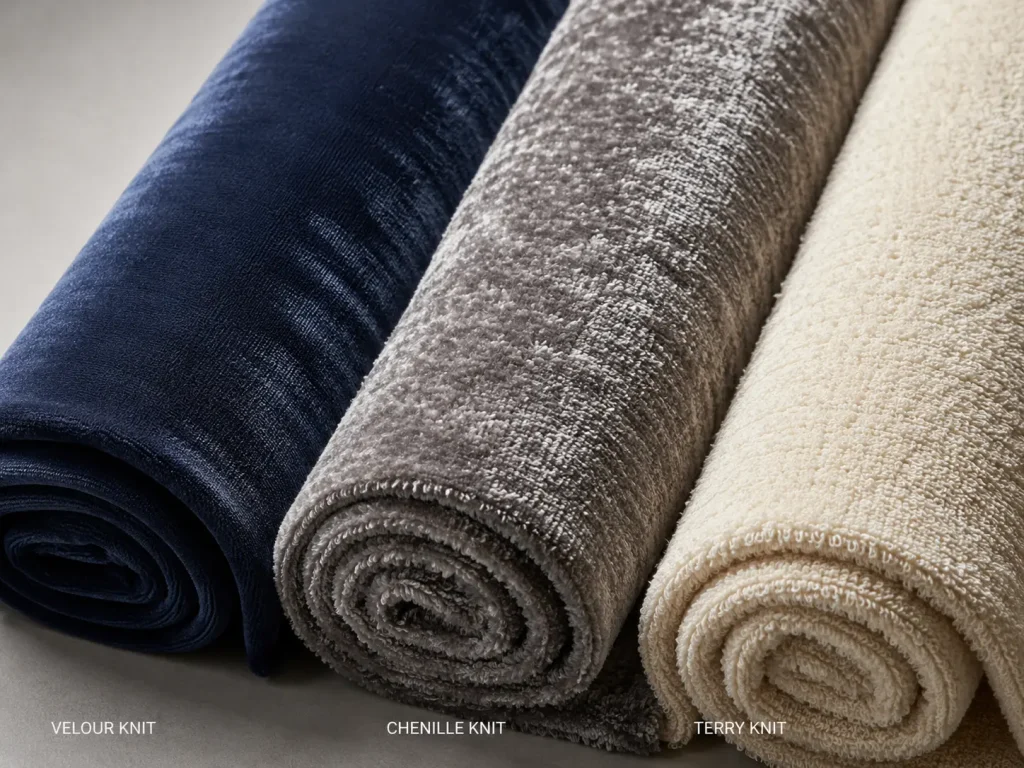
Velour membawa kesan timbus paling kuat antara ketiga-tiganya. Banyak kualiti velour kait dihasilkan dengan menggunting permukaan kait bergelung, melepaskan hujung gentian menjadi timbus potong tegak. Hujung yang terlepas ini menyelerakkan cahaya dengan tajam dalam satu arah dan menyerapnya dalam arah bertentangan. Ketinggian timbus boleh berbeza bergantung pada binaan dan kemasan; timbus yang lebih tinggi secara amnya menghasilkan perbezaan pembayangan yang lebih ketara antara orientasi. Untuk maklumat lanjut tentang arah timbus kait velour dan spesifikasi fabrik yang tersedia, pemotongan sehala ialah keperluan pengeluaran asas — bukan langkah berjaga-jaga pilihan.
Fabrik chenille menunjukkan kesan timbus yang sederhana. Timbus terbentuk daripada benang chenille berpintal yang disusun dalam struktur seperti ulat bulu. Apabila timbus condong ke arah suapan fabrik, warna boleh kelihatan sedikit lebih dalam; apabila diterbalikkan, ia kelihatan lebih cerah. Perbezaan pembayangan dalam fabrik chenille kurang ekstrem berbanding velour tetapi masih ketara dengan jelas dalam pakaian yang dipasang, terutamanya merentasi panel besar seperti badan hadapan atau lengan di mana kontras warna paling ketara dari jauh.
Rajutan teri (gelung tidak dipotong) mempunyai profil bulu yang paling fleksibel antara ketiga-tiganya. Gelung yang tidak dipotong menghasilkan permukaan bulu yang lebih meresap yang menyebarkan cahaya pantulan ke pelbagai arah. Walau bagaimanapun, fabrik rajutan teri memang mempunyai kecenderungan berarah — bukaan gelung cenderung menghadap ke satu hujung fabrik mengikut arah rajutan. Pada sudut cahaya tertentu, ini boleh kelihatan sebagai perubahan warna yang halus. Untuk binaan berat atau gaya pakaian berstruktur yang memerlukan keseragaman warna sebagai keperluan spesifikasi, pemotongan satu arah tetap merupakan pendekatan yang disyorkan semasa pra-pengeluaran.
Kesan praktikal daripada menetapkan arah bulu ialah mod pemotongan yang dipanggil nap-one-way (N/O/W). Dalam penanda N/O/W, setiap kepingan pola diorientasikan pada arah yang sama merentasi keseluruhan lebar fabrik. Ini mengehadkan kecekapan penyusunan kepingan dan, dalam kebanyakan gaya fabrik kait berbulu, meningkatkan penggunaan fabrik berbanding penanda tanpa arah nap-either-way (N/E/W).
Kesan kosnya nyata. Pemotongan N/O/W biasanya meningkatkan penggunaan berbanding penanda tanpa arah kerana kepingan pola tidak boleh diputar dengan bebas. Perbezaan sebenar harus disahkan melalui pengiraan penanda sebelum tempahan fabrik pukal. Untuk gaya fabrik kait berbulu, ini harus dianggap sebagai pemboleh ubah hasil yang dirancang dan bukan kejutan kos selepas kelulusan.
Apabila menetapkan fabrik kait berbulu dalam pek teknikal, arahan arah pemotongan harus merangkumi:
Membekalkan spesifikasi ini kepada kontraktor pemotongan pada permulaan pengeluaran menghapuskan punca paling biasa dan boleh dicegah bagi variasi lorekan dalam pakaian fabrik kait berbulu.
Sebelum melaksanakan pengeluaran pukal bagi mana-mana pesanan velour, chenille atau rajutan teri, empat semakan berikut mengurangkan risiko isu lorekan pada peringkat penghantaran:
Di Runtang, sampel fabrik kait velour, chenille dan terry dihantar dengan arah bulu ditanda dengan jelas. Pengesahan spesifikasi longgokan adalah sebahagian daripada komunikasi pra-pengeluaran untuk semua pesanan fabrik berlonggokan.
Terry kait mempunyai bulu yang kurang ketara berbanding fabrik longgokan potong, tetapi struktur gelungnya masih membawa kecenderungan berarah. Untuk terry ringan dalam warna padu, kesan visual mungkin minimum dan sesetengah kilang menganggapnya sebagai N/E/W. Untuk binaan yang lebih berat — atau gaya pakaian berstruktur yang mana keseragaman warna adalah spesifikasi bertulis — pemotongan satu arah ialah tetapan lalai yang disyorkan. Sahkan mod pemotongan dengan pasukan pengeluaran anda semasa semakan pek teknikal, terutamanya untuk gaya dengan panel sekeping besar.
Sertakan: kandungan gentian longgokan dan arah ketinggian longgokan (orientasi umum, bukan nilai mutlak), mod penanda yang dinyatakan sebagai N/O/W, orientasi longgokan pilihan pada pakaian siap (longgokan ke atas atau longgokan ke bawah), dan arahan kepada kontraktor pemotongan untuk menanda dan mengikat kepingan potongan mengikut arah bulu sebelum diedarkan ke barisan jahitan. Untuk chenille, nyatakan juga paksi pemerhatian untuk kelulusan warna — sama ada kad warna dinilai dengan bulu mengarah ke arah atau menjauhi sumber cahaya. Sahkan perkara ini dengan pegawai fabrik anda semasa peringkat persampelan supaya keadaan rujukan yang sama direplikasi semasa pukal.
Kecacatan pewarnaan menunjukkan perbezaan warna yang boleh diukur pada spektrofotometer tanpa mengira orientasi fabrik. Lorekan berkaitan bulu adalah berarah — panel yang sama kelihatan lebih cerah atau lebih gelap bergantung pada cara ia dipegang berbanding sumber cahaya. Penilaian warna boleh dirujuk terhadap kaedah ujian dan prosedur penilaian AATCC , termasuk pengukuran warna instrumental dan penilaian perbezaan warna secara visual. Walau bagaimanapun, lorekan berkaitan bulu masih memerlukan kawalan pemotongan di pihak pengeluaran kerana fabrik yang sama mungkin terbaca berbeza apabila orientasi longgokan berubah. Diagnostik terpantas ialah memegang panel yang dipertikaikan di bawah cahaya berarah dan memutarkannya 180°. Jika lorekan berubah, puncanya mungkin arah bulu dan bukannya kelompok pewarna. Merancang pesanan fabrik kait velour, chenille atau terry? Minta sampel bertanda arah bulu atau dapatkan sebut harga dengan arah longgokan dan spesifikasi pemotongan disahkan sebelum pengeluaran pukal.
Merancang pesanan fabrik kait velour, chenille atau terry? Minta sampel bertanda arah bulu atau dapatkan sebut harga dengan arah longgokan dan spesifikasi pemotongan disahkan sebelum pengeluaran pukal.
 Panduan Fabrik
Fabrik Kait Kabel untuk Baju Sejuk: Ketumpatan Jahitan, Gauge dan Helaian Spesifikasi Pukal
BACA LAGI Kelestarian
Fabrik Nilon Kitar Semula untuk Fabrik Kait Pakaian Aktif: Pensijilan, Keanjalan dan Tingkah Laku Pukal
BACA LAGI Wawasan Pengeluar
Kaedah Cetakan Manakah Paling Sesuai untuk Fabrik Kait Tersuai? Perbandingan Reaktif, Pigmen dan Sublimasi
BACA LAGI Fabrik
 Pointelle: Mencipta Reka Bentuk Ringan dan Lapang dengan Sentuhan Bertekstur
BACA LAGI Pengetahuan Teknikal
Ujian Ketahanan Warna untuk Fabrik Kait: Apa yang Diperiksa Pembeli Jenama Sebelum Kelulusan Pukal
BACA LAGI