Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

Perkara Utama Perolehan
Menerima pesanan fabrik pukal hanya untuk mendapati variasi warna antara gulungan, atau kelompok kecacatan yang tidak pernah ditandakan — ini masalah yang boleh dielakkan. Kawalan kualiti fabrik kait bukan formaliti peringkat akhir; ia ialah satu set titik semakan berstruktur yang dibina dalam garis masa pengeluaran yang menentukan sama ada pesanan anda dihantar dengan betul. Panduan ini menerangkan dua mekanisme teras — Sistem Pemeriksaan 4 Mata dan kelulusan julat warna — dan apa yang pasukan perolehan anda perlu sahkan pada setiap peringkat.
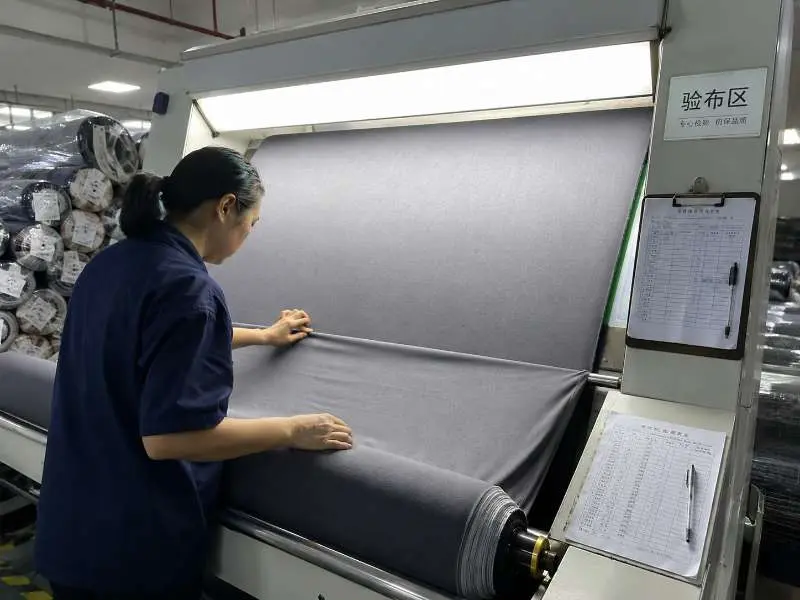
Sistem Pemeriksaan 4 Mata, yang dirujuk di bawah ASTM D5430, ialah kaedah yang digunakan secara meluas untuk memeriksa dan menilai kecacatan fabrik secara visual. Ia lazim digunakan dalam kawalan kualiti fabrik kerana ia memberikan pembeli dan pembekal cara bersama untuk merekod kecacatan, memberikan mata penalti dan menyemak penerimaan pada peringkat gulungan sebelum penghantaran.
Sistem ini berfungsi dengan memberikan mata penalti kepada kecacatan berdasarkan panjangnya dalam satah fabrik. Kecacatan yang lebih kecil menarik lebih sedikit mata; kecacatan melebihi panjang tertentu menerima penalti maksimum empat mata. Tiada satu ela linear fabrik boleh mengumpul lebih daripada empat mata tanpa mengira berapa banyak kecacatan muncul dalam ela tersebut — had ini menghalang bahagian yang teruk kecacatannya daripada memesongkan skor keseluruhan gulungan.
Selepas memeriksa sesuatu gulungan, jumlah mata penalti ditukar kepada angka mata setiap 100 ela persegi. Gulungan yang berada di bawah ambang penerimaan yang dipersetujui dikelaskan sebagai kualiti pertama; gulungan yang melebihi ambang ditandakan sebagai kualiti kedua atau ditolak. Ambang penerimaan itu sendiri tidak ditetapkan oleh standard — ia dipersetujui antara pembeli dan pembekal dalam pesanan pembelian atau perjanjian kualiti. Ini ialah butiran yang sering terlepas pandang oleh pasukan perolehan: anda berupaya menetapkan tahap toleransi anda, dan anda sewajarnya berbuat demikian.
Nota khusus untuk fabrik kait: Dalam banyak program bekalan fabrik kait, gulungan diuruskan atau diberi harga mengikut berat dan bukan hanya mengikut panjang. Apabila formula 4 Mata digunakan, laporan pemeriksaan perlu menunjukkan bagaimana berat gulungan, lebar dan ela yang dikira dikendalikan. Pembeli perlu meminta kedua-dua berat gulungan dan ela yang diperiksa, bukan hanya kiraan kecacatan.
Kategori kecacatan lazim dalam pemeriksaan fabrik kait termasuk:
Setiap jenis kecacatan digredkan berdasarkan saiznya dan kesannya terhadap permukaan fabrik yang boleh digunakan. Kecacatan dalam zon kritikal — merentasi seluruh lebar fabrik, atau berkelompok dalam bahagian yang tidak boleh dipotong kelilingnya — membolehkan penolakan gulungan tanpa mengira jumlah mata.
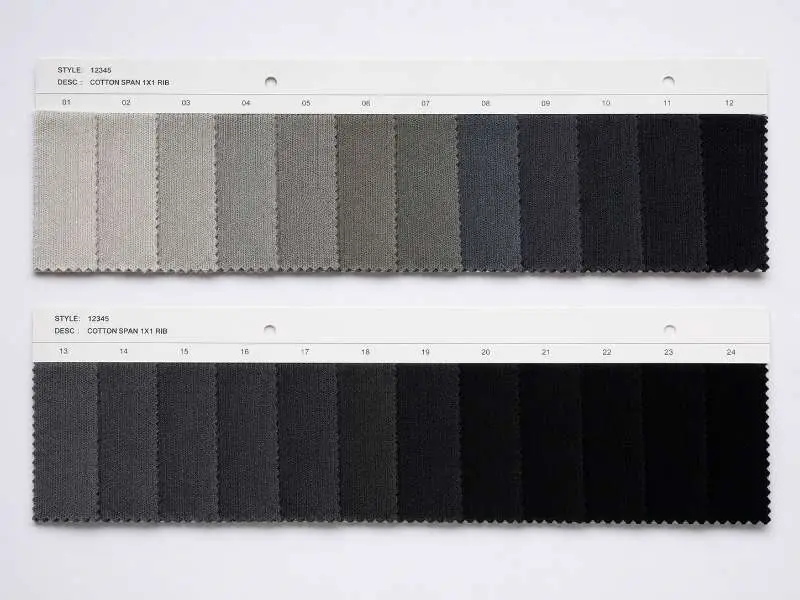
Kelulusan jalur warna ialah titik pemeriksaan ketekalan warna yang diselesaikan selepas pencelupan pukal dan sebelum pelepasan fabrik, pemotongan, atau pengeluaran pakaian. Ia berasingan daripada pemeriksaan kecacatan dan menangani risiko kualiti yang berbeza: sama ada julat warna yang diluluskan kekal konsisten merentasi gulungan dan kelompok celupan.
Apabila pesanan fabrik melibatkan warna celup pepejal, proses pencelupan akan menghasilkan variasi warna yang sedikit antara kelompok celupan yang berbeza, dan kadangkala antara gulungan individu dalam kelompok yang sama. Kelulusan jalur warna ialah proses di mana variasi ini dinilai dan sama ada diterima dalam julat yang ditetapkan atau ditandakan untuk dicelup semula sebelum pengeluaran pukal diteruskan.
Bagaimana proses ini berfungsi:
Dari perspektif pasukan perolehan, keperluan utama adalah mudah: minta Kad Kesinambungan Warna sebagai sebahagian daripada pakej dokumentasi pra-penghantaran anda. Dokumen ini menyediakan bukti contoh kain gulungan demi gulungan bahawa julat warna merentasi pesanan anda telah disemak dan diluluskan. Jaminan lisan tentang ketekalan warna bukan pengganti kelulusan jalur warna yang didokumenkan.
Variasi antara kelompok vs. variasi dalam kelompok:
Bagi pesanan besar yang merentasi beberapa kelompok celupan, satu lapisan penilaian warna kedua diperlukan: mengesahkan bahawa hubungan warna antara kelompok boleh diterima, bukan sekadar variasi dalam setiap kelompok. Ini amat relevan bagi fabrik kait yang akan dipotong dan dicantum menjadi pakaian tunggal — jika dua panel bersebelahan diambil daripada kelompok berbeza, sebarang jurang warna antara keduanya akan kelihatan pada produk siap. Nyatakan dalam perjanjian kualiti anda sama ada dokumentasi ketekalan antara kelompok diperlukan bersama jalur warna dalam kelompok.
Selain pemeriksaan kecacatan dan kelulusan jalur warna, pengesahan fabrik pra-pukal merangkumi satu set parameter fizikal dan prestasi yang menentukan sama ada fabrik akan berkelakuan betul dalam pengeluaran pakaian dan penggunaan akhir. Parameter ini harus disahkan berbanding dengan spesifikasi tech pack anda sebelum penghantaran pukal dibenarkan — bukan selepas fabrik tiba di kemudahan potong-dan-jahit anda.
Pengesahan GSM:
Berat fabrik diukur dalam GSM (gram per meter persegi) dan merupakan salah satu parameter spesifikasi paling asas dalam mana-mana pesanan. GSM sebenar boleh berbeza daripada spesifikasi sasaran bergantung kepada konsistensi benang, tegangan mengait dan rawatan penyempurnaan. Toleransi biasa yang dipersetujui antara pembeli dan pembekal fabrik adalah dalam julat berarah daripada sasaran — toleransi khusus hendaklah ditulis dalam pesanan pembelian anda. Minta keputusan ujian GSM daripada laporan pemeriksaan fabrik; jangan andaikan berat telah disahkan melainkan anda mempunyai dokumentasinya.
Kestabilan dimensi:
Fabrik kait lebih mudah mengalami perubahan dimensi selepas dibasuh berbanding fabrik tenun kerana struktur gelung pada rajutan. Ujian pengecutan — yang dijalankan selepas kitaran basuh dan kering standard — mengesahkan bagaimana fabrik akan berkelakuan dalam pakaian siap. Bagi pesanan yang penggunaan akhirnya melibatkan pencucian kerap (pakaian kasual, pakaian aktif, pakaian kanak-kanak), data pengecutan ialah keperluan pra-pukal yang kritikal, bukan tambahan pilihan. Parameter ujian terperinci untuk ujian cangkukan dan kestabilan dimensi dibincangkan secara berasingan, kerana ia mewakili protokol ujian fizikal yang khusus dalam proses QC yang lebih luas.
Ketahanan warna:
Ujian ketahanan warna menilai sejauh mana fabrik yang dicelup mengekalkan warnanya dalam keadaan termasuk pencucian, geseran (crocking), peluh dan pendedahan cahaya. Kriteria penilaian biasanya digredkan mengikut skala standard; gred minimum yang boleh diterima bagi setiap keadaan hendaklah ditetapkan dalam keperluan kualiti anda. Bagi pasaran dengan keperluan kawal selia khusus — terutamanya EU dan Amerika Utara — sahkan bahawa gred ketahanan warna memenuhi standard pasaran berkenaan sebelum kelulusan pukal.
Dokumentasi yang perlu diminta sebelum kelulusan pukal:
Setiap dokumen ini hendaklah tersedia sebelum anda melepaskan pembayaran atau membenarkan penghantaran. Pembekal yang tidak dapat menyediakan dokumentasi ini apabila diminta ialah pembekal yang tidak dapat membuktikan proses QC mereka telah diselesaikan.
Di Runtang Textile, kawalan kualiti fabrik kait disepadukan merentasi urutan pengeluaran dan bukan terhad kepada peringkat pemeriksaan akhir. Pemeriksaan dijalankan dari penerimaan benang hingga ke kelulusan gulungan siap, meliputi pemboleh ubah utama yang menentukan konsistensi fabrik dalam pengeluaran pukal: spesifikasi benang, tegangan mengait dan penkalibrasian mesin, parameter pencelupan dan penyempurnaan, serta pemeriksaan fabrik akhir berbanding spesifikasi pesanan. Dengan kapasiti pengeluaran tahunan 20 juta ela dan portfolio fabrik kait merentasi 20+ kategori, mengekalkan protokol QC yang konsisten merentasi semua jenis struktur ialah keperluan operasi, bukan dakwaan pemasaran.
Pembeli yang bekerjasama dengan Runtang boleh menerima laporan pemeriksaan fabrik dan dokumentasi ujian makmal sebagai sebahagian daripada prosedur pra-penghantaran standard. Bagi jenama dengan keperluan kualiti khusus — ambang penerimaan tersuai, akses pemeriksaan pihak ketiga, gred ketahanan warna tertentu — parameter ini boleh disahkan pada peringkat pensampelan sebelum pesanan pukal dibuat. Ketahui lebih lanjut tentang latar belakang pembuatan Runtang dan infrastruktur kualiti.
Pilihan bertauliah OEKO-TEX® Standard 100 tersedia merentasi struktur fabrik terpilih. Sila sahkan keperluan pensijilan pada masa pensampelan.
Tiada satu ambang universal. ASTM D5430 menyediakan kaedah pemeriksaan, manakala tahap mata yang boleh diterima harus dipersetujui antara pembeli dan pembekal sebelum pengeluaran. Bagi jenama pakaian, pesanan belian harus menyatakan pilihan pemberian mata, ukuran ela yang diperiksa, mata maksimum yang boleh diterima, dan sama ada mana-mana kecacatan kritikal mencetuskan penolakan gulungan secara automatik.
Kelulusan jalur warna berlaku selepas pencelupan selesai dan sebelum pemotongan, pelepasan penghantaran, atau pembinaan pakaian bermula. Kilang mengemukakan Kad Kesinambungan warna, yang dihimpunkan daripada contoh kain peringkat gulungan dalam setiap kelompok celupan, kepada pembeli atau buying house untuk kelulusan. Langkah ini bukan sama dengan pemeriksaan kecacatan; ia mengesahkan sama ada julat warna yang diluluskan boleh diteruskan tanpa mencampurkan jurang warna yang kelihatan dalam panel pakaian.
Ya. Runtang menyediakan laporan pemeriksaan fabrik dan dokumentasi ujian makmal sebagai sebahagian daripada prosedur pra-penghantaran. Jika program anda memerlukan akses pemeriksaan pihak ketiga atau ujian makmal khusus terhadap standard yang dinamakan, sahkan keperluan ini semasa peringkat pensampelan supaya ia dapat diambil kira dalam jadual pengeluaran dan QC. Hubungi pasukan secara terus untuk membincangkan keperluan dokumentasi khusus anda.
Runtang Textile membekalkan fabrik kait untuk jenama pakaian di seluruh Eropah, Amerika Utara, dan Australia. Minta contoh atau dapatkan sebut harga untuk mengesahkan spesifikasi fabrik, dokumen QC, dan keperluan kelulusan pukal sebelum membuat pesanan.
 Wawasan Pengeluar
Pengeluaran Pukal Fabrik Kait Tie-Dye: Kawalan Proses dan Kebolehulangan Kelompok
BACA LAGI Fabrik
 Poliester vs. Nilon: Memahami Perbezaannya
BACA LAGI Panduan Penyumberan
Apa yang Perlu Dinilai Sebelum Mendapatkan Fabrik Interlock dari China
BACA LAGI Panduan Fabrik
Fabrik Lapik Trikot untuk Pakaian Sukan: Anjal Searah, Kestabilan dan Keserasian Pemotongan
BACA LAGI Fabrik
Pembekal fabrik kait pelbagai memastikan kualiti global untuk pakaian standard industri
BACA LAGI