Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

Fabrik kait chenille boleh kelihatan lulus pada peringkat contoh kain tetapi gagal selepas lelasan, pencucian, atau variasi gulungan pukal. Sebelum mengesahkan pesanan pengeluaran, pasukan perolehan harus mengesahkan GSM, komposisi gentian, keguguran bulu, ketahanan pilling, dan konsistensi kedudukan gulungan.
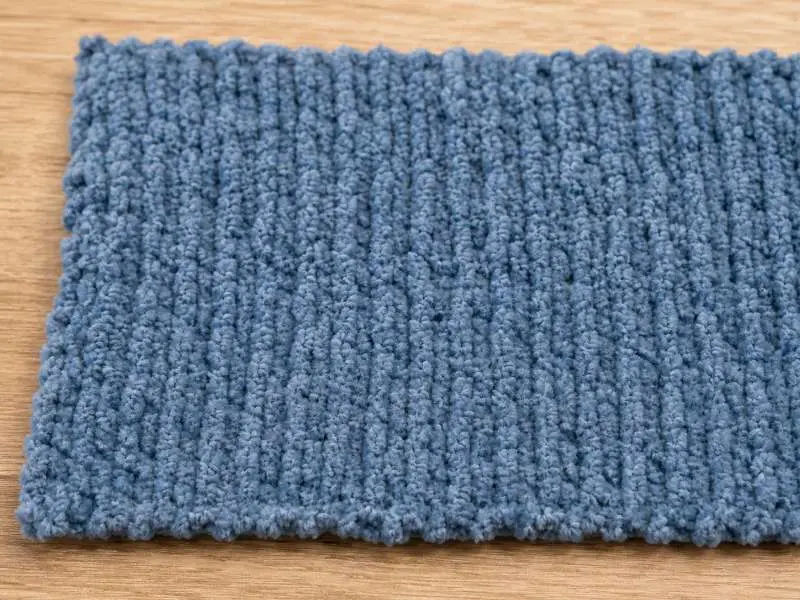
Chenille dibina daripada jenis benang tertentu — bukan daripada struktur tenunan atau kaitan semata-mata. Benang chenille dibuat dengan memintal potongan pendek gentian bulu ("jumbai") di sekeliling benang teras pusat, menguncinya secara jejari ke luar. Apabila benang ini kemudiannya dikait menjadi fabrik asas, hasilnya ialah permukaan yang diliputi kelompok gentian kecil yang menunjuk ke luar dan mencipta rasa sentuhan bulu yang lembut dan padat yang tersendiri.
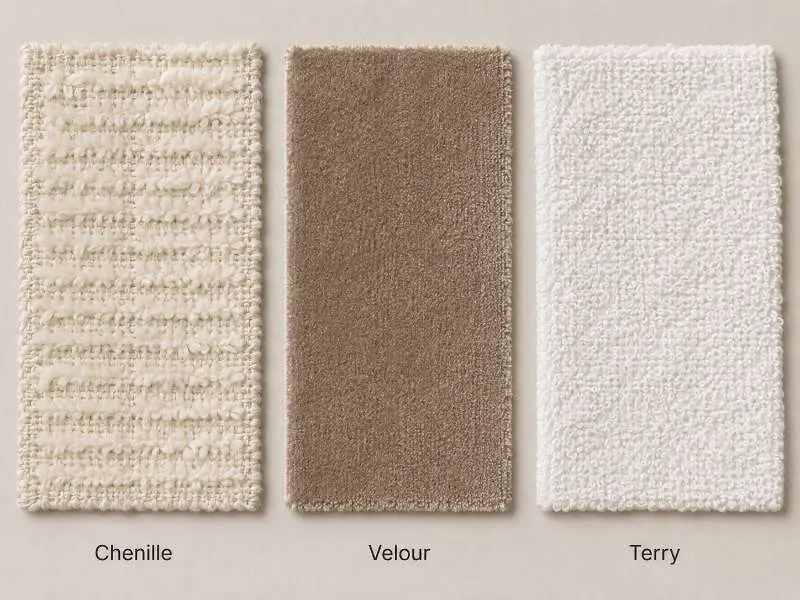
Struktur ini berbeza secara struktur daripada bulu yang terdapat dalam velour atau fabrik kait teri. Dalam rajutan velour, bulu terbentuk dengan memotong gelung pada permukaan fabrik asas semasa proses penyempurnaan — gentian bulu berlabuh terus ke dalam gelung kaitan itu sendiri. Dalam rajutan teri, bulu ialah gelung itu sendiri, berdiri tanpa dipotong dan berlabuh ke dalam struktur asas. Kedua-duanya menghasilkan bulu yang, dalam cara berbeza, lebih bersepadu secara mekanikal ke dalam fabrik asas berbanding bulu chenille.
Bagi chenille, gentian bulu bergantung pada tegangan pintalan benang teras untuk mengekalkan kedudukan. Jika pintalan benang tidak cukup konsisten sepanjang kelompok pengeluaran, atau jika proses penyempurnaan tidak menetapkan bulu dengan secukupnya, gentian boleh terlepas — fenomena yang berbeza daripada pilling dan dibincangkan secara berasingan dalam bahagian tiga. Realiti struktur ini bukan alasan untuk mengelakkan fabrik kait chenille, tetapi ia adalah sebab mengapa penilaian keguguran bulu mesti menjadi sebahagian daripada proses kelulusan sampel sedangkan ia tidak diperlukan untuk velour atau teri.
| Ciri | Kait Chenille | Kait Velour | Kait Teri |
|---|---|---|---|
| Pembinaan bulu | Jumbai benang pendek dipintal di sekeliling benang teras | Bulu gelung dipotong pada asas kaitan | Bulu gelung tidak dipotong pada asas kaitan |
| Pelekatan bulu | Terikat secara mekanikal pada teras — boleh gugur jika penyempurnaan tidak mencukupi | Gelung berlabuh ke dalam fabrik asas — umumnya lebih stabil | Gelung bersepadu ke dalam asas — umumnya stabil apabila ketinggian gelung dan penyempurnaan dikawal |
| Tingkah laku regangan | Terhad — bulu boleh berubah bentuk di bawah tegangan | Regangan dua hala sederhana hingga baik bergantung pada asas kaitan dan kandungan elastana | Regangan terhad; integriti gelung menjadi keutamaan |
| Kecenderungan pilling | Sederhana hingga tinggi bergantung pada adunan gentian dan GSM | Rendah hingga sederhana | Rendah hingga sederhana bergantung pada benang, ketinggian gelung dan geseran penggunaan |
| Kecenderungan keguguran bulu | Lebih tinggi — terutamanya pada kitaran cucian awal | Rendah | Sangat rendah apabila gelung terbentuk dan disempurnakan dengan betul |
| Kegunaan utama pakaian | Baju sejuk, kardigan, pakaian luar pernyataan | Pakaian santai di rumah, sut trek, baju atasan berkesan baldu | Baju sukan berkapu, jubah, pakaian mandi |
| Tumpuan utama kawalan kualiti semasa persampelan | Pelepasan longgokan, ketahanan lelasan, kestabilan selepas basuh | Arah bulu, keseragaman longgokan, pilling | Ketinggian gelung, pengecutan, ketekalan GSM |
Fabrik kait chenille yang digunakan dalam pakaian biasanya berada dalam julat berat yang luas — binaan lebih ringan mungkin sekitar 260–320 GSM, manakala pilihan lebih berat untuk pakaian luar atau baju sejuk berpenampilan menarik boleh mencapai 400–480 GSM, bergantung pada ketinggian longgokan dan binaan benang. Angka-angka ini harus dianggap sebagai rujukan arah dan bukan ambang tetap; berat sebenar akan berbeza bergantung pada kiraan benang tertentu, tolok kaitan, kepadatan longgokan dan kemasan. Apabila meminta sampel, sentiasa nyatakan GSM sasaran dan minta kilang memberikan GSM yang diukur pada fabrik yang dihantar, bukan nilai nominal.
Komposisi gentian ialah pemboleh ubah tunggal terbesar yang mempengaruhi prestasi longgokan dalam pengeluaran pukal. Pilihan utama yang tersedia dalam chenille kait untuk pakaian ialah:
Interaksi antara jenis gentian dan GSM penting untuk aplikasi pakaian. Chenille campuran poliester mungkin meningkatkan kestabilan dimensi dan pemulihan, tetapi pelepasan longgokan masih bergantung pada pintalan benang chenille, ketinggian longgokan, tegangan kaitan dan kawalan kemasan. Apabila memilih komposisi untuk kategori pakaian tertentu, pertimbangkan bukan sahaja rasa sentuhan awal sampel tetapi juga bagaimana fabrik akan berprestasi selepas lima kitaran basuh pertama. Minta kilang menyediakan sampel selepas basuh bersama contoh kain yang belum dibasuh sebagai sebahagian daripada pek sampel standard.
Kedua-dua mod kegagalan ini sering dikelirukan tetapi mempunyai punca berbeza, kaedah ujian berbeza dan laluan pembetulan berbeza. Menggabungkan kedua-duanya pada peringkat persampelan membawa kepada salah diagnosis — jenama mungkin meminta kemasan lebih keras untuk menangani apa yang disangka pilling, sedangkan isu sebenar ialah pelepasan longgokan, dan pembetulan itu menjadikannya lebih teruk.
Pelepasan longgokan merujuk kepada pembebasan gentian longgokan yang longgar daripada permukaan fabrik. Dalam chenille kait, ia berlaku apabila jambak longgokan individu — atau serpihannya — terlepas daripada benang teras. Puncanya biasanya satu atau lebih daripada yang berikut: pintalan tidak mencukupi dalam benang teras yang membolehkan longgokan tergelincir keluar di bawah geseran, gentian longgokan yang tidak dipangkas atau ditetapkan dengan secukupnya semasa kemasan, atau ketinggian longgokan yang berlebihan yang meningkatkan daya ungkit mekanikal untuk melepaskan jambak individu.
Pengelupasan cenderung paling ketara pada beberapa kitaran pakai atau basuhan pertama dan mungkin berkurangan apabila gentian longgar terlepas keluar. Walau bagaimanapun, pengelupasan teruk yang berterusan melepasi kitaran basuhan ketiga menunjukkan isu struktur pada pembinaan benang dan bukan pada kemasan permukaan, dan ia bukan sesuatu yang akan selesai dengan sendirinya lama-kelamaan.
Bagi pengelupasan, gunakan kaedah saringan gosokan kering dalaman untuk mengumpul sisa gentian longgar sebelum dan selepas basuhan. Jika ujian ketahanan lelasan, crocking, atau kestabilan dimensi merupakan sebahagian daripada spesifikasi pembeli, pilih kaedah yang sesuai daripada AATCC Standard Test Methods and Procedures dan sahkan keadaan ujian sebelum pensampelan.
Pilling ialah mekanisme yang berbeza. Ia berlaku apabila gentian permukaan tidak terputus sepenuhnya tetapi sebaliknya terbelit bersama di bawah lelasan berulang untuk membentuk bebola gentian kecil yang kelihatan pada permukaan fabrik. Dalam fabrik kait chenille, pilling paling biasa berlaku di kawasan geseran tinggi — bahagian ketiak pada baju sejuk, zon siku pada kardigan, dan di sepanjang kelim di mana pakaian bersentuhan dengan pinggang seluar atau tali pinggang.
Kecenderungan untuk pilling ditentukan terutamanya oleh jenis gentian (gentian stap pendek lebih mudah pilling berbanding gentian panjang), campuran gentian (campuran poliester/kapas boleh pilling secara berbeza berbanding kapas tulen), dan ketatnya pembinaan longgokan. Longgokan yang dibina longgar memberi lebih banyak peluang kepada gentian permukaan untuk terbelit; longgokan yang lebih ketat dan seragam lebih tahan terhadap pilling.
Penilaian pilling boleh menggunakan ASTM D3512 atau ISO 12945-2, dengan pengkondisian sebelum basuh atau selepas basuh yang ditetapkan dalam spesifikasi bahan pembeli. Tetapkan penarafan lulus/gagal sebelum pensampelan; banyak spesifikasi pakaian menggunakan penarafan 3+ sebagai ambang kerja, tetapi had akhir harus mengikut standard jenama. Ambang ini hendaklah ditetapkan dalam helaian spesifikasi bahan jenama anda dan dimaklumkan kepada kilang sebelum pensampelan. Untuk butiran lanjut tentang cara pilling dinilai merentas jenis fabrik kait, rujuk panduan mengenai pilling pada fabrik kait.
Pengelupasan menghasilkan gentian longgar yang terlepas dari permukaan; pilling menghasilkan bebola gentian terlekat yang kekal di permukaan. Jika anda menyapu tangan pada sampel dan melihat gentian longgar pada tapak tangan anda: pengelupasan. Jika anda melihat kelompok kecil terikat pada permukaan fabrik selepas lelasan, ia adalah pilling. Kedua-duanya boleh muncul pada fabrik yang sama, tetapi menanganinya memerlukan intervensi yang berbeza — pencukuran longgokan dan pengoptimuman pintalan benang untuk pengelupasan; pemilihan gentian dan ketatnya pembinaan untuk pilling.
Senarai semak berikut merangkumi titik pengesahan minimum yang perlu diselesaikan pada sampel pengeluaran sebelum membenarkan pengeluaran pukal. Setiap parameter hendaklah didokumenkan dalam laporan ujian bertulis daripada makmal ujian bertauliah, atau sekurang-kurangnya daripada fungsi kawalan kualiti dalaman kilang dengan metodologi dinyatakan. Jika had toleransi khusus jenama belum ditetapkan, ambang industri indikatif dicatatkan — ini hendaklah disemak dan disahkan dengan pasukan kawalan kualiti anda.
| Titik Semakan | Apa yang Perlu Disahkan dan Bagaimana |
|---|---|
| Pengelupasan longgokan | Gunakan kaedah saringan gosokan kering dalaman yang dipersetujui untuk mengumpul sisa gentian longgar sebelum dan selepas basuhan. Catatkan tahap sisa dan bandingkan dengan had pengelupasan dalaman pembeli. |
| Penarafan pilling | Gunakan ASTM D3512 atau kaedah tumbuk rawak/tumbuk setara; sasarkan penarafan minimum bergantung pada kegunaan akhir — baju sejuk mungkin menerima ambang yang lebih rendah berbanding pakaian santai di rumah. |
| Keseragaman ketinggian longgokan | Periksa secara visual merentas lebar dan panjang; ketinggian longgokan yang tidak sekata menghasilkan variasi ton yang kelihatan pada pakaian siap — terutamanya kritikal dalam kelompok warna padu. |
| Kestabilan dimensi (pengecutan) | Jalankan ujian basuh AATCC TM135 atau ISO 6330; rekod pengecutan secara berasingan dalam arah memanjang dan melintang, atau arah wale dan course jika diperlukan. Chenille mungkin menunjukkan tingkah laku pengecutan yang berbeza kerana benang pile, benang asas dan tegangan kemasan tidak sentiasa bertindak balas secara sekata. |
| Ketahanan warna terhadap basuhan | ISO 105-C06 atau AATCC 61; pile chenille menyerap pewarna secara berbeza daripada benang asas — sahkan kedua-dua komponen memenuhi penarafan minimum jenama anda (lazimnya Gred 4 atau ke atas). |
| Ketahanan warna terhadap geseran | Ujian crocking kering dan basah (AATCC 8 / ISO 105-X12); fabrik pile boleh memindahkan warna lebih mudah daripada rajutan rata, terutamanya dalam warna gelap. |
| Sisihan GSM | Timbang tiga spesimen fabrik dari titik berbeza merentasi gulungan; terima gulungan hanya dalam lingkungan ±5% daripada GSM sampel yang diluluskan. |
| Konsistensi antara kelompok | Jika membuat pesanan merentasi beberapa kelompok pukal, minta jalur warna daripada setiap lot pewarna dan bandingkan dengan celupan makmal yang diluluskan. Pemeriksaan metamerisme di bawah sumber cahaya berbeza disyorkan untuk pesanan warna fesyen. |
Satu pertimbangan khusus untuk fabrik kait chenille yang tidak terdapat dalam senarai semak fabrik kait standard: konsistensi hujung gulungan. Disebabkan sifat pembinaan benang pile, ketinggian dan kepadatan pile pada permulaan dan penghujung gulungan pengeluaran boleh berbeza sedikit daripada bahagian tengah — terutamanya jika tegangan berubah semasa mengait. Minta kilang memotong spesimen sampel daripada permulaan, pertengahan dan penghujung gulungan, dan sertakan ketiga-tiganya dalam pek kelulusan. Sebarang perbezaan ketara dalam ketinggian pile atau kepadatan permukaan merentasi kedudukan gulungan harus dibangkitkan sebelum penerimaan pukal.
Bagi jenama yang mendapatkan fabrik kait chenille buat kali pertama, kami juga mengesyorkan menjalankan ujian pakai di peringkat pakaian pada fabrik sampel yang diluluskan sebelum kelulusan pukal akhir — potong dan jahit sejumlah kecil pakaian ujian, kenakan sekurang-kurangnya lima kitaran pakai-dan-basuh, dan nilai keadaan pile secara visual. Keputusan ujian di peringkat fabrik dan prestasi di peringkat pakaian tidak sentiasa selaras, terutamanya dalam zon geseran tinggi yang tidak dapat ditiru oleh spesimen fabrik rata.
Kami mengeluarkan fabrik kait chenille dalam pelbagai pilihan GSM dan gentian. Minta sampel atau dapatkan sebut harga; sampel perbandingan selepas basuh dan ujian makmal boleh diatur apabila diperlukan.
Untuk baju sejuk dan aplikasi pakaian luar yang lebih berat, binaan dalam julat 350–450 GSM (bergantung pada ketinggian pile dan kiraan benang) cenderung memberikan berat dan badan yang dijangka. Untuk kardigan dan pakaian rajut yang lebih ringan, julat lebih dekat 260–320 GSM mungkin lebih sesuai. Ini adalah angka penunjuk arah — GSM sebenar akan berbeza mengikut pembinaan benang dan kemasan tertentu. Sentiasa nyatakan GSM sasaran anda semasa membuat sampel dan minta kilang mengesahkan GSM yang diukur pada sampel pengeluaran, bukan angka nominal.
Tiga titik kawalan paling penting. Pertama, nyatakan keperluan twist benang minimum untuk benang chenille — twist teras yang lebih ketat mengekalkan gentian pile dengan lebih baik. Kedua, minta kilang menyediakan sampel yang telah melalui proses kemasan standard mereka (memberus dan menggunting kepada ketinggian pile), bukan fabrik separuh siap. Ketiga, jalankan ujian basuh tiga kitaran pada sampel sebelum kelulusan dan bandingkan pelepasan gentian antara basuhan 1 dan basuhan 3; jika pelepasan tidak berkurangan secara ketara, isunya terletak pada pembinaan benang dan perlu dibangkitkan kepada kilang dan bukannya diterima.
Pilihan dengan pensijilan OEKO-TEX® Standard 100 tersedia. Sila sahkan keperluan pensijilan pada masa pensampelan, termasuk komposisi gentian, warna, laluan kemasan dan skop sijil. Pensijilan tidak berpindah secara automatik merentasi komposisi, lot pewarna atau kemudahan pengeluaran yang berbeza.
Kami mengeluarkan fabrik kait chenille dalam pelbagai pilihan GSM dan gentian. Minta sampel atau dapatkan sebut harga; sampel perbandingan selepas cucian dan ujian makmal boleh diatur apabila diperlukan.→ Minta Sampel → Dapatkan Sebut Harga
 Kelestarian
Lebih Daripada Fleece: Fabrik Kait Poliester Kitar Semula Bertauliah GRS untuk Jenama Pakaian
BACA LAGI Pengetahuan Teknikal
Menyelami Fabrik Pakaian Sukan Moden
BACA LAGI Wawasan Industri
7 Petua untuk Menjaga Fabrik Kait Jahitan Rusuk
BACA LAGI Wawasan Industri
Cara Membuat Fabrik Kapas daripada Kapas Mentah
BACA LAGI Panduan Penyumberan
Fabrik Berstruktur untuk Gaun yang Benar-Benar Bertahan dalam Pengeluaran Pukal: Ponte, Scuba dan Ottoman
BACA LAGI