2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

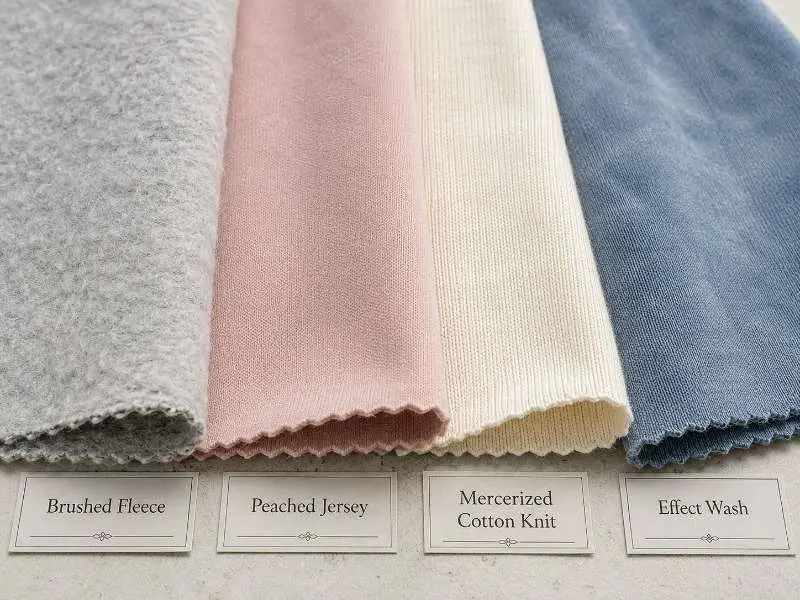
टेक पॅकमध्ये "मऊ स्पर्श" असे लिहिणे हे फिनिशिंगचे तपशीलवार वर्णन नाही. प्रक्रियेचे नाव न दिल्यास, कारखाना आपले डीफॉल्ट फिनिशिंग लागू करतो — आणि डीफॉल्ट बहुतेक वेळा ब्रँडच्या अपेक्षेशी जुळत नाही. ब्रशिंग, पीचिंग, मर्सरायझिंग आणि वॉश ट्रीटमेंट यापैकी प्रत्येक निट फॅब्रिकवर वेगळा परिणाम निर्माण करते, आणि मोठ्या प्रमाणातील उत्पादनात प्रत्येकाचा स्वतःचा जोखीम-प्रोफाइल असतो. योग्य फिनिशिंग प्रक्रिया निश्चित करणे — आणि उत्पादनपूर्व नमुन्यांवर ती तपासणे — पुनर्ऑडरचा धोका कमी करते आणि पुरवठा लॉटमध्ये एकंदर रंग व पोत सुसंगत ठेवते.
फिनिशिंग सामान्यतः विणकामानंतर आणि डायिंग किंवा उपचारानंतरच्या टप्प्याभोवती केले जाते, परंतु अचूक क्रम फायबर, रचना आणि फिनिशिंग पद्धतीनुसार बदलतो. निट फॅब्रिकसाठी, फिनिशिंग तीन श्रेणींमध्ये विभागले जाते: मेकॅनिकल फिनिशिंग, जे भौतिक पृष्ठभाग बदलण्यासाठी रोलर्स किंवा घर्षक पृष्ठभाग वापरते; केमिकल फिनिशिंग, जे केंद्रित उपचारांद्वारे फायबरचे गुणधर्म पुनर्रचित करते; आणि वॉश फिनिशिंग, जे नियंत्रित हलण्याद्वारे पोत किंवा रंगाचे परिणाम साध्य करते. फिनिशिंग पद्धत फॅब्रिकच्या फायबर रचना, GSM श्रेणी आणि रचनेशी सुसंगत असणे आवश्यक आहे. 220 GSM कॉटन जर्सीसाठी योग्य असलेली प्रक्रिया, सूत रचना आणि उपचाराच्या तीव्रतेनुसार, 140 GSM रचनेसाठी योग्य नसू शकते.
ब्रशिंगमध्ये फॅब्रिकचा पृष्ठभाग मऊ ब्रिस्टल रोलर्सवर घासला जातो जेणेकरून फायबरची टोके वर येतात, ज्यामुळे घनता आणि उबदार स्पर्श निर्माण होतो. हे सर्वाधिक सामान्यतः फ्लीस निट फॅब्रिक वर लागू केले जाते — ज्यात सिंगल-फेस्ड आणि डबल-फेस्ड रचनांचा समावेश आहे — आणि फ्रेंच टेरीच्या लूप बाजूवर, जिथे ब्रशिंग आतील बाजूचा वैशिष्ट्यपूर्ण उष्णतारोधक थर तयार करते. बारीक जर्सीवर, हलके ब्रशिंग पास लक्षणीय पाइल निर्माण न करता स्पर्श मऊ करू शकते. मोठ्या प्रमाणातील उत्पादनातील प्रमुख धोका म्हणजे पृष्ठभागाची मजबुती कमी होणे: ब्रश केलेली फॅब्रिक वापराच्या वेळी पिलिंगसाठी अधिक संवेदनशील असतात, म्हणूनच बऱ्याचदा त्यासोबत अँटी-पिलिंग फिनिशिंगची पायरी निश्चित केली जाते. जास्त ब्रश केलेल्या रोल्समध्ये लॉट-दर-लॉट शेडमध्ये फरक देखील होऊ शकतो, विशेषतः जेव्हा ब्रशिंगची तीव्रता पृष्ठभागाचे परावर्तन बदलते. खरेदीदारांनी मोठ्या प्रमाणातील उत्पादनापूर्वी उत्पादनपूर्व नमुना मंजूर करावा आणि स्वीकार्य स्पर्श व पिलिंग मर्यादा निश्चित कराव्यात.
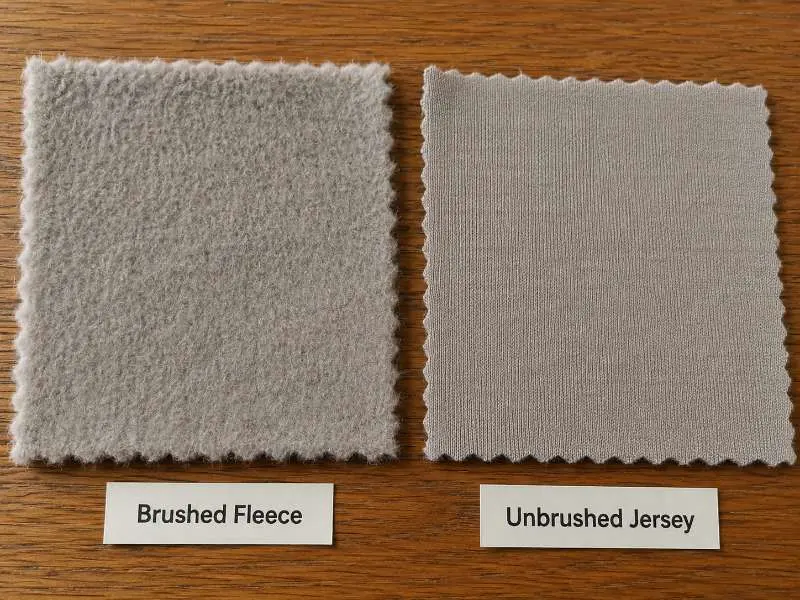
पीचिंगमध्ये फॅब्रिकचा पृष्ठभाग घासण्यासाठी एमरी-लेपित रोलर्स वापरले जातात, ज्यामुळे ब्रशिंगपेक्षा लहान व दाट पोत तयार होते — परिणाम ब्रश केलेल्या फ्लीसच्या मोकळ्या मऊपणापेक्षा सुएडसारखा असतो. हे सामान्यतः बारीक जर्सी आणि इंटरलॉक रचनांवर लागू केले जाते, जिथे मेकॅनिकल पास सहन करण्याइतकी फॅब्रिकमध्ये पुरेशी घनता असते. संदर्भासाठी, फायबर रचना आणि सूताच्या ट्विस्टनुसार, अंदाजे 130–150 GSM पेक्षा कमी रचनांमध्ये पृष्ठभाग बिघडण्याचा धोका जास्त असू शकतो. पीचिंग ब्रशिंगपेक्षा फॅब्रिकच्या रुंदीभर अधिक सुसंगत पृष्ठभाग-एकरूपता निर्माण करू शकते, तरीही ट्युब्युलर फॅब्रिकवर कडेपासून कडेपर्यंत फरक शक्य आहे. उच्च-तीव्रतेच्या पीचिंगमुळे स्पन कॉटन रचनांवर पिलिंग सुरू होऊ शकते, म्हणून तीव्रतेची पातळी निश्चित करून ते निर्दिष्ट केले पाहिजे, खुल्या प्रक्रियेच्या वर्णनाप्रमाणे सोडू नये.
खालील तक्ता प्रमुख सोर्सिंग परिमाणांवर ब्रशिंग आणि पीचिंगची तुलना करतो.
| वैशिष्ट्य | ब्रशिंग | पीचिंग |
|---|---|---|
| पृष्ठभागावरील परिणाम | वर आलेला, मोकळा फायबर पोत | लहान, दाट सुएडसारखा पृष्ठभाग |
| सामान्य वापर | फ्लीस, फ्रेंच टेरी, जर्सी | जर्सी, इंटरलॉक |
| GSM मार्गदर्शन | लवचिक (रचनेनुसार) | जर्सी, इंटरलॉक; कमी GSM काळजीपूर्वक तपासा |
| मोठ्या प्रमाणातील उत्पादनातील प्रमुख धोका | पिलिंग; लॉट-दर-लॉट शेडमधील फरक | उच्च तीव्रतेवर पिलिंग |
| टेक पॅक सूचना | प्रक्रिया निश्चित करा + अँटी-पिलिंग पायरी जोडा | फ्लीस, फ्रेंच टेरी, जर्सी |
मर्सरायझिंगमध्ये कापसाच्या तंतूंना तणावाखाली केंद्रित अल्कधर्मी द्रावणाने प्रक्रिया दिली जाते. या प्रक्रियेमुळे तंतूंचा क्रॉस-सेक्शन पुनर्रचित होतो आणि तीन मोजता येणारे परिणाम मिळतात: रेशमासारखी पृष्ठभागाची चमक, सुधारित रंग ग्रहणक्षमता आणि वारंवार धुतल्यानंतर अधिक चांगली मापीय स्थिरता. मर्सरायझ्ड कॉटन निट फॅब्रिक मागवणाऱ्या अपेरल ब्रँडसाठी हे अधिक खोल सॉलिड-कलर निकाल आणि अधिक अंदाज करता येणारी बल्क मंजुरी देऊ शकते, तथापि अंतिम शेड सुसंगतता अजूनही डायिंग नियंत्रण आणि लॉट मंजुरीवर अवलंबून असते. ही प्रक्रिया कापूस-प्रधान निट रचनांना लागू होते, ज्यात जर्सी, पिके आणि इंटरलॉक यांचा समावेश आहे; ती पूर्णपणे सिंथेटिक रचनांसाठी योग्य नाही. विशिष्ट रचनेनुसार प्रक्रियेच्या परिस्थिती बदलू शकतात, म्हणून खरेदीदारांनी बल्कला वचनबद्ध होण्यापूर्वी रंग आणि मापीय पडताळणीसाठी प्री-प्रोडक्शन स्वॅचची विनंती करावी.
वॉश फिनिशिंगमध्ये एन्झाइम वॉशचा समावेश होतो, जो नियंत्रित जैविक क्रियेने पृष्ठभागावरील तंतूंचे विघटन करून हाताला मऊपणा देतो; स्टोन वॉश, जो जुनाट, अनियमित पृष्ठभागाचा पोत निर्माण करतो; आणि निट फॅब्रिकवरील ॲसिड वॉश सारखे इफेक्ट वॉश, जे वैशिष्ट्यपूर्ण रंग भिन्नता नमुने निर्माण करतात. सर्व फिनिशिंग श्रेणींपैकी वॉशमध्ये लॉट-ते-लॉट भिन्नता सर्वाधिक होण्याची शक्यता असते: पाण्याची रासायनिक रचना, लोडचे प्रमाण, ढवळण्याची तीव्रता आणि सायकलचा कालावधी या सर्वांचा अंतिम निकालावर परिणाम होतो. प्रमाणन-संवेदनशील ऑर्डरसाठी, OEKO-TEX® Standard 100 प्रमाणित पर्याय उपलब्ध आहेत. कृपया सॅम्पलिंगच्या वेळी प्रमाणन आवश्यकता निश्चित करा, विशेषतः जेव्हा वॉश इफेक्ट, डाय रेसिपी किंवा विशेष फिनिशचा समावेश असतो.
सॅम्पल पडताळणीशिवाय फिनिशिंग स्पेकमुळे उत्पादनात संदिग्धता निर्माण होते. फॅब्रिक बेसनुसार एकाच प्रक्रियेच्या नावाखाली विविध तीव्रता, क्रम आणि परिणाम येतात. टेक पॅकमध्ये आवश्यकता लिहिण्यापूर्वी प्रत्येक पॅरामीटरची पुष्टी केल्यास बल्क उत्पादन सुरू झाल्यानंतरचा दुतर्फा पत्रव्यवहार कमी होतो. खालील तक्त्यात प्रत्येक फिनिशिंग प्रकारासाठी काय पडताळायचे याचा सारांश दिला आहे.
| फिनिशिंग | हाताला मिळणारा मऊपणा | योग्य फॅब्रिक बेस | प्रमुख बल्क जोखीम | टेक पॅक नोंद |
|---|---|---|---|---|
| ब्रशिंग | फुगीर, उबदार पृष्ठभाग | फ्लीस, फ्रेंच टेरी, जर्सी | पिलिंग; लॉट शेड भिन्नता | प्रक्रियेचे नाव नमूद करा; अँटी-पिलिंग स्पेक जोडा |
| पीचिंग | दाट, सुएडसारखा | जर्सी, इंटरलॉक (>130–150 GSM) | उच्च तीव्रतेवर पिलिंग | तीव्रतेची पातळी निर्दिष्ट करा |
| मर्सरायझिंग | चमकदार, गुळगुळीत | कॉटन निट (जर्सी, पिके, इंटरलॉक) | मापीय बदल होण्याची शक्यता | मर्सरायझिंगपूर्वी/नंतरचा स्वॅच मागा |
| वॉश (एन्झाइम/इफेक्ट) | मऊ किंवा जुनाट पृष्ठभाग | कापूस आणि कापूस-मिश्र निट | लॉट-ते-लॉट उच्च भिन्नता | शेड बँड निश्चित करा; सॅम्पल-आधारित मंजुरी |
ब्रशिंगमध्ये ब्रिसल रोलर्स वापरून फायबरची टोके वर उचलली जातात, ज्यामुळे फॅब्रिकला व्हॉल्यूम आणि उबदार स्पर्श मिळतो, आणि हे फ्लीस व काही फ्रेंच टेरी प्रकारांमध्ये सामान्य आहे. पीचिंगमध्ये अपघर्षक इमरी रोलर्स वापरून लहान, दाट, स्यूडसारखा पृष्ठभाग तयार केला जातो, जो जर्सी आणि इंटरलॉकवर अधिक प्रमाणात वापरला जातो. उच्च तीव्रतेवर दोन्हींमध्ये पिलिंगचा धोका असतो. कोणत्याही प्रक्रियेसाठी, सोबत अँटी-पिलिंग पायरी निर्दिष्ट करणे उचित असते, आणि केवळ प्रक्रियेच्या नावावरून गृहीत धरून न घेता, हाताला लागणारा परिणाम उत्पादनपूर्व नमुन्यावर पुष्टी करून घ्यावा.
प्रक्रियेदरम्यान लावलेला ताण आणि विशिष्ट रचना यांवर अवलंबून, मर्सरायझिंगमुळे फॅब्रिकच्या वजनात व रुंदीत थोडा बदल होऊ शकतो. खरेदीदारांनी मर्सरायझिंगपूर्वी आणि नंतरचा स्वॅच मागवावा आणि मोठ्या प्रमाणातील उत्पादनाला मान्यता देण्यापूर्वी अंतिम GSM व फॅब्रिकची रुंदी मूळ तपशिलाशी जुळते याची पुष्टी करावी.
वॉश इफेक्ट्स — विशेषतः एन्झाइम वॉश आणि इफेक्ट वॉश — मंजूर संदर्भाशिवाय वेगवेगळ्या लॉटमध्ये सातत्याने पुन्हा तयार करणे कठीण असते. टेक पॅकमध्ये केवळ “एन्झाइम वॉश” असे लिहिल्यास तीव्रता अस्पष्ट राहते. मोठ्या प्रमाणातील उत्पादनात दृश्य सातत्य आवश्यक असलेल्या कोणत्याही वॉश इफेक्टसाठी उत्पादनपूर्व नमुन्यावर शेड बँड मंजुरी निश्चित करणे हा मानक दृष्टिकोन आहे.
योग्य फिनिशिंग निर्दिष्ट करण्यासाठी तुमच्या प्रत्यक्ष फॅब्रिक रचनेवरील परिणामाचे मूल्यांकन करण्यापासून सुरुवात होते. ब्रश्ड, पीच्ड किंवा मर्सरायझ्ड परिणामांची तुलना करण्यासाठी आमच्या निट फॅब्रिक श्रेणीतून नमुना मागवा — किंवा तुमच्या मोठ्या प्रमाणातील ऑर्डरसाठी फिनिशिंग पर्यायांवर चर्चा करण्यासाठी आमच्याशी संपर्क साधा.
 सोर्सिंग मार्गदर्शक
निट आउटरवेअरसाठी लाइनिंगसाठी सर्वोत्तम फॅब्रिक: ट्रायकोट, पॉवर मेश आणि स्पोर्ट मेश
अधिक वाचा उद्योग अंतर्दृष्टी
डबल निट फॅब्रिक विरुद्ध सिंगल जर्सी निट फॅब्रिक
अधिक वाचा सोर्सिंग मार्गदर्शक
लाउंजवेअरसाठी निट फॅब्रिक सोर्सिंग: मोठ्या प्रमाणात उत्पादनापूर्वी हाताचा स्पर्श, रिकव्हरी आणि अपारदर्शकता
अधिक वाचा तांत्रिक ज्ञान
कापसाच्या धुण्याच्या पाण्यातील रंग: रंगाचे मुक्त होणे, रंगीत लिंट आणि रंग फिकट होणे
अधिक वाचा फॅब्रिक
ट्रिकोट फॅब्रिक: वेगळ्या निटसह वार्प-निट अस्तर सामग्री
अधिक वाचा