फॅब्रिक बसवा
किमान 50 × 140 मिमी आकाराचा नमुना टेस्टरवर सपाट दाबून बसवला जातो.
2009 पासून निट फॅब्रिक उत्पादक · चीन

चाचणी पद्धत · ISO 105-X12
ISO 105-X12 मोजते की पांढऱ्या कापसाच्या कापडावर कोरड्या आणि ओल्या स्थितीत किती रंग घासला जातो. गडद कापसाच्या निटवर, ओले घर्षण सहसा ग्रेड 3 पर्यंत मोजले जाते. यूएस समतुल्य AATCC 8 आहे.
ISO 105-X12:2016
AATCC 8
ग्रेड 3 पर्यंत
स्टेनिंगसाठी ग्रे स्केल, 1–5
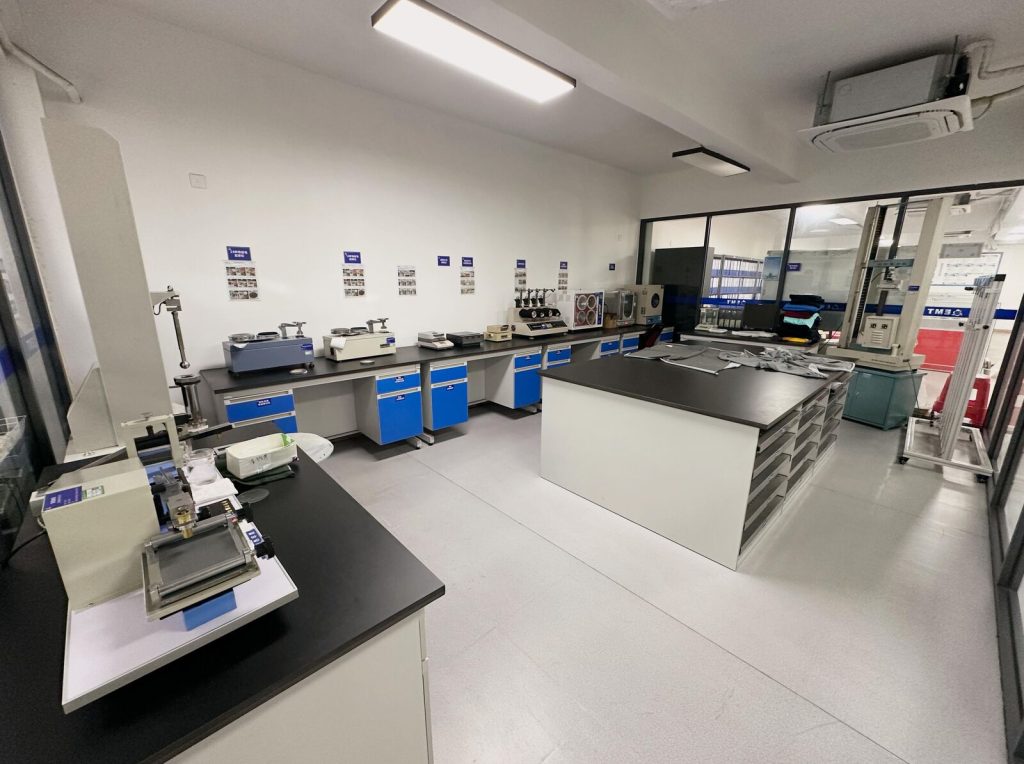
एक पांढरा कापूस घासण्याचे कापड घासण्याच्या बोटावर ठेवून, ठराविक भाराखाली, फॅब्रिकवर एकदा कोरडे आणि एकदा ओले, घासले जाते. कापडावरील रंगाला डागांच्या ग्रे स्केलने ग्रेड दिला जातो.
ओले घासणे सहसा अधिक कठीण चाचणी असते: पाणी सैल रंग तंतूच्या पृष्ठभागावरून कापडावर हलवण्यास मदत करते, त्यामुळे गडद आणि जास्त रंगलेल्या छटांना ओल्या ग्रेड कमी मिळतात.
या पद्धतीसाठी आमचे तंत्रज्ञ लेखी कार्यसूचना पाळतात.
कोरडे आणि ओले घासणे वेगवेगळ्या नमुन्यांवर केले जाते, आवश्यकतेनुसार लांबी आणि रुंदीत.
किमान 50 × 140 मिमी आकाराचा नमुना टेस्टरवर सपाट दाबून बसवला जातो.
16 मिमी बोटावरील कापूस घासण्याचे कापड (ISO 105-F09) 104 ± 3 मिमी लांबीवर 9 N भाराखाली 10 वेळा पुढे-मागे घासले जाते.
नवीन कापड निर्दिष्ट पद्धतीच्या पिक-अपपर्यंत ओले केले जाते (ISO सुमारे 100%, AATCC 8 सुमारे 65%), त्याच पद्धतीने घासले जाते आणि वाळवले जाते.
घासण्याच्या कापडांना लाइट बूथमध्ये, पांढऱ्या कापडाच्या पार्श्वभूमीवर, किमान दोन तंत्रज्ञांकडून डागांच्या ग्रे स्केलने ग्रेड दिला जातो.
मुख्य सेटिंग्ज. तुमच्या स्पेसिफिकेशनमध्ये पद्धत आणि प्रक्रिया लिहा.
| घटक | सेटिंग |
|---|---|
| घासण्याचे बोट | 16 मिमी गोल; ढीग असलेल्या फॅब्रिकसाठी 19 × 25.4 मिमी आयताकृती |
| भार आणि ट्रॅक | 9 ± 0.2 N; 104 ± 3 मिमी; 10 सायकल |
| घासण्याचे कापड | ISO 105-F09 नुसार कापूस कापड (AATCC 8 साठी AATCC क्रॉक चौरस) |
| ओले पिक-अप | सुमारे 100% (ISO 105-X12) किंवा 65% (AATCC 8): पद्धतीचे नाव सांगा |
| ग्रेडिंग | डागांसाठी ग्रे स्केल, 1–5 |
| समतुल्य पद्धती | AATCC 8 (US) · GB/T 3920 (चीन). पद्धतींची तुलना करा → |
निकाल फायबर, बांधणी, रंग आणि फिनिशिंगवर अवलंबून असतात.
| फॅब्रिक / शेड | आमची मोजलेली श्रेणी | खरेदीदारांच्या तपशीलातील मूल्ये |
|---|---|---|
| गडद 100% कापूस निट, ओले | फॅब्रिक आणि फिनिशिंगवर अवलंबून, ग्रेड 3 पर्यंत | ग्रेड 3; गडद छटा 2-3 |
गडद कापसावरील ओले घासणे रंग, छटेची खोली आणि फिनिशिंगवर अवलंबून असते. "आमची मोजलेली श्रेणी" आमच्या स्वतःच्या मोठ्या लॉटवरील चाचणी नोंदींमधून आली आहे. "खरेदीदारांच्या तपशीलातील मूल्ये" आम्हाला मिळालेल्या आवश्यकता आहेत; तुमच्या ऑर्डरला लागू होणारे मूल्य त्यात लिहिलेले असते. — शिवेन झांग, सह-संस्थापक आणि CEO
अनेक ब्रँड हलक्या आणि मध्यम छटांसाठी ओले घासणे ग्रेड 3 आणि गडद छटांसाठी 2-3 ठरवतात. ऑर्डरसोबत छटांचे गट मान्य करा.
ISO 105-X12 आणि AATCC 8 कापड वेगळ्या प्रकारे ओले करतात, त्यामुळे त्याच फॅब्रिकला वेगवेगळे ओले ग्रेड मिळू शकतात.
गडद छटेला जास्त ओला ग्रेड हवा असल्यास, उत्पादनापूर्वी आम्हाला आफ्टर-ट्रीटमेंट, रंगाची निवड किंवा मिश्रित फॅब्रिकबद्दल विचारा.
पाणी फायबरच्या पृष्ठभागावरील सैल रंग रबिंग कापडावर हलवण्यास मदत करते, त्यामुळे अधिक रंग हस्तांतरित होतो, विशेषतः गडद रंगांमध्ये.
आमच्या गडद 100% कॉटन निट फॅब्रिकवर, ओले रबिंग सहसा ग्रेड 3 पर्यंत मोजले जाते, फॅब्रिक आणि फिनिशिंगवर अवलंबून. आम्ही ऑर्डरपूर्वी तुमच्या रंगासाठी अपेक्षित निकालाची पुष्टी करतो.
दोन्ही 9 N लोडसह क्रॉकमीटर वापरतात, परंतु ISO 105-X12 मध्ये ओले रबिंग कापड सुमारे 100% ओले केले जाते आणि AATCC 8 मध्ये सुमारे 65% ओले केले जाते, त्यामुळे ओले परिणाम वेगळे असतात.