2009 оноос хойш сүлжмэл даавуу үйлдвэрлэгч · Хятад

2009 оноос хойш сүлжмэл даавуу үйлдвэрлэгч · Хятад

Товч хариулт
Сүлжмэл даавууны бөөний багцыг татгалзах хамгийн түгээмэл хоёр шалтгаан болох эцсийн хэрэглэгчдийн эдэлтийн гомдол, угаалтын дараах хэмжээний зөрүүг хоёуланг нь дээж авах үе шатанд илрүүлж болно. Аль ч шинжилгээ нь төвөгтэй биш. Асуудал нь цаг хугацаанд байдаг: ихэнх брэндүүд ямар нэгэн зүйл буруу болсны дараа л шаарддаг. Энэ өгүүлэлд ямар шинжилгээ хийх, ямар стандарт зааж өгөх, ямар үр дүнг хүлээн авах, мөн хоёр шинжилгээ бөөний үйлдвэрлэлийн өмнөх дарааллын хаана яг тохирохыг тайлбарласан.
Сүлжмэл даавуу нь утасны гогцоонуудыг хооронд нь холбосноор бүтдэг. Эсгүүр даавуунд утаснууд зөв өнцгөөр огтлолцож, бие биенээ байрлалд нь тогтоодог бол сүлжмэлийн гогцоо нь зэргэлдээ гогцоонуудын чангалтаар байрлалдаа баригддаг. Тухайн гогцоонд ямар нэгэн зүйл гацах үед — цахилгаантны гулсуур, суудлын бэхэлгээ, үнэт эдлэлийн тэврэлт — утас эсэргүүцэхийн оронд сугарч болно. Энэ нь эдэлт бөгөөд энэ нь сүлжмэл даавууны бүтцийн онцлогоос үүдэлтэй бөгөөд зөвхөн үйлдвэрлэлээр бүрэн арилгах боломжгүй согог юм.
Практик шинжилгээний хөтөлбөрт дараах бүтцүүд бөөний үйлдвэрлэлийг баталгаажуулахаас өмнө илүү анхааралтай хянах шаардлагатай байдаг:
Утасны төрөл нь бүтэцтэй адил чухал. Текстуржуулсан филамент утас эсвэл синтетик хольцоор — полиэстер, нейлон, эсвэл өндөр синтетик агуулгатай полиэстер-хөвөн — хийсэн даавуу нь нягт эрчилсэн ээрмэл утаснаас илүү амархан эдэлдэг, учир нь багц доторх бие даасан филаментүүд бүтэц эсэргүүцэхээс өмнө илүү амархан гацаж, сугарагдана. Хэрэв таны цуглуулгад текстуртай гадаргуутай, задгай гогцоотой бүтэцтэй эсвэл их хэмжээний синтетик филамент агуулгатай даавуу байгаа бол дээж баталгаажуулахаас өмнө даавууны эдэлтийн шинжилгээг зааж өгөх нь сонголт биш — энэ бол бөөний үйлдвэрлэлийн өмнөх эрсдэлийн удирдлагын үндсэн хэсэг юм.
Өргөгдсөн гадаргуутай даавууны хувьд — тухайлбал поло цамцны үйлдвэрлэлд ашигладаг пике сүлжмэл даавуу — эдэлтийн эсэргүүцэл нь олон удаагийн өмсөлтийн туршид хувцасны гадаад төрх, эдэлгээнд шууд нөлөөлдөг практик чанарын шалгалтын цэг юм. Пикений өргөгдсөн торон бүтэц нь хавтгай жерсиэс илүү ил утасны гадаргуу үүсгэдэг тул энэ ангиллын даавууны дээж баталгаажуулах шалгуурт эдэлтийн гүйцэтгэлийг оруулах шаардлагатай.
Дэлхий даяар сунах/татагдах эсэргүүцлийн туршилтад ашиглагддаг гурван үндсэн стандарт байдаг. Аль стандартыг зааж өгөх нь таны зорилтот экспортын зах зээл, худалдан авагчийн техникийн багц, мөн туршиж буй даавууны бүтцээс хамаарна. Дээж авах ажил эхлэхээс өмнө зөв стандартыг сонгох нь нэг туршилтын мөчлөгийг хэмнэж, худалдан авагч өөр стандарт зааж өгсний дараа дээжийг нэг стандартаар туршиж, дараа нь өөр стандартаар дахин турших нөхцөл байдлаас зайлсхийх боломжийг олгоно.
Энэхүү стандартыг Хойд Америкийн худалдан авагчийн шаардлага мэйс аргыг дурдсан тохиолдолд сунах/татагдах эсэргүүцлийг үнэлэхэд өргөн ашигладаг. Үзүүртэй металл мэйсийг эргэлдэх хүрдний дотор гинжээр бэхэлдэг. Хүрд эргэлдэх үед мэйс нь хүрдний гадаргуу дээр ороосон дээжтэй хүрэлцэж, өмсөх үеийн сунах/татагдах эрсдэлийг загварчлах санамсаргүй баригдах цэгүүдийг үүсгэдэг. Үр дүнг 1–5 онооны системээр үнэлж, 5-р зэрэг нь харагдах сунах/татагдал байхгүй, 1-р зэрэг нь хүчтэй сунах/татагдал байгааг илтгэнэ. Үр дүн нь аргаас хамаардаг тул ASTM D3939/D3939M-ийн зэрэглэлийг Bean Bag эсвэл ICI Hammer-ийн үр дүнтэй шууд харьцуулж болохгүй. Нээлттэй тор эсвэл маш сул бүтцийн хувьд зөвшөөрөл олгохоос өмнө туршилтын лабораторитой аргын тохиромжтой байдлыг баталгаажуулна уу.
Сунах/татагдах эсэргүүцлийн туршилтын Хятадын үндэсний стандартыг гадуур хувцасны сүлжмэл болон нэхмэл даавуу, ялангуяа синтетик утас болон текстурт утсаар хийсэн даавуунд хэрэглэдэг. Мэйс аргыг энэхүү стандартын үндсэн туршилтын процедур болгон оруулсан. Экспортын ачаалал явахаас өмнө Хятад дотор туршсан даавуу, эсвэл гэрчилгээжүүлэлтийн шаардлага нь Хятадын стандартыг дурдсан брэндүүдэд хамаатай. Туршилтын үр дүн болон зэрэглэлийн аргачлал нь ASTM D3939-тэй бүтцийн хувьд төстэй боловч процедурын дэлгэрэнгүй мэдээлэл нь ялгаатай.
Сунах/татагдах эсэргүүцлийн Японы үйлдвэрлэлийн стандарт бөгөөд ICI Hammer, Beanbag, Needle-Cloth, Drum-Rotating гэсэн дөрвөн өөр туршилтын аргыг багтаасан. Beanbag аргыг Японы худалдан авагчид гадуур хувцас болон сүлжмэл хувцасны ангилалд хамгийн их зааж өгдөг. Хэрэв таны коллекц Японы зах зээлд чиглэсэн бол дөрвөн аргын аль нь шаардлагатайг худалдан авагчтайгаа баталгаажуулна уу — тэдгээр нь солигддоггүй бөгөөд аргуудын хоорондын үр дүнг шууд харьцуулж болохгүй. Жишээлбэл, ICI Hammer арга нь Beanbag аргаас өөр механик үйлчлэл хэрэглэдэг бөгөөд ижил даавуун дээр мэдэгдэхүйц өөр зэрэглэл гаргаж болно.
"Сунах/татагдах туршилтад тэнцсэн" гэж зааж өгөх нь үйлдвэрт хэрэгжүүлэх боломжтой заавар өгөхгүй. Тодорхой, хэрэгжүүлэх боломжтой техникийн үзүүлэлт нь дараах байдалтай байна: "ASTM D3939/D3939M, багана болон эгнээний чиглэлд хамгийн багадаа 3-р зэрэг." Нарийн нэхмэл сүлжмэл эсвэл гадаргуугийн харагдах байдал нь чанарын үндсэн шалгуур болдог хувцасны ангиллын хувьд эцсийн хэрэглээний шаардлага, худалдан авагчийн стандартаас хамааран хамгийн бага зэрэглэлийг 3–4 болгон өсгөж болно. Багана болон эгнээний чиглэлийг хоёуланг нь турших хэрэгтэй — зарим бүтэц нь хоёр чиглэлийн хооронд мэдэгдэхүйц өөр үр дүн үзүүлдэг бөгөөд багана чиглэлд 4-р зэрэг, эгнээ чиглэлд 2-р зэрэг байх нь холимог үр дүн биш, харин тэнцээгүй үр дүн юм.
Хэрэв таны экспортын зах зээлд аль стандарт хамаарахыг мэдэхгүй бол дээж авах ажил эхлэхээс өмнө брэндийн техникийн багтайгаа энэ асуудлыг шийдвэрлээрэй. Дээжүүд зүсэгдсэний дараа стандартыг өөрчлөх нь туршилтыг дахин явуулах гэсэн үг — нэмэлт лабораторийн зардал гарч, өөр нэг дээжийн мөчлөгийн саатал үүснэ.
Нээлттэй тор эсвэл маш сул бүтцийн хувьд туршилт хийхээс өмнө лабораторитой аргын тохиромжтой байдлыг баталгаажуулна уу, учир нь мэйс арга нь нээлттэй даавууны бүтэц бүрт тохиромжгүй байж болно.
Хэрэв даавуу нь эдэлтэнд тэсвэртэй байх шаардлагыг хангасан ч гурван удаа угаасны дараа өргөн нь 8%-иар өөрчлөгдвөл жижиглэнгийн худалдаанд размерын гомдол үүснэ. Оёхын өмнө зөв градацлагдсан хувцас нь анхны угаалтын циклийн дараа размеруудын хооронд тохиролцоо алдагдана. Хэмжээний тогтвортой байдлын шинжилгээ нь яг энэ эрсдэлийг хэмждэг — хяналттай нөхцөлд угаасны дараа даавууны урт, өргөн хэр өөрчлөгдөхийг тодорхойлдог. Энэ нь физик шинжилгээний хосын нөгөө хагас бөгөөд дээжийн үе шатанд хамгийн их алгасагддаг шалгалт юм. Учир нь энэ нь эдэлтийн шинжилгээнээс илүү хуанлийн цаг шаарддаг бөгөөд брэндүүд үйлдвэр нь агшилтыг GSM болон өнгөлгөөний үзүүлэлтэд аль хэдийн тооцсон гэж үздэг.
Сүлжмэл даавууны агшилтын үйлдэлд эслэгийн найрлага, GSM, сүлжмэлийн бүтэц, утасны мушгиа болон хэрэглэсэн өнгөлгөөний процесс — ялангуяа нягтруулалт ба халуун бэхлэлт — нөлөөлдөг. Ижил GSM, найрлагатай хоёр даавуу нь бүтэц эсвэл өнгөлгөөний дараалал ялгаатай бол угаалтын дараа өөрөөр ажиллаж болно. Иймд бодит PPS даавууны шинжилгээний тайлан нь үйлдвэрийн түүхэн мэдээлэл эсвэл фабрикийн тогтмол үзүүлэлтээс илүү найдвартай байдаг.
Даавуу болон хувцасны шинжилгээнд ашигладаг гэр ахуйн угаалтын журмын олон улсын стандарт бөгөөд Европын зах зээлийн шаардлагад нийцүүлэхэд өргөн заадаг. Энэ нь угаалтын циклийн программ, усны температур, угаалгын нунтагын төрөл, ачааллын нөхцлийг тодорхойлдог. Үр дүнг урт, өргөний өөрчлөлтийн хувиар мэдээлдэг. Хэмжээний тогтвортой байдлын шинжилгээг хэрхэн зохион байгуулах, шинжилгээний тайланд юуг анхаарах талаар бүтэцлэгдсэн тоймыг QIMA-гийн хэмжээний тогтвортой байдлын шинжилгээний гарын авлага тодорхой тайлбарласан. Угаалгын машины төрөл, угаалгын нунтаг, ачаалал болон хатаах журам нь үр дүнд нөлөөлж болох тул зөвшөөрлийн баримт бичигт зөвхөн стандартын нэрийг бус, яг угаах, хатаах журмыг зааж өгөх ёстой.
Хойд Америкийн зах зээлд зориулсан, Америкийн текстилийн химич, өнгө будагчдын холбооноос боловсруулсан ижил төстэй стандарт. АНУ-ын худалдан авагчдын теx багцад түгээмэл дурдагддаг. Шинжилгээний зорилго нь ISO 6330-тэй ижил — хяналттай угаалтын цикл, өмнө болон дараа хэмжилт — боловч угаалгын машины төрөл, усны нөхцөл, програмын параметрүүд ялгаатай. ISO 6330 ба AATCC 135-ын үр дүнг шууд харьцуулах боломжгүй тул нэг даавуунд хоёуланг нь зааж өгөх нь аль нь хүлээн зөвшөөрөх шийдвэрийг удирдахаа заагаагүй бол утгагүй.
Сүлжмэл даавууны хүлээн зөвшөөрөгдөх агшилтын хүлцэл нь эслэгийн найрлага, GSM, бүтцийн төрөл, хэрэглэсэн өнгөлгөөний процессоос хамааран өөр өөр байдаг. Ерөнхий чиглүүлэгч жишээ болгон, сүлжмэл даавууны хүлцлийн үзүүлэлт нь угаалтын цикл тутамд ±3–5%-ийн хязгаарт байх нь элбэг — гэхдээ үүнийг үргэлж худалдан авагчийн техникийн шаардлагатай тулгаж баталгаажуулж, бодит дээжийн шинжилгээгээр нягталж, ерөнхий таамаглал болгон хэрэглэх ёсгүй. Холимог даавуу, утсаар будагдсан сүлжмэл, өндөр спандекстай бүтэц нь бүтэц, өнгөлгөөнөөс хамааран энэ хязгаараас гадуур үр дүн гаргаж болох бөгөөд агшилтын чиглэл (урт ба өргөн) нь нэг даавууны дотор ч ихэвчлэн ялгаатай байдаг.
Хамгийн найдвартай арга: шаардлагатай хүлцэл болон угаалтын нөхцлийг дээж батлах баримт бичигт зааж, PPS даавууны шинжилгээний тайланг хүсч, бөөний үйлдвэрлэлд орохоос өмнө үр дүнг баталгаажуул. Даавууг огтолж, оёж, хэсэгчлэн үйлдвэрлэсний дараа хэмжээний алдааг засах нь хамаагүй илүү үнэтэй байдаг.

Даавууны эдэлтийн шинжилгээ болон хэмжээний тогтвортой байдлын шинжилгээ хоёулаа үйлдвэрлэлийн өмнөх дээжийн (PPS) үе шатанд хамаарах ёстой — бөөний даавуу хүргэгдсэний дараа ч биш, харилцагчийн гомдол ирсний дараа санаанд орсон нэмэлт шалгалт ч биш. Ялгаа нь чухал, учир нь үе шат бүрт засах боломжууд үндсэндээ өөр байдаг.
Сүлжмэл даавууны бөөний үйлдвэрлэлээс өмнөх стандарт зөвшөөрлийн дараалал дараах байдалтай байна:
PPS үе шатанд физик шинжилгээг явуулснаар засварын зардлыг хяналтад байлгана. Хэрэв даавуу нь утсын төрлийг өөрчлөх шаардлагатайгаас үсрэх шалгалтад тэнцэхгүй, эсвэл нягтруулах боловсруулалт ширхэгийн хольцод хүрэлцэхгүйгээс хэмжээний тогтвортой байдалд тэнцэхгүй бол үйлдвэр бүрэн хэмжээний үйлдвэрлэлд шилжихээс өмнө засвар хийх боломжтой. Энэ засвар нь даавууны тохируулга болон дахин нэг дээжийн үе шатны зардалтай. Үүнтэй ижил асуудал бөөний үйлдвэрлэлийн дараа илэрвэл стандартад нийцэхгүй бүтээгдэхүүнийг хүлээн авах, алдааг тооцон үнийг дахин хэлэлцэх, эсвэл албан ёсны татгалзал, нэхэмжлэлийн үйл явцыг эхлүүлэх гэсэн хувилбаруудын аль нэгийг сонгох бөгөөд эдгээр нь бүгд өндөр зардал, хүргэх хугацааны нөлөө дагуулна.
Шинжилгээний үр дүн үзүүлэлтээс доогуур гарвал зөрүүг албан ёсоор, бичгээр баримтжуулж, шинжилгээний тайланг хавсаргана. Энэхүү баримтжуулалт нь сүлжмэл даавууны чанарын хяналт протоколд шууд ордог — зөрүүний босго, засварын хүсэлтийн журам, дахин шинжилгээгээр баталгаажуулах хугацаа зэрэг орно. Албан ёсны чанарын хяналтын тогтолцоогүй бол зөрүүг шийдвэрлэх нь үйл явцаас илүү хэлэлцээрт тулгуурладаг бөгөөд энэ нь илүү удаан, тогтворгүй байдаг.
Хэрэв алдаа бөөний үйлдвэрлэлд хүрч, асуудлыг дээшлүүлэх шаардлагатай бол PPS үе шатны хадгалагдсан шинжилгээний тайлан нь үйлдвэрт тавих аливаа сүлжмэл даавууны алдааны нэхэмжлэлийг ихээхэн бэхжүүлнэ. Бөөний үйлдвэрлэлээс өмнөх шинжилгээний баримтжуулалтгүй бол алдаа нь дээж авах үед байсан уу эсвэл бөөний үйлдвэрлэлийн явцад үүссэн үү гэдгийг тогтооход хүндрэлтэй болдог — энэ ялгаа нь зардлыг үйлдвэр эсвэл худалдан авагч аль нь хариуцахыг тодорхойлдог.
Нэг коллекцид олон төрлийн сүлжмэл бүтэц худалдан авч буй худалдан авагчдын хувьд PPS үе шатанд даавууны төрөл бүр дээр хоёр шинжилгээг явуулснаар нэг сул даавуу бүх нэр төрлийн бөөний зөвшөөрлийн дарааллыг саатуулахаас сэргийлнэ. Хэрэв таван даавууг зэрэг дээж авч байгаа бөгөөд нэг нь хэмжээний тогтвортой байдалд тэнцэхгүй, бусад нь тэнцвэл тэр нэг даавуу л саад болно — үүнийг эрт илрүүлснээр бусад зөвшөөрөл үргэлжлэн явагдана.
Гадаргуу нь бүтэцтэй, гогцоо нь ил, утсан хөвөөтэй, эсвэл синтетик тасралтгүй утсын эзлэх хувь өндөр даавууг хамгийн түрүүнд шалгах хэрэгтэй. Терри гогцоо, ар тал нь флис, жаккард, тор маягийн болон өргөгдсөн пике бүтэц нь нягт дан жерси эсвэл интерлокоос илүү үсрэх эрсдэлтэй байдаг. Гэхдээ техникийн багц нь ерөнхий эрсдэлийн эрэмбээс давамгайлах ёстой. Хэрэв худалдан авагч даавууны үсрэх шалгалтыг зааж өгвөл бүтцээс үл хамааран явуулна. Зорилго нь аль даавуу тэнцэх бол гэж таамаглах бус, бөөний зөвшөөрлийн өмнө үр дүнг баримтжуулах явдал юм.
Хөгжүүлэлтийн дээж бүрт хоёр шалгалтыг хийх шаардлагагүй ч бүтэц, хэрэглээний зориулалт эсвэл худалдан авагчийн шаардлага эрсдэл үүсгэж байвал PPS даавуунд шалгалт хийх хэрэгтэй. Бүтэц нь товойсон, өргөгдсөн, нээлттэй эсвэл утаслаг ширхэг ихтэй сүлжмэл даавууны хувьд чимхэгдэх шалгалт илүү яаралтай. Хэмжээнд мэдрэмтгий аливаа хувцас, ялангуяа жерси, интерлок, пике, риб эсвэл сунадаг хольцоос хийсэн угааж болох загваруудад хэмжээний тогтвортой байдал чухал. Шаардлага тодорхойгүй бол PPS үе шатанд хоёр шалгалтыг хийх нь илүү аюулгүй сонголт юм, учир нь бөөний даавууг огтлох эсвэл хүргэхээс өмнө засвар хийх боломжтой хэвээр байна. Бөөний үйлдвэрлэлд орохоос өмнө чимхэгдэхэд тэсвэртэй байдал болон хэмжээний тогтвортой байдлын үзүүлэлтийг баталгаажуулна уу. Сүлжмэл даавууны нэр төрлөөс дээж хүсэх эсвэл дээж бэлтгэх үе шатанд шалгалтын шаардлагын талаар ярилцахыг хүсвэл бидэнтэй холбогдоно уу.
 Техникийн мэдлэг
Сүлжмэл спорт хувцасны шахалтын даавууны үзүүлэлтүүд
ДЭЛГЭРЭНГҮЙ УНШИХ Даавуу
Терри даавуу: шингээх чадвартай, олон талт энэ даавууны бүрэн гарын авлага
ДЭЛГЭРЭНГҮЙ УНШИХ Даавуу
Франц терри: Таны туршиж үзэх ёстой тав тухтай сүлжмэл даавуу
ДЭЛГЭРЭНГҮЙ УНШИХ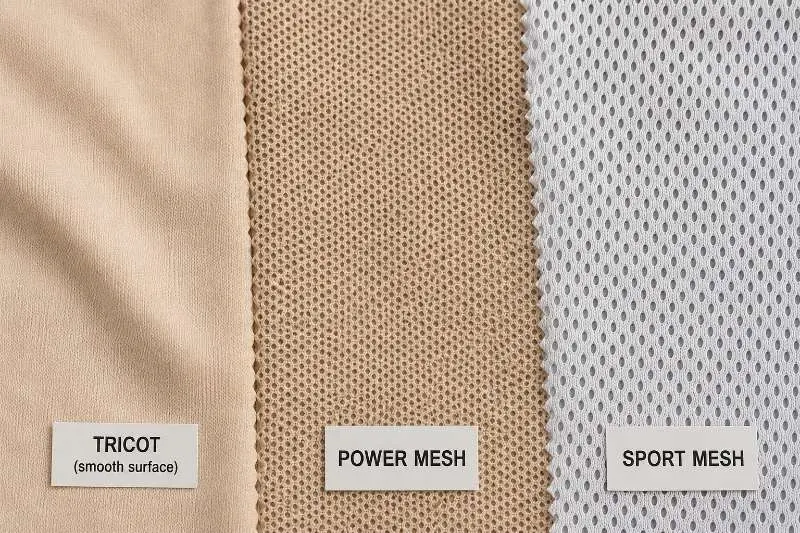 Ханган нийлүүлэх гарын авлага
Сүлжмэл гадуур хувцасны дотор доторлогооны хамгийн сайн даавуу: трико, пауэр меш, спорт меш
ДЭЛГЭРЭНГҮЙ УНШИХ Даавуу
Улирал бүрийн сүлжмэл даавуу: Зөв нягтшил, материалыг сонгох нь
ДЭЛГЭРЭНГҮЙ УНШИХ