2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

ഹ്രസ്വ ഉത്തരം
നെയ്ത തുണിയുടെ ബൾക്ക് നിരസിക്കപ്പെടാൻ ഏറ്റവും സാധാരണമായ രണ്ട് കാരണങ്ങൾ — അന്തിമ ഉപഭോക്താക്കളിൽ നിന്നുള്ള സ്നാഗ് പരാതികളും കഴുകിയതിന് ശേഷമുള്ള സൈസ് പൊരുത്തക്കേടും — സാമ്പിൾ ഘട്ടത്തിൽ തന്നെ കണ്ടെത്താനാകും. രണ്ട് ടെസ്റ്റുകളും സങ്കീർണ്ണമല്ല. പ്രശ്നം സമയക്രമമാണ്: എന്തെങ്കിലും തെറ്റിയതിന് ശേഷം മാത്രമാണ് മിക്ക ബ്രാൻഡുകളും ഇവ ആവശ്യപ്പെടുന്നത്. ഏതൊക്കെ ടെസ്റ്റുകൾ നടത്തണം, ഏതൊക്കെ മാനദണ്ഡങ്ങൾ വ്യക്തമാക്കണം, ഏതൊക്കെ ഫലങ്ങൾ സ്വീകരിക്കണം, ബൾക്കിന് മുൻപുള്ള ക്രമത്തിൽ രണ്ട് ടെസ്റ്റുകളും കൃത്യമായി എവിടെ വരുന്നു എന്നിവ ഈ ലേഖനം വിശദീകരിക്കുന്നു.
നെയ്ത തുണി പരസ്പരം ഇഴചേർന്ന നൂൽ കണ്ണികളിൽ നിന്നാണ് നിർമ്മിക്കുന്നത്. നൂലുകൾ നേർകോണിൽ കടന്ന് പരസ്പരം സ്ഥാനത്ത് പിടിച്ചിരിക്കുന്ന നെയ്ത തുണിയിൽ നിന്ന് വ്യത്യസ്തമായി, ഒരു നെയ്ത കണ്ണി അടുത്തുള്ള കണ്ണികളുടെ ടെൻഷൻ കൊണ്ടാണ് അതിന്റെ സ്ഥാനത്ത് നിൽക്കുന്നത്. ആ കണ്ണിയിൽ എന്തെങ്കിലും കുടുങ്ങുമ്പോൾ — സിപ്പർ പുൾ, സീറ്റ് ബക്കിൾ, ആഭരണത്തിന്റെ ക്ലാസ്പ് — നൂൽ ചെറുത്തുനിൽക്കാതെ വലിഞ്ഞ് പുറത്തുവരാം. അതാണ് സ്നാഗ്, അത് നെയ്ത തുണികൾ നിർമ്മിക്കുന്ന രീതിയുടെ ഘടനാപരമായ പരിണിതഫലമാണ്, നിർമ്മാണത്തിലൂടെ മാത്രം പൂർണ്ണമായി ഒഴിവാക്കാവുന്ന ഒരു ന്യൂനതയല്ല.
പ്രായോഗിക ടെസ്റ്റിംഗ് പ്രോഗ്രാമുകളിൽ, താഴെപ്പറയുന്ന ഘടനകൾ ബൾക്ക് അംഗീകാരത്തിന് മുൻപ് കൂടുതൽ സൂക്ഷ്മമായി പരിശോധിക്കേണ്ടതാണ്:
ഘടനയോളം തന്നെ നൂൽ തരവും പ്രധാനമാണ്. ടെക്സ്ചേർഡ് ഫിലമെന്റ് നൂലുകളിൽ നിന്നോ സിന്തറ്റിക് മിശ്രിതങ്ങളിൽ നിന്നോ — പോളിസ്റ്റർ, നൈലോൺ, അല്ലെങ്കിൽ ഉയർന്ന സിന്തറ്റിക് അംശമുള്ള പോളിസ്റ്റർ-കോട്ടൺ — നിർമ്മിക്കുന്ന തുണികൾ കൂടുതൽ കർക്കശമായി ട്വിസ്റ്റ് ചെയ്ത സ്പൺ നൂലുകളെക്കാൾ എളുപ്പത്തിൽ സ്നാഗ് ചെയ്യാൻ സാധ്യതയുണ്ട്, കാരണം ഘടന ചെറുത്തുനിൽക്കുന്നതിന് മുൻപ് കെട്ടിന്റെ ഉള്ളിലുള്ള വ്യക്തിഗത ഫിലമെന്റുകൾ എളുപ്പത്തിൽ പിടിച്ചെടുക്കപ്പെടുകയും വലിക്കപ്പെടുകയും ചെയ്യുന്നു. നിങ്ങളുടെ കളക്ഷനിൽ ടെക്സ്ചേർഡ് ഉപരിതലമോ തുറന്ന കണ്ണി ഘടനയോ കാര്യമായ സിന്തറ്റിക് ഫിലമെന്റ് അംശമോ ഉള്ള ഏതെങ്കിലും തുണി ഉണ്ടെങ്കിൽ, സാമ്പിൾ അംഗീകാരത്തിന് മുൻപ് തുണി സ്നാഗിംഗ് ടെസ്റ്റ് വ്യക്തമാക്കുന്നത് ഐച്ഛികമല്ല — അത് അടിസ്ഥാനപരമായ ബൾക്കിന് മുൻപുള്ള റിസ്ക് മാനേജ്മെന്റാണ്.
ഉയർത്തിയ ഉപരിതല ഘടനയുള്ള തുണികൾക്ക് — ഉദാഹരണത്തിന് പോളോ ഷർട്ട് ഉൽപ്പാദനത്തിൽ ഉപയോഗിക്കുന്ന പിക്കെ നെയ്ത തുണി — സ്നാഗിംഗ് പ്രതിരോധം ഒരു പ്രായോഗിക ഗുണനിലവാര പരിശോധനയാണ്, അത് ഒന്നിലധികം ധരിക്കൽ ചക്രങ്ങളിലുടനീളം വസ്ത്രത്തിന്റെ രൂപത്തെയും ഈടുനിൽക്കുന്ന സ്വഭാവത്തെയും നേരിട്ട് ബാധിക്കുന്നു. പിക്കെയുടെ ഉയർത്തിയ മെഷ് ഘടന പരന്ന ജേഴ്സിയെക്കാൾ കൂടുതൽ നൂൽ ഉപരിതലം തുറന്ന് വെക്കുന്നു, അതുകൊണ്ടാണ് ഈ തുണി വിഭാഗത്തിന് സാമ്പിൾ അംഗീകാര മാനദണ്ഡങ്ങളിൽ സ്നാഗിംഗ് പ്രകടനം ഉൾപ്പെടുത്തേണ്ടത്.
സ്നാഗിംഗ് പ്രതിരോധ പരിശോധനയ്ക്കായി ആഗോളതലത്തിൽ മൂന്ന് പ്രധാന മാനദണ്ഡങ്ങളാണ് ഉപയോഗിക്കുന്നത്. ഏതാണ് വ്യക്തമാക്കേണ്ടത് എന്നത് നിങ്ങളുടെ ലക്ഷ്യമിടുന്ന കയറ്റുമതി വിപണി, നിങ്ങളുടെ വാങ്ങുന്നയാളുടെ ടെക്നിക്കൽ പാക്കേജ്, പരിശോധിക്കുന്ന തുണിയുടെ നിർമ്മാണരീതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. സാമ്പിളിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് ശരിയായ മാനദണ്ഡം തിരഞ്ഞെടുക്കുന്നത് ഒരു പരിശോധനാ ചക്രം ലാഭിക്കുന്നു — കൂടാതെ ഒരു മാനദണ്ഡത്തിൽ പരിശോധിച്ച സാമ്പിൾ, വാങ്ങുന്നയാൾ മറ്റൊന്ന് വ്യക്തമാക്കിയതിന് ശേഷം വീണ്ടും പരിശോധിക്കേണ്ട സാഹചര്യവും ഒഴിവാക്കുന്നു.
വടക്കേ അമേരിക്കൻ വാങ്ങുന്നയാളുടെ ആവശ്യകതകൾ മേസ് രീതി പരാമർശിക്കുമ്പോൾ സ്നാഗിംഗ് പ്രതിരോധ മൂല്യനിർണ്ണയത്തിന് ഈ മാനദണ്ഡം സാധാരണയായി ഉപയോഗിക്കുന്നു. ഒരു കറങ്ങുന്ന ഡ്രമ്മിനുള്ളിൽ ചങ്ങല ഉപയോഗിച്ച് ഒരു മുനയുള്ള ലോഹ മേസ് ഘടിപ്പിച്ചിരിക്കുന്നു. ഡ്രം കറങ്ങുമ്പോൾ, ഡ്രമ്മിന്റെ ഉപരിതലത്തിൽ ചുറ്റിയിരിക്കുന്ന സ്പെസിമെനുമായി മേസ് സമ്പർക്കത്തിലാകുന്നു, ധരിക്കുമ്പോഴുള്ള സ്നാഗിംഗ് അപകടസാധ്യത അനുകരിക്കുന്ന ക്രമരഹിതമായ പിടിത്ത പോയിന്റുകൾ സൃഷ്ടിക്കുന്നു. ഫലങ്ങൾ 1–5 സ്കെയിലിൽ ഗ്രേഡ് ചെയ്യുന്നു, ഗ്രേഡ് 5 കാണാവുന്ന സ്നാഗിംഗ് ഇല്ലെന്നും ഗ്രേഡ് 1 കഠിനമായ സ്നാഗിംഗ് സൂചിപ്പിക്കുന്നുവെന്നും അർത്ഥമാക്കുന്നു. ഫലങ്ങൾ രീതി-നിർദ്ദിഷ്ടമായതിനാൽ, ASTM D3939/D3939M ഗ്രേഡുകളെ ബീൻ ബാഗ് അല്ലെങ്കിൽ ICI ഹാമർ ഫലങ്ങളുമായി നേരിട്ട് താരതമ്യം ചെയ്യരുത്. ഓപ്പൺ മെഷ് അല്ലെങ്കിൽ വളരെ അയഞ്ഞ നിർമ്മാണങ്ങൾക്ക്, അംഗീകാരത്തിന് മുമ്പ് പരിശോധനാ ലാബുമായി രീതിയുടെ അനുയോജ്യത സ്ഥിരീകരിക്കുക.
സ്നാഗിംഗ് പ്രതിരോധ പരിശോധനയ്ക്കായുള്ള ചൈനീസ് ദേശീയ മാനദണ്ഡം പുറംവസ്ത്രങ്ങളുടെ നെയ്ത തുണിയിലും നെയ്തെടുത്ത തുണിയിലും പ്രയോഗിക്കുന്നു, പ്രത്യേകിച്ച് സിന്തറ്റിക് ഫിലമെന്റ്, ടെക്സ്ചർഡ് നൂലുകളിൽ നിന്ന് നിർമ്മിച്ചവയിൽ. ഈ മാനദണ്ഡത്തിൽ മേസ് രീതി ഒരു പ്രധാന പരിശോധനാ നടപടിക്രമമായി ഉൾപ്പെടുത്തിയിരിക്കുന്നു. കയറ്റുമതി കയറ്റുമതിക്ക് മുമ്പ് ചൈനയ്ക്കുള്ളിൽ പരിശോധിക്കുന്ന തുണിക്ക്, അല്ലെങ്കിൽ സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ ചൈനീസ് മാനദണ്ഡങ്ങൾ പരാമർശിക്കുന്ന ബ്രാൻഡുകൾക്ക് ഇത് പ്രസക്തമാണ്. പരിശോധനാ ഫലങ്ങളും ഗ്രേഡിംഗ് രീതിശാസ്ത്രവും ഘടനാപരമായി ASTM D3939-ന് സമാനമാണ്, എന്നിരുന്നാലും നടപടിക്രമ വിശദാംശങ്ങൾ വ്യത്യസ്തമാണ്.
സ്നാഗിംഗ് പ്രതിരോധത്തിനായുള്ള ജാപ്പനീസ് വ്യവസായ മാനദണ്ഡം, ഇതിൽ നാല് വ്യത്യസ്ത പരിശോധനാ രീതികൾ ഉൾപ്പെടുന്നു: ICI ഹാമർ, ബീൻബാഗ്, നീഡിൽ-ക്ലോത്ത്, ഡ്രം-റോട്ടേറ്റിംഗ്. പുറംവസ്ത്രങ്ങൾക്കും നെയ്തെടുത്ത വസ്ത്ര വിഭാഗങ്ങൾക്കും ജാപ്പനീസ് വാങ്ങുന്നയാൾമാർ ഏറ്റവും സാധാരണയായി വ്യക്തമാക്കുന്നത് ബീൻബാഗ് രീതിയാണ്. നിങ്ങളുടെ ശേഖരം ജാപ്പനീസ് വിപണി ലക്ഷ്യമിടുന്നുണ്ടെങ്കിൽ, നാല് രീതികളിൽ ഏതാണ് ആവശ്യമെന്ന് നിങ്ങളുടെ വാങ്ങുന്നയാളുമായി സ്ഥിരീകരിക്കുക — അവ പരസ്പരം മാറ്റിപ്പയോഗിക്കാവുന്നവയല്ല, രീതികൾ തമ്മിലുള്ള ഫലങ്ങൾ നേരിട്ട് താരതമ്യം ചെയ്യാവുന്നതുമല്ല. ഉദാഹരണത്തിന്, ICI ഹാമർ രീതി ബീൻബാഗിൽ നിന്ന് വ്യത്യസ്തമായ യാന്ത്രിക പ്രവർത്തനം പ്രയോഗിക്കുന്നു, ഒരേ തുണിയിൽ അർത്ഥവത്തായി വ്യത്യസ്ത ഗ്രേഡുകൾ നൽകാൻ കഴിയും.
"പാസ് സ്നാഗിംഗ് ടെസ്റ്റ്" എന്ന് വ്യക്തമാക്കുന്നത് മിൽ എന്നതിന് പ്രവർത്തനക്ഷമമായ നിർദ്ദേശം നൽകുന്നില്ല. വ്യക്തവും നടപ്പിലാക്കാവുന്നതുമായ ഒരു സ്പെസിഫിക്കേഷൻ ഇങ്ങനെയിരിക്കും: "ASTM D3939/D3939M, വെയിൽ, കോഴ്സ് ദിശകളിൽ കുറഞ്ഞത് ഗ്രേഡ് 3." കൂടുതൽ സൂക്ഷ്മ ഗേജ് നെയ്തെടുത്ത തുണികൾക്ക് അല്ലെങ്കിൽ ഉപരിതല രൂപം ഒരു പ്രധാന ഗുണനിലവാര മാനദണ്ഡമായ വസ്ത്ര വിഭാഗങ്ങൾക്ക്, അന്തിമ ഉപയോഗ ആവശ്യകതകളും വാങ്ങുന്നയാളുടെ മാനദണ്ഡങ്ങളും അനുസരിച്ച് കുറഞ്ഞത് ഗ്രേഡ് 3–4 ആയി ഉയർത്താം. വെയിൽ, കോഴ്സ് ദിശകൾ രണ്ടും പരിശോധിക്കണം — ചില നിർമ്മാണങ്ങൾ രണ്ട് ദിശകൾക്കിടയിൽ അർത്ഥവത്തായി വ്യത്യസ്ത ഫലങ്ങൾ കാണിക്കുന്നു, വെയിലിൽ ഗ്രേഡ് 4-ഉം കോഴ്സിൽ ഗ്രേഡ് 2-ഉം ആയത് ഒരു മിശ്ര ഫലമല്ല, പരാജയ ഫലമാണ്.
നിങ്ങളുടെ കയറ്റുമതി വിപണിക്ക് ഏത് മാനദണ്ഡമാണ് ബാധകമെന്ന് ഉറപ്പില്ലെങ്കിൽ, സാമ്പിളിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് ഇത് നിങ്ങളുടെ ബ്രാൻഡ് ടെക്നിക്കൽ ടീമുമായി പരിഹരിക്കുക. സാമ്പിളുകൾ മുറിച്ചതിന് ശേഷം മാനദണ്ഡം മാറ്റുന്നത് അർത്ഥമാക്കുന്നത് പരിശോധന വീണ്ടും നടത്തേണ്ടിവരും എന്നാണ് — അധിക ലാബ് ചെലവോടെയും മറ്റൊരു സാമ്പിൾ ചക്രത്തിന്റെ കാലതാമസത്തോടെയും.
ഓപ്പൺ മെഷ് അല്ലെങ്കിൽ വളരെ അയഞ്ഞ നിർമ്മാണങ്ങൾക്ക്, പരിശോധനയ്ക്ക് മുമ്പ് ലാബുമായി രീതിയുടെ അനുയോജ്യത സ്ഥിരീകരിക്കുക, കാരണം എല്ലാ ഓപ്പൺ തുണി ഘടനകൾക്കും മേസ് രീതി അനുയോജ്യമായിരിക്കണമെന്നില്ല.
സ്നാഗിംഗ് ആവശ്യകതകൾ പാലിക്കുന്ന ഒരു തുണി മൂന്ന് തവണ കഴുകിയതിന് ശേഷം വീതിയിൽ 8% മാറ്റം കാണിച്ചാൽ ചില്ലറ വിൽപ്പനയിൽ സൈസ് പരാതികൾ ഉണ്ടാകും. മുറിക്കുന്നതിന് മുമ്പ് ശരിയായി ഗ്രേഡ് ചെയ്ത ഒരു വസ്ത്രം ആദ്യ കഴുകൽ ചക്രത്തിന് ശേഷം സൈസുകളിൽ യോജിപ്പില്ലാത്ത ഫിറ്റ് ആകും. നിയന്ത്രിത സാഹചര്യങ്ങളിൽ കഴുകിയതിന് ശേഷം ഒരു തുണി നീളത്തിലും വീതിയിലും എത്രമാത്രം മാറുന്നു എന്നതാണ് ഡൈമെൻഷണൽ സ്റ്റെബിലിറ്റി ടെസ്റ്റിംഗ് അളക്കുന്നത് — കൃത്യമായി ആ അപകടസാധ്യതയാണ്. ഫിസിക്കൽ ടെസ്റ്റ് ജോടിയുടെ മറ്റേ പകുതിയാണിത്, സാമ്പിൾ ഘട്ടത്തിൽ ഏറ്റവും കൂടുതൽ ഒഴിവാക്കപ്പെടുന്ന പരിശോധനയും ഇതാണ് — സ്നാഗിംഗ് ടെസ്റ്റിനെക്കാൾ കൂടുതൽ കലണ്ടർ സമയം എടുക്കുന്നതിനാലും, GSM-ലും ഫിനിഷിംഗ് സ്പെക്കിലും ചുരുങ്ങൽ തങ്ങളുടെ മിൽ ഇതിനകം കണക്കിലെടുത്തിട്ടുണ്ടെന്ന് ബ്രാൻഡുകൾ അനുമാനിക്കുന്നതിനാലും.
നെയ്ത തുണിയിലെ ചുരുങ്ങൽ സ്വഭാവത്തെ ഫൈബർ ഘടന, GSM, നെയ്ത്ത് നിർമ്മാണരീതി, നൂൽ ട്വിസ്റ്റ്, പ്രയോഗിക്കുന്ന ഫിനിഷിംഗ് പ്രക്രിയകൾ — പ്രത്യേകിച്ച് കോംപാക്റ്റിംഗും ഹീറ്റ്-സെറ്റിംഗും — സ്വാധീനിക്കുന്നു. ഒരേ GSM-ഉം ഘടനയും ഉള്ള രണ്ട് തുണികൾ, അവയുടെ നിർമ്മാണരീതിയോ ഫിനിഷിംഗ് ക്രമമോ വ്യത്യസ്തമാണെങ്കിൽ കഴുകിയതിന് ശേഷം വ്യത്യസ്തമായി പെരുമാറാം. അതുകൊണ്ടാണ് ഒരു മില്ലിന്റെ ചരിത്ര ഡാറ്റയെക്കാളോ ഫാക്ടറിയുടെ സ്ഥിരം സ്പെസിഫിക്കേഷനെക്കാളോ യഥാർത്ഥ PPS തുണിയിൽ നിന്നുള്ള ടെസ്റ്റ് റിപ്പോർട്ട് കൂടുതൽ വിശ്വസനീയമാകുന്നത്.
തുണി, വസ്ത്ര ടെസ്റ്റിംഗിൽ ഉപയോഗിക്കുന്ന ഗാർഹിക കഴുകൽ നടപടിക്രമങ്ങൾക്കായുള്ള അന്താരാഷ്ട്ര മാനദണ്ഡം യൂറോപ്യൻ മാർക്കറ്റ് അനുസരണത്തിനായി വ്യാപകമായി നിർദ്ദേശിക്കപ്പെടുന്നു. കഴുകൽ ചക്ര പ്രോഗ്രാമുകൾ, വെള്ളത്തിന്റെ താപനില, ഡിറ്റർജന്റ് തരം, ലോഡ് അവസ്ഥകൾ എന്നിവ ഇത് വ്യക്തമാക്കുന്നു. ഫലങ്ങൾ നീളത്തിലും വീതിയിലുമുള്ള ശതമാന മാറ്റമായി റിപ്പോർട്ട് ചെയ്യുന്നു. ഡൈമെൻഷണൽ സ്റ്റെബിലിറ്റി ടെസ്റ്റുകൾ എങ്ങനെ ക്രമീകരിക്കുന്നു, ടെസ്റ്റ് റിപ്പോർട്ടിൽ എന്തൊക്കെ നോക്കണം എന്നിവയുടെ ക്രമീകരിച്ച അവലോകനത്തിന്, QIMA-യുടെ ഡൈമെൻഷണൽ സ്റ്റെബിലിറ്റി ടെസ്റ്റിംഗ് ഗൈഡ് ടെസ്റ്റ് ഘടന വ്യക്തമായി വിശദീകരിക്കുന്നു. വാഷിംഗ് മെഷീൻ തരം, ഡിറ്റർജന്റ്, ലോഡ്, ഉണക്കൽ നടപടിക്രമം എന്നിവ ഫലങ്ങളെ ബാധിക്കാമെന്നതിനാൽ, അംഗീകാര രേഖയിൽ മാനദണ്ഡത്തിന്റെ പേര് മാത്രമല്ല, കൃത്യമായ കഴുകൽ, ഉണക്കൽ നടപടിക്രമവും വ്യക്തമാക്കണം.
അമേരിക്കൻ അസോസിയേഷൻ ഓഫ് ടെക്സ്റ്റൈൽ കെമിസ്റ്റ്സ് ആൻഡ് കളറിസ്റ്റ്സ് വികസിപ്പിച്ച, വടക്കേ അമേരിക്കൻ മാർക്കറ്റുകൾക്കുള്ള തത്തുല്യ മാനദണ്ഡം. യുഎസ് ബയർ ടെക് പാക്കുകളിൽ സാധാരണമായി പരാമർശിക്കപ്പെടുന്നു. ടെസ്റ്റിന്റെ ഉദ്ദേശ്യം ISO 6330-ന് സമാനമാണ് — നിയന്ത്രിത കഴുകൽ ചക്രം, മുമ്പും ശേഷവുമുള്ള അളവ് — എന്നാൽ വാഷിംഗ് മെഷീൻ തരം, വെള്ളത്തിന്റെ അവസ്ഥ, പ്രോഗ്രാം പാരാമീറ്ററുകൾ എന്നിവ വ്യത്യസ്തമാണ്. ISO 6330-ന്റെയും AATCC 135-ന്റെയും ഫലങ്ങൾ നേരിട്ട് താരതമ്യം ചെയ്യാനാവില്ല, അതിനാൽ ഒരൊറ്റ തുണിക്ക് രണ്ടും വ്യക്തമാക്കുന്നത്, അംഗീകാര തീരുമാനം ഏതിനെ നിയന്ത്രിക്കുന്നു എന്നതും വ്യക്തമാക്കാതെ അർത്ഥശൂന്യമാണ്.
നെയ്ത തുണികൾക്ക് സ്വീകാര്യമായ ചുരുങ്ങൽ ടോളറൻസ് ഫൈബർ ഘടന, GSM, നിർമ്മാണരീതി, പ്രയോഗിക്കുന്ന ഫിനിഷിംഗ് പ്രക്രിയകൾ എന്നിവയെ ആശ്രയിച്ച് വ്യത്യാസപ്പെടുന്നു. പൊതുവായ റഫറൻസ് ദിശയെന്ന നിലയിൽ, വെഫ്റ്റ് നിറ്റ് തുണികൾക്കുള്ള ടോളറൻസ് സ്പെസിഫിക്കേഷനുകൾ പലപ്പോഴും ഓരോ കഴുകൽ ചക്രത്തിനും ±3–5% പരിധിയിലാണ് — എന്നാൽ ഇത് എപ്പോഴും നിങ്ങളുടെ ബയറുടെ സാങ്കേതിക ആവശ്യകതകളുമായി സ്ഥിരീകരിക്കുകയും യഥാർത്ഥ സാമ്പിൾ ടെസ്റ്റിംഗിലൂടെ പരിശോധിക്കുകയും വേണം, ഒരു പൊതു അനുമാനമായി പ്രയോഗിക്കരുത്. ബ്ലെൻഡഡ് തുണികൾ, യാർൺ-ഡൈഡ് നിറ്റുകൾ, ഉയർന്ന സ്പാൻഡെക്സ് ഘടനകൾ എന്നിവയെല്ലാം നിർമ്മാണരീതിയെയും ഫിനിഷിംഗിനെയും ആശ്രയിച്ച് ആ പരിധിക്ക് പുറത്തുള്ള ഫലങ്ങൾ നൽകാം, കൂടാതെ ഒരേ തുണിക്കുള്ളിൽ തന്നെ ചുരുങ്ങലിന്റെ ദിശ (നീളം vs. വീതി) പലപ്പോഴും വ്യത്യസ്തമായിരിക്കും.
ഏറ്റവും വിശ്വസനീയമായ സമീപനം: സാമ്പിൾ അംഗീകാര രേഖയിൽ നിങ്ങൾക്ക് ആവശ്യമായ ടോളറൻസും കഴുകൽ അവസ്ഥകളും വ്യക്തമാക്കുക, PPS തുണിയിൽ ടെസ്റ്റ് റിപ്പോർട്ട് ആവശ്യപ്പെടുക, ബൾക്ക് യാർഡേജ് ഉറപ്പിക്കുന്നതിന് മുമ്പ് ഫലം സ്ഥിരീകരിക്കുക. തുണി മുറിച്ച്, തുന്നി, ഭാഗികമായി ഉൽപ്പാദിപ്പിച്ചു കഴിഞ്ഞാൽ, ഡൈമെൻഷണൽ പരാജയങ്ങൾ തിരുത്താൻ ഗണ്യമായി കൂടുതൽ ചെലവ് വരും.

ഫാബ്രിക് സ്നാഗിംഗ് ടെസ്റ്റും ഡൈമെൻഷണൽ സ്റ്റെബിലിറ്റി ടെസ്റ്റും പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ (PPS) ഘട്ടത്തിലാണ് വേണ്ടത് — ബൾക്ക് തുണി എത്തിയതിന് ശേഷമല്ല, ഉപഭോക്തൃ പരാതികൾ വരുമ്പോൾ പിന്നീട് ഓർക്കുന്ന ഒന്നായിട്ടുമല്ല. ഈ വ്യത്യാസം പ്രധാനമാണ്, കാരണം ഓരോ ഘട്ടത്തിലും തിരുത്തൽ സാധ്യതകൾ അടിസ്ഥാനപരമായി വ്യത്യസ്തമാണ്.
നെയ്ത തുണിക്കുള്ള സാധാരണ പ്രീ-ബൾക്ക് അംഗീകാര ക്രമം ഇപ്രകാരമാണ്:
PPS ഘട്ടത്തിൽ ഭൗതിക പരിശോധനകൾ നടത്തുന്നത് തിരുത്തൽ ചെലവുകൾ നിയന്ത്രണാതീതമാക്കാതെ നിലനിർത്തുന്നു. യാർൺ തരം ക്രമീകരിക്കേണ്ടതിനാൽ ഒരു തുണി സ്നാഗിംഗ് ടെസ്റ്റിൽ പരാജയപ്പെട്ടാലോ, ഫൈബർ മിശ്രിതത്തിന് കോംപാക്റ്റിംഗ് ഫിനിഷ് അപര്യാപ്തമായതിനാൽ ഡൈമൻഷണൽ സ്റ്റെബിലിറ്റിയിൽ പരാജയപ്പെട്ടാലോ, പൂർണ്ണ ഉൽപ്പാദന യാർഡേജിന് പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ് മിൽ അത് പരിഹരിക്കാനാകും. ആ തിരുത്തലിന് ഒരു തുണി ക്രമീകരണവും മറ്റൊരു സാമ്പിൾ റൗണ്ടും മാത്രം ചെലവാകും. അതേ പ്രശ്നം ബൾക്കിന് ശേഷം കണ്ടെത്തിയാൽ, യോജിക്കാത്ത ചരക്ക് സ്വീകരിക്കുക, വീണ്ടും വില ചർച്ച ചെയ്യുക, അല്ലെങ്കിൽ ഔപചാരിക നിരസനവും ക്ലെയിം നടപടിക്രമവും ആരംഭിക്കുക — ഇവയെല്ലാം ഉയർന്ന ചെലവും ലീഡ് ടൈം ആഘാതവും ഉണ്ടാക്കുന്നു.
ടെസ്റ്റ് ഫലങ്ങൾ സ്പെസിഫിക്കേഷന് താഴെയായാൽ, ടെസ്റ്റ് റിപ്പോർട്ട് അറ്റാച്ച് ചെയ്ത് വ്യതിയാനം ഔപചാരികമായി രേഖാമൂലം രേഖപ്പെടുത്തുക. ഈ രേഖകൾ നെയ്ത തുണി ക്വാളിറ്റി കൺട്രോൾ പ്രോട്ടോക്കോളിലേക്ക് നേരിട്ട് ചേർക്കപ്പെടുന്നു — വ്യതിയാന പരിധികൾ, തിരുത്തൽ അഭ്യർത്ഥന നടപടിക്രമങ്ങൾ, വീണ്ടും പരിശോധിക്കൽ സ്ഥിരീകരണത്തിനുള്ള സമയപരിധി എന്നിവ ഉൾപ്പെടെ. ഔപചാരിക ക്വാളിറ്റി കൺട്രോൾ ചട്ടക്കൂട് ഇല്ലെങ്കിൽ, വ്യതിയാന കൈകാര്യം ചർച്ചയിലേക്ക് മാറുന്നു, ഇത് സാവധാനവും കൂടുതൽ മാറ്റങ്ങൾക്ക് വിധേയവുമാണ്.
ഒരു ന്യൂനത ബൾക്കിലെത്തി എസ്കലേഷൻ ആവശ്യമായാൽ, PPS ഘട്ടത്തിലെ ഫയലിലുള്ള ടെസ്റ്റ് റിപ്പോർട്ടുകൾ മില്ലിനെതിരെ ഉന്നയിക്കുന്ന നെയ്ത തുണി ന്യൂനത ക്ലെയിമുകൾ ഗണ്യമായി ശക്തിപ്പെടുത്തുന്നു. പ്രീ-ബൾക്ക് ടെസ്റ്റ് രേഖകൾ ഇല്ലെങ്കിൽ, ന്യൂനത സാമ്പിളിംഗ് സമയത്ത് ഉണ്ടായിരുന്നോ ബൾക്ക് ഉൽപ്പാദനത്തിനിടയിൽ വന്നതോ എന്ന് തെളിയിക്കാൻ പ്രയാസമാകും — മില്ലോ ബയ്യറോ ചെലവ് വഹിക്കണം എന്നത് ഈ വ്യത്യാസമാണ് നിർണ്ണയിക്കുന്നത്.
ഒരേ കളക്ഷനിൽ ഒന്നിലധികം നെയ്ത ഘടനകൾ സോഴ്സ് ചെയ്യുന്ന ബയ്യർമാർക്ക്, PPS-ൽ ഓരോ തുണി തരത്തിലും രണ്ട് ടെസ്റ്റുകളും നടത്തുന്നത് പ്രകടനം കുറഞ്ഞ ഒരു തുണി മുഴുവൻ ശ്രേണിയുടെയും ബൾക്ക് അംഗീകാര ക്രമം തടയുന്നത് ഒഴിവാക്കുന്നു. അഞ്ച് തുണികൾ ഒരേസമയം സാമ്പിൾ ചെയ്യുമ്പോൾ ഒന്ന് ഡൈമൻഷണൽ സ്റ്റെബിലിറ്റിയിൽ പരാജയപ്പെടുകയും മറ്റുള്ളവ വിജയിക്കുകയും ചെയ്താൽ, ആ തുണി മാത്രം കുരുക്കാകുന്നു — നേരത്തെ കണ്ടെത്തുന്നത് ബാക്കി അംഗീകാരങ്ങൾ തുടരാൻ സഹായിക്കുന്നു.
ടെക്സ്ചർ ചെയ്ത പ്രതലങ്ങൾ, തുറന്ന ലൂപ്പുകൾ, ഫ്ലോട്ട് യാർണുകൾ, അല്ലെങ്കിൽ ഉയർന്ന അനുപാതത്തിൽ സിന്തറ്റിക് ഫിലമെന്റ് യാർണുകൾ ഉള്ള തുണികൾ ആദ്യം പരിശോധിക്കണം. ടെറി ലൂപ്പ്, ഫ്ലീസ്-ബാക്ക്, ജാക്വാർഡ്, മെഷ് പോലുള്ള, റെയ്സ്ഡ് പീക്ക് ഘടനകൾ സാധാരണയായി കോംപാക്റ്റ് സിംഗിൾ ജേഴ്സിയെക്കാളും ഇന്റർലോക്കിനെക്കാളും കൂടുതൽ സ്നാഗിംഗ് അപകടസാധ്യത വഹിക്കുന്നു. എന്നിരുന്നാലും, ടെക് പാക്കാണ് പൊതു അപകടസാധ്യത റാങ്കിംഗിനെ മറികടക്കേണ്ടത്. ബയ്യർ തുണി സ്നാഗിംഗ് ടെസ്റ്റ് വ്യക്തമാക്കിയാൽ, ഘടന എന്തായാലും അത് നടത്തണം. ഏത് തുണി വിജയിച്ചേക്കാം എന്ന് ഊഹിക്കുകയല്ല, ബൾക്ക് അംഗീകാരത്തിന് മുമ്പ് ഫലം രേഖപ്പെടുത്തുകയാണ് ലക്ഷ്യം.
എല്ലാ ഡെവലപ്മെന്റ് സാമ്പിളുകൾക്കും രണ്ട് പരിശോധനകളും ആവശ്യമില്ല, എന്നാൽ ഘടന, അന്തിമ ഉപയോഗം, അല്ലെങ്കിൽ വാങ്ങുന്നയാളുടെ ആവശ്യകത റിസ്ക് സൃഷ്ടിക്കുമ്പോൾ PPS തുണി പരിശോധിക്കേണ്ടതാണ്. ടെക്സ്ചേർഡ്, ഉയർന്ന ഉപരിതലമുള്ള, തുറന്ന, അല്ലെങ്കിൽ ഫിലമെന്റ് കൂടുതലുള്ള നെയ്ത തുണികൾക്ക് സ്നാഗിംഗ് പരിശോധന കൂടുതൽ അടിയന്തിരമാണ്. വലിപ്പത്തോട് സെൻസിറ്റീവ് ആയ ഏത് വസ്ത്രത്തിനും, പ്രത്യേകിച്ച് സിംഗിൾ ജേഴ്സി, ഇന്റർലോക്ക്, പിക്വെ, റിബ് നിറ്റ്, അല്ലെങ്കിൽ സ്ട്രെച്ച് ബ്ലെൻഡുകളിലെ കഴുകാവുന്ന സ്റ്റൈലുകൾക്ക് ഡൈമൻഷണൽ സ്റ്റെബിലിറ്റി പ്രധാനമാണ്. ആവശ്യകതകൾ വ്യക്തമല്ലെങ്കിൽ, PPS-ൽ രണ്ട് പരിശോധനകളും നടത്തുന്നതാണ് സുരക്ഷിതമായ ഓപ്ഷൻ, കാരണം ബൾക്ക് തുണി മുറിക്കുന്നതിനോ ഡെലിവർ ചെയ്യുന്നതിനോ മുമ്പ് തിരുത്തൽ ഇപ്പോഴും സാധ്യമാണ്. ബൾക്ക് ഉൽപ്പാദനത്തിന് പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ് സ്നാഗിംഗ് പ്രതിരോധവും ഡൈമൻഷണൽ സ്റ്റെബിലിറ്റി സ്പെസിഫിക്കേഷനുകളും സ്ഥിരീകരിക്കുക. നെയ്ത തുണി ശ്രേണിയിൽ നിന്ന് ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക — അല്ലെങ്കിൽ സാമ്പിളിംഗ് ഘട്ടത്തിൽ പരിശോധനാ ആവശ്യകതകൾ ചർച്ച ചെയ്യാൻ ഞങ്ങളെ ബന്ധപ്പെടുക.
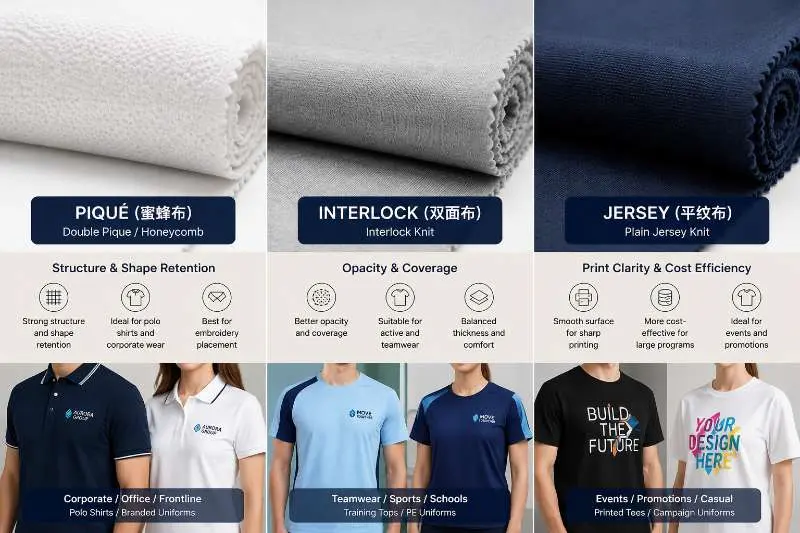 സോഴ്സിംഗ് ഗൈഡ്
വർക്ക്വെയർ യൂണിഫോമുകൾക്കുള്ള നെയ്ത തുണി — പീക്ക്, ഇന്റർലോക്ക്, ജേഴ്സി എന്നിവയുടെ താരതമ്യം
കൂടുതൽ വായിക്കുക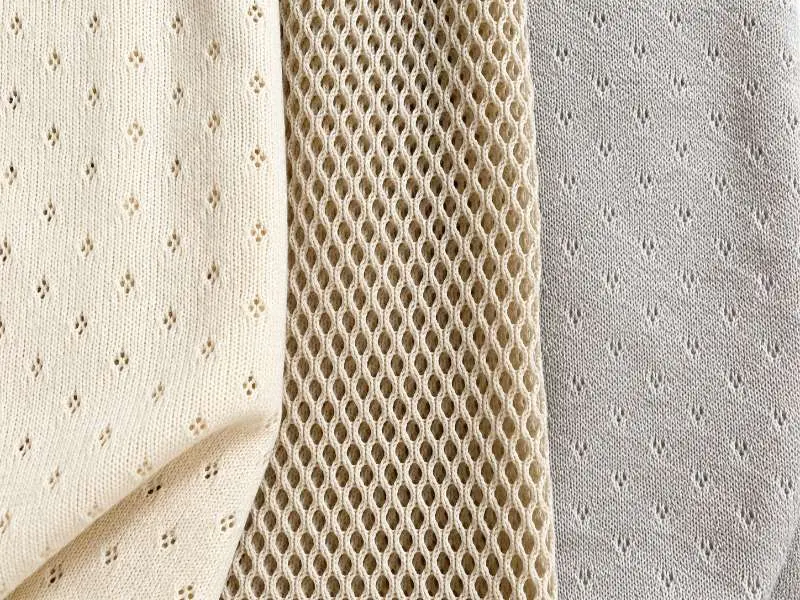 സോഴ്സിംഗ് ഗൈഡ്
നെയ്ത വസ്ത്രങ്ങൾക്കുള്ള ഭാരം കുറഞ്ഞ വേനൽക്കാല തുണി: പോയിന്റെൽ, മെഷ്, ബേർഡ്സ് ഐ താരതമ്യം
കൂടുതൽ വായിക്കുക തുണി
ഇന്റർലോക്ക് തുണി: സ്പോർട്സ്വെയറിനുള്ള മിനുസമാർന്ന ഉപരിതലമുള്ള നെയ്ത തുണി
കൂടുതൽ വായിക്കുക വ്യവസായ വീക്ഷണങ്ങൾ
കോട്ടൺ സ്പാൻഡെക്സ് നെയ്തെടുത്ത ടെറി തുണി എന്താണ്, എന്തിനാണ് ഉപയോഗിക്കുന്നത്
കൂടുതൽ വായിക്കുക തുണി
പിക് ഫാബ്രിക്: സ്പോർട്സ്വെയറിനുള്ള ക്വിൽറ്റഡ് ടെക്സ്ചർ ചെയ്ത സ്റ്റിച്ച് ചെയ്ത തുണി
കൂടുതൽ വായിക്കുക