ຜູ້ຜະລິດຜ້າຖັກ ຕັ້ງແຕ່ປີ 2009 · ຈີນ
ຜູ້ຜະລິດຜ້າຖັກ ຕັ້ງແຕ່ປີ 2009 · ຈີນ

ຜ້າຖັກເຊນິນອາດເບິ່ງຄືວ່າໄດ້ຮັບການອະນຸມັດໃນຂັ້ນຕອນຕົວຢ່າງຜ້າ ແຕ່ອາດລົ້ມເຫຼວຫຼັງຈາກການສີກ, ການຊັກ ຫຼື ຄວາມແຕກຕ່າງຂອງມ້ວນຜ້າໃນການຜະລິດຈຳນວນຫຼາຍ. ກ່ອນການຢືນຢັນຄຳສັ່ງຜະລິດ, ທີມຈັດຊື້ຄວນກວດສອບ GSM, ອົງປະກອບເສັ້ນໃຍ, ການຫຼົ່ນຂອງຂົນ, ຄວາມຕ້ານທານຕໍ່ການເກີດຂົນປຸຍ ແລະ ຄວາມສອດຄ່ອງຕາມຕຳແໜ່ງຂອງມ້ວນຜ້າ.
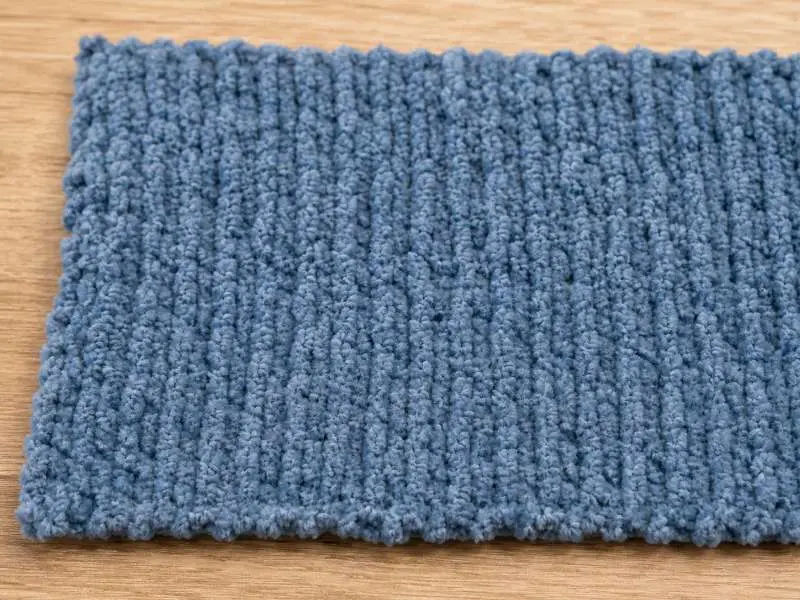
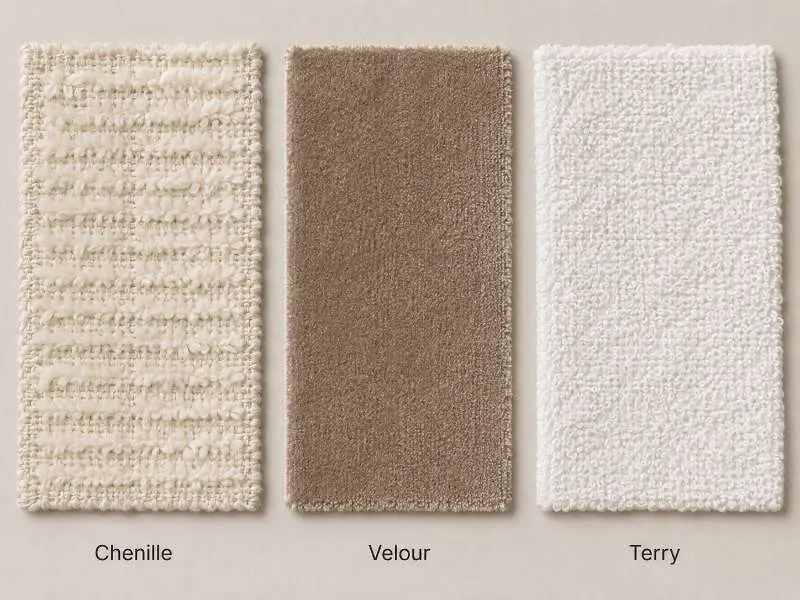
ເຊນິນຖືກສ້າງຂຶ້ນຈາກເສັ້ນດ້າຍຊະນິດໜຶ່ງໂດຍສະເພາະ — ບໍ່ແມ່ນຈາກໂຄງສ້າງການທໍ ຫຼື ການຖັກແຕ່ຢ່າງດຽວ. ເສັ້ນດ້າຍເຊນິນຖືກຜະລິດໂດຍການບິດຕຸ່ມເສັ້ນໃຍຂົນສັ້ນໆ ("ຕຸ່ມ") ອ້ອມເສັ້ນດ້າຍແກນກາງ, ລັອກພວກມັນອອກໄປທາງນອກເປັນລັດສະໝີ. ເມື່ອເສັ້ນດ້າຍນີ້ຖືກຖັກເຂົ້າໃນຜ້າພື້ນຖານ, ຜົນທີ່ໄດ້ຄືພື້ນຜິວທີ່ປົກຄຸມດ້ວຍກຸ່ມເສັ້ນໃຍນ້ອຍໆທີ່ຊີ້ອອກທາງນອກ ເຊິ່ງສ້າງຄວາມຮູ້ສຶກສຳຜັດແບບຂົນນຸ່ມ ແລະ ແໜ້ນເປັນເອກະລັກ.
ໂຄງສ້າງນີ້ແຕກຕ່າງທາງໂຄງສ້າງຈາກຂົນທີ່ພົບໃນຜ້າຖັກເວລົວ ຫຼື ຜ້າຖັກເທີຣີ. ໃນ ຜ້າຖັກເວລົວ, ຂົນຖືກສ້າງຂຶ້ນໂດຍການຕັດຫູ່ຢູ່ໜ້າຜ້າພື້ນຖານໃນລະຫວ່າງການຕົກແຕ່ງສຳເລັດ — ເສັ້ນໃຍຂົນຖືກຍຶດໂດຍກົງເຂົ້າໃນຫູ່ຖັກເອງ. ໃນຜ້າຖັກເທີຣີ, ຂົນຄືຕົວຫູ່ເອງ, ຕັ້ງຢູ່ແບບບໍ່ຕັດ ແລະ ຍຶດເຂົ້າໃນໂຄງສ້າງພື້ນຖານ. ທັງສອງຢ່າງນີ້ຜະລິດຂົນທີ່ຖືກລວມເຂົ້າກັບຜ້າພື້ນຖານທາງກົນຈັກໄດ້ຫຼາຍກວ່າຂົນເຊນິນ ໃນລັກສະນະທີ່ແຕກຕ່າງກັນ.
ສຳລັບເຊນິນ, ເສັ້ນໃຍຂົນຂຶ້ນກັບແຮງບິດຂອງເສັ້ນດ້າຍແກນເພື່ອຮັກສາຕຳແໜ່ງ. ຖ້າການບິດເສັ້ນດ້າຍບໍ່ສອດຄ່ອງພຽງພໍຕະຫຼອດການຜະລິດ, ຫຼື ຖ້າຂະບວນການຕົກແຕ່ງສຳເລັດບໍ່ສາມາດຕັ້ງຂົນໄດ້ຢ່າງພຽງພໍ, ເສັ້ນໃຍອາດຫຼຸດອອກໄດ້ — ເປັນປະກົດການທີ່ແຕກຕ່າງຈາກການເກີດຂົນປຸຍ ແລະ ຖືກກ່າວເຖິງແຍກຕ່າງຫາກໃນພາກທີສາມ. ຄວາມເປັນຈິງທາງໂຄງສ້າງນີ້ບໍ່ແມ່ນເຫດຜົນທີ່ຈະຫຼີກລ່ຽງຜ້າຖັກເຊນິນ, ແຕ່ມັນເປັນເຫດຜົນວ່າເປັນຫຍັງການປະເມີນການຫຼົ່ນຂອງຂົນຈຶ່ງຕ້ອງເປັນສ່ວນໜຶ່ງຂອງຂະບວນການອະນຸມັດຕົວຢ່າງ ໃນລັກສະນະທີ່ບໍ່ຈຳເປັນສຳລັບເວລົວ ຫຼື ເທີຣີ.
| ລັກສະນະ | ຜ້າຖັກເຊນິນ | ຜ້າຖັກເວລົວ | ຜ້າຖັກເທີຣີ |
|---|---|---|---|
| ໂຄງສ້າງຂົນ | ຕຸ່ມເສັ້ນດ້າຍສັ້ນໆທີ່ບິດອ້ອມເສັ້ນດ້າຍແກນ | ຂົນຫູ່ຕັດເທິງພື້ນຜ້າຖັກ | ຂົນຫູ່ບໍ່ຕັດເທິງພື້ນຜ້າຖັກ |
| ການຍຶດຂອງຂົນ | ຍຶດກັບແກນທາງກົນຈັກ — ອາດຫຼົ່ນອອກໄດ້ຖ້າການຕົກແຕ່ງສຳເລັດບໍ່ພຽງພໍ | ຫູ່ຍຶດເຂົ້າໃນຜ້າພື້ນຖານ — ໂດຍທົ່ວໄປມີຄວາມໝັ້ນຄົງກວ່າ | ຫູ່ຖືກລວມເຂົ້າໃນພື້ນຖານ — ໂດຍທົ່ວໄປໝັ້ນຄົງເມື່ອຄວບຄຸມຄວາມສູງຫູ່ ແລະ ການຕົກແຕ່ງສຳເລັດ |
| ພຶດຕິກຳການຢືດ | ຈຳກັດ — ຂົນອາດບິດເບື້ອນພາຍໃຕ້ແຮງດຶງ | ຢືດໄດ້ສອງທາງລະດັບປານກາງຫາດີ ຂຶ້ນກັບຜ້າຖັກພື້ນຖານ ແລະ ປະລິມານອີລາສແທນ | ຢືດຈຳກັດ; ຄວາມສົມບູນຂອງຫູ່ເປັນສິ່ງສຳຄັນອັນດັບຕົ້ນ |
| ແນວໂນ້ມການເກີດຂົນປຸຍ | ປານກາງຫາສູງ ຂຶ້ນກັບສ່ວນປະສົມເສັ້ນໃຍ ແລະ GSM | ຕ່ຳຫາປານກາງ | ຕ່ຳຫາປານກາງ ຂຶ້ນກັບເສັ້ນດ້າຍ, ຄວາມສູງຫູ່ ແລະ ການເສຍດູດຈາກການໃຊ້ງານ |
| ແນວໂນ້ມການຫຼົ່ນຂອງຂົນ | ສູງກວ່າ — ໂດຍສະເພາະໃນຮອບການຊັກຕອນຕົ້ນ | ຕ່ຳ | ຕ່ຳຫຼາຍ ເມື່ອຫູ່ຖືກສ້າງ ແລະ ຕົກແຕ່ງສຳເລັດຢ່າງຖືກຕ້ອງ |
| ການນຳໃຊ້ຫຼັກໃນເສື້ອຜ້າ | ເສື້ອສະເວດເຕີ, ເສື້ອຄາດດີກັນ, ເສື້ອຄຸມນອກແບບເດັ່ນ | ເສື້ອຜ້າຢູ່ເຮືອນ, ຊຸດກິລາ, ເສື້ອທ້ອນເທິງທີ່ມີຜົນລັກສະນະຄ້າຍຄືກຳມະລີ | ເສື້ອຍືດຫົວສຸດ, ເສື້ອຄຸມ, ເສື້ອອາບນ້ຳ |
| ຈຸດສຸມຫຼັກຂອງການກວດສອບຄຸນນະພາບແມ່ນການເຮັດຕົວຢ່າງ | ການຫຼຸດຂົນ, ຄວາມທົນທານຕໍ່ການສີກສີ, ຄວາມຄົງຕົວຫຼັງຊັກ | ທິດທາງຂົນ, ຄວາມສະໝ່ຳສະເໝີຂອງຂົນ, ການເກີດຂົນປຸຍ | ຄວາມສູງຂອງຫົວຜ້າ, ການຫົດຕົວ, ຄວາມສະໝ່ຳສະເໝີຂອງ GSM |
ຜ້າຖັກຊະນິດກຳມະລີທີ່ໃຊ້ໃນເສື້ອຜ້າໂດຍທົ່ວໄປຈະຢູ່ໃນຊ່ວງນ້ຳໜັກທີ່ກວ້າງ — ໂຄງສ້າງທີ່ເບົາກວ່າອາດຢູ່ປະມານ 260–320 GSM, ສ່ວນແບບທີ່ໜັກກວ່າສຳລັບເສື້ອຄຸມຊັ້ນນອກ ຫຼື ເສື້ອສະເວດເຕີທີ່ເປັນໄຈກາງຂອງຊຸດອາດສູງເຖິງ 400–480 GSM, ຂຶ້ນກັບຄວາມສູງຂອງຫົວຜ້າ ແລະ ໂຄງສ້າງເສັ້ນດ້າຍ. ຕົວເລກເຫຼົ່ານີ້ຄວນຖືວ່າເປັນການອ້າງອີງເບື້ອງຕົ້ນ ບໍ່ແມ່ນຄ່າຂີດຕັດຕາຍຕົວ; ນ້ຳໜັກຕົວຈິງຈະແຕກຕ່າງກັນຕາມເບີເສັ້ນດ້າຍສະເພາະ, ຄວາມລະອຽດຂອງການຖັກ, ຄວາມໜາແໜ້ນຂອງຫົວຜ້າ ແລະ ການຕົບແຕ່ງສຳເລັດ. ເມື່ອຂໍຕົວຢ່າງ, ຄວນລະບຸ GSM ເປົ້າໝາຍສະເໝີ ແລະ ຮຽກຮ້ອງໃຫ້ໂຮງງານຜະລິດແຈ້ງ GSM ທີ່ວັດໄດ້ຈາກຜ້າທີ່ສົ່ງມອບຕົວຈິງ ບໍ່ແມ່ນຄ່າທີ່ລະບຸໄວ້ໃນເອກະສານ.
ອົງປະກອບເສັ້ນໃຍແມ່ນປັດໄຈຕົວປ່ຽນທີ່ໃຫຍ່ທີ່ສຸດພຽງຢ່າງດຽວທີ່ສົ່ງຜົນຕໍ່ການເຮັດວຽກຂອງຫົວຜ້າໃນການຜະລິດຈຳນວນຫຼາຍ. ທາງເລືອກຫຼັກທີ່ມີໃນຜ້າຖັກຊະນິດກຳມະລີສຳລັບເສື້ອຜ້າແມ່ນ:
ປະຕິສຳພັນລະຫວ່າງຊະນິດເສັ້ນໃຍ ແລະ GSM ມີຄວາມສຳຄັນຕໍ່ການນຳໃຊ້ໃນເສື້ອຜ້າ. ຜ້າຖັກເຊນີນລຜະສົມໂພລີເອສະເຕີອາດຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງມິຕິ ແລະ ການກັບຄືນຮູບຮ່າງ, ແຕ່ການຫຼຸດຂົນຍັງຂຶ້ນກັບການບິດເສັ້ນດ້າຍເຊນີນລ, ຄວາມສູງຂອງຂົນ, ຄວາມແໜ້ນຂອງການຖັກ ແລະ ການຄວບຄຸມຂະບວນການຕົກແຕ່ງສຳເລັດ. ເມື່ອເລືອກອົງປະກອບສຳລັບປະເພດເສື້ອຜ້າໃດໜຶ່ງ, ຄວນພິຈາລະນາບໍ່ພຽງແຕ່ຄວາມຮູ້ສຶກສຳຜັດເບື້ອງຕົ້ນຂອງຕົວຢ່າງເທົ່ານັ້ນ ແຕ່ຍັງຕ້ອງພິຈາລະນາວ່າຜ້າຈະມີພຶດຕິກຳແນວໃດຫຼັງການຊັກ 5 ຮອບທຳອິດ. ຈົ່ງຂໍໃຫ້ໂຮງງານຜະລິດສະໜອງຕົວຢ່າງຫຼັງການຊັກພ້ອມກັບຕົວຢ່າງຜ້າທີ່ຍັງບໍ່ໄດ້ຊັກ ເປັນສ່ວນໜຶ່ງຂອງຊຸດຕົວຢ່າງມາດຕະຖານ.
ຮູບແບບຄວາມບົກຜ່ອງສອງຢ່າງນີ້ມັກຈະຖືກສັບສົນກັນ ແຕ່ມີສາເຫດຕ່າງກັນ, ວິທີການທົດສອບຕ່າງກັນ ແລະ ແນວທາງການແກ້ໄຂຕ່າງກັນ. ການເອົາສອງຢ່າງນີ້ມາປົນກັນໃນຂັ້ນຕອນການເຮັດຕົວຢ່າງຈະນຳໄປສູ່ການບົ່ງມະຕິຜິດ — ຍີ່ຫໍ້ອາດຮ້ອງຂໍການຕົບແຕ່ງທີ່ແໜ້ນກວ່າເພື່ອແກ້ໄຂສິ່ງທີ່ພວກເຂົາຄິດວ່າເປັນການເກີດຂົນປຸຍ, ໃນຂະນະທີ່ບັນຫາຕົວຈິງແມ່ນການຫຼຸດຂົນ, ແລະ ການແກ້ໄຂນັ້ນພັດເຮັດໃຫ້ສະຖານະການຮ້າຍແຮງຂຶ້ນ.
ການຫຼຸດຂົນ ໝາຍເຖິງການຫຼຸດອອກຂອງເສັ້ນໃຍຂົນທີ່ຫຼົ່ນຈາກພື້ນຜິວຜ້າ. ໃນຜ້າຖັກຊະນິດກຳມະລີ, ມັນເກີດຂຶ້ນເມື່ອກຸ່ມຂົນແຕ່ລະກຸ່ມ — ຫຼື ສ່ວນຂອງມັນ — ຫຼຸດອອກຈາກເສັ້ນດ້າຍແກນກາງ. ສາເຫດໂດຍທົ່ວໄປແມ່ນໜຶ່ງ ຫຼື ຫຼາຍຢ່າງດັ່ງຕໍ່ໄປນີ້: ການບິດທີ່ບໍ່ພຽງພໍໃນເສັ້ນດ້າຍແກນກາງ ເຊິ່ງເຮັດໃຫ້ຫົວຜ້າລື່ນອອກພາຍໃຕ້ແຮງສີດ, ເສັ້ນໃຍຫົວຜ້າທີ່ບໍ່ໄດ້ຖືກຕັດ ຫຼື ຕັ້ງໃຫ້ຢູ່ຕົວຢ່າງພຽງພໍໃນລະຫວ່າງການຕົບແຕ່ງສຳເລັດ, ຫຼື ຄວາມສູງຂອງຫົວຜ້າທີ່ຍາວເກີນໄປ ເຊິ່ງເພີ່ມແຮງກົນທີ່ມີຢູ່ໃນການປົດກຸ່ມຂົນແຕ່ລະກຸ່ມໃຫ້ຫຼຸດອອກ.
ການຫຼຸດຂົນມັກຈະຮຸນແຮງທີ່ສຸດໃນຊຸດການສວມໃສ່ ຫຼື ຊັກເບື້ອງຕົ້ນສອງສາມຄັ້ງ ແລະ ອາດຫຼຸດລົງເມື່ອເສັ້ນໄຍທີ່ຫຼຸດອອກມາໝົດໄປ. ແຕ່ຢ່າງໃດກໍ່ຕາມ, ການຫຼຸດຂົນຢ່າງຮຸນແຮງທີ່ຍັງສືບຕໍ່ຫຼາຍກວ່າຊຸດການຊັກຄັ້ງທີສາມ ສະແດງໃຫ້ເຫັນເຖິງບັນຫາດ້ານໂຄງສ້າງຂອງການສ້າງເສັ້ນດ້າຍ ບໍ່ແມ່ນການຕົກແຕ່ງດ້ານໜ້າຜ້າ, ແລະ ບໍ່ແມ່ນສິ່ງທີ່ຈະແກ້ໄຂໄດ້ເມື່ອເວລາຜ່ານໄປ.
ສຳລັບການຫຼຸດຂົນ, ໃຫ້ໃຊ້ວິທີກວດສອບພາຍໃນດ້ວຍການຖູແຫ້ງ ເພື່ອເກັບກຳເສັ້ນໄຍທີ່ຫຼຸດອອກມາກ່ອນ ແລະ ຫຼັງການຊັກ. ຖ້າການທົດສອບຄວາມຕ້ານທານຕໍ່ການສີກຖູ, ຄວາມຄົງທົນຂອງສີຕໍ່ການຖູ, ຫຼື ຄວາມໝັ້ນຄົງຂອງຂະໜາດ ເປັນສ່ວນໜຶ່ງຂອງຂໍ້ກຳນົດຂອງຜູ້ຊື້, ໃຫ້ເລືອກວິທີທີ່ເໝາະສົມຈາກ AATCC Standard Test Methods and Procedures ແລະ ຢືນຢັນເງື່ອນໄຂການທົດສອບກ່ອນການເກັບຕົວຢ່າງ.
ການເກີດຂົນປຸຍແມ່ນກົນໄກທີ່ແຕກຕ່າງກັນ. ມັນເກີດຂຶ້ນເມື່ອເສັ້ນໄຍດ້ານໜ້າຜ້າບໍ່ໄດ້ຂາດອອກຈາກກັນຢ່າງສົມບູນ ແຕ່ພັນກັນເຂົ້າພາຍໃຕ້ການສີກຖູຊ້ຳໆ ຈົນເກີດເປັນກ້ອນເສັ້ນໄຍນ້ອຍໆທີ່ເຫັນໄດ້ຢູ່ເທິງໜ້າຜ້າ. ໃນຜ້າຖັກແບບເຊແນລ, ການເກີດຂົນປຸຍມັກເກີດຫຼາຍທີ່ສຸດໃນບໍລິເວນທີ່ສີກຖູສູງ — ບໍລິເວນກະແຈຂອງເສື້ອກັນໜາວ, ບໍລິເວນສອກຂອງເສື້ອຄາດິກັນ, ແລະ ຕາມຂອບລຸ່ມຂອງເສື້ອບໍລິເວນທີ່ເສື້ອສຳຜັດກັບຂອບແອວ ຫຼື ສາຍແອວ.
ແນວໂນ້ມການເກີດຂົນປຸຍຖືກກຳນົດເປັນຫຼັກໂດຍປະເພດເສັ້ນໄຍ (ເສັ້ນໄຍສັ້ນຈະເກີດຂົນປຸຍງ່າຍກວ່າເສັ້ນໄຍຍາວ), ສ່ວນປະສົມຂອງເສັ້ນໄຍ (ສ່ວນປະສົມໂພລີເອສເຕີ/ຝ້າຍ ອາດເກີດຂົນປຸຍແຕກຕ່າງຈາກຝ້າຍລ້ວນ), ແລະ ຄວາມແໜ້ນຂອງໂຄງສ້າງຂົນ. ຂົນທີ່ມີໂຄງສ້າງຫຼວມໆ ຈະເປີດໂອກາດໃຫ້ເສັ້ນໄຍດ້ານໜ້າພັນກັນໄດ້ຫຼາຍກວ່າ; ຂົນທີ່ແໜ້ນ ແລະ ສະໝ່ຳສະເໝີກວ່າ ຈະຕ້ານການເກີດຂົນປຸຍໄດ້ດີກວ່າ.
ການປະເມີນການເກີດຂົນປຸຍອາດໃຊ້ ASTM D3512 ຫຼື ISO 12945-2, ໂດຍກຳນົດການປັບສະພາບກ່ອນຊັກ ຫຼື ຫຼັງຊັກ ໄວ້ໃນຂໍ້ກຳນົດວັດສະດຸຂອງຜູ້ຊື້. ກຳນົດລະດັບຜ່ານ/ບໍ່ຜ່ານ ກ່ອນການເກັບຕົວຢ່າງ; ຂໍ້ກຳນົດຊຸດກິລາຫຼາຍລາຍການໃຊ້ລະດັບ 3+ ເປັນເກນທີ່ໃຊ້ໄດ້, ແຕ່ຂີດຈຳກັດສຸດທ້າຍຄວນປະຕິບັດຕາມມາດຕະຖານຂອງແບຣນ. ຂີດຈຳກັດເຫຼົ່ານີ້ຄວນກຳນົດໄວ້ໃນແຜ່ນຂໍ້ກຳນົດວັດສະດຸຂອງແບຣນທ່ານ ແລະ ສື່ສານໃຫ້ໂຮງງານຊາບກ່ອນການເກັບຕົວຢ່າງ. ສຳລັບລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບການປະເມີນການເກີດຂົນປຸຍໃນປະເພດຜ້າຖັກຕ່າງໆ, ໃຫ້ເບິ່ງຄູ່ມືກ່ຽວກັບ ການເກີດຂົນປຸຍໃນຜ້າຖັກ.
ການຫຼຸດຂົນເກີດເສັ້ນໄຍທີ່ຫຼຸດອອກມາຈາກໜ້າຜ້າ; ການເກີດຂົນປຸຍເກີດເປັນກ້ອນເສັ້ນໄຍທີ່ຕິດຢູ່ເທິງໜ້າຜ້າ. ຖ້າທ່ານລູບມືຜ່ານຕົວຢ່າງ ແລ້ວເຫັນເສັ້ນໄຍຫຼຸດອອກມາຢູ່ໃນຝາມື: ນັ້ນແມ່ນການຫຼຸດຂົນ. ຖ້າທ່ານເຫັນກ້ອນນ້ອຍໆທີ່ພັນກັນຢູ່ເທິງໜ້າຜ້າຫຼັງການສີກຖູ, ນັ້ນແມ່ນການເກີດຂົນປຸຍ. ທັງສອງອາດປາກົດຂຶ້ນໃນຜ້າຜືນດຽວກັນ, ແຕ່ການແກ້ໄຂຕ້ອງການມາດຕະການທີ່ແຕກຕ່າງກັນ — ການຕັດຂົນ ແລະ ການປັບປຸງການບິດເສັ້ນດ້າຍ ສຳລັບການຫຼຸດຂົນ; ການເລືອກເສັ້ນໄຍ ແລະ ຄວາມແໜ້ນຂອງໂຄງສ້າງ ສຳລັບການເກີດຂົນປຸຍ.
ລາຍການກວດສອບຕໍ່ໄປນີ້ກວມເອົາຈຸດກວດສອບຂັ້ນຕ່ຳທີ່ຄວນສຳເລັດໃນຕົວຢ່າງການຜະລິດ ກ່ອນການອະນຸມັດການຜະລິດຈຳນວນຫຼາຍ. ແຕ່ລະຕົວກຳນົດຄວນບັນທຶກໄວ້ໃນລາຍງານການທົດສອບເປັນລາຍລັກອັກສອນ ຈາກຫ້ອງທົດສອບທີ່ໄດ້ຮັບການຮັບຮອງ, ຫຼື ຢ່າງໜ້ອຍທີ່ສຸດ ຈາກພາກສ່ວນ QC ພາຍໃນຂອງໂຮງງານ ໂດຍລະບຸວິທີການໄວ້. ບ່ອນທີ່ຍັງບໍ່ໄດ້ກຳນົດຂີດຈຳກັດຄ່າເຫື່ອຍລ້າສະເພາະແບຣນ, ໄດ້ລະບຸເກນອຸດສາຫະກຳໄວ້ເປັນຕົວຢ່າງ — ຄວນທົບທວນ ແລະ ຢືນຢັນກັບທີມ QC ຂອງທ່ານ.
| ຈຸດກວດສອບ | ສິ່ງທີ່ຕ້ອງກວດສອບ ແລະ ວິທີການ |
|---|---|
| ການຫຼຸດຂົນ | ໃຊ້ວິທີກວດສອບພາຍໃນດ້ວຍການຖູແຫ້ງທີ່ຕົກລົງກັນ ເພື່ອເກັບກຳເສັ້ນໄຍທີ່ຫຼຸດອອກມາກ່ອນ ແລະ ຫຼັງການຊັກ. ບັນທຶກລະດັບສານຕົກຄ້າງ ແລະ ປຽບທຽບກັບຂີດຈຳກັດການຫຼຸດຂົນພາຍໃນຂອງຜູ້ຊື້. |
| ລະດັບການເກີດຂົນປຸຍ | ໃຊ້ ASTM D3512 ຫຼື ວິທີການໝູນວຽນ/ໝູນສຸ່ມທີ່ທຽບເທົ່າ; ເປົ້າໝາຍລະດັບຂັ້ນຕ່ຳແມ່ນຂຶ້ນກັບການນຳໃຊ້ — ເສື້ອກັນໜາວອາດຮັບລະດັບຕ່ຳກວ່າເສື້ອຜ້າຢູ່ເຮືອນ. |
| ຄວາມສະໝ່ຳສະເໝີຂອງຄວາມສູງຂົນ | ກວດສອບດ້ວຍສາຍຕາຕາມຄວາມກວ້າງ ແລະ ຄວາມຍາວ; ຄວາມສູງຂົນທີ່ບໍ່ສະໝ່ຳສະເໝີ ເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງຂອງເສັ້ນສີທີ່ເຫັນໄດ້ໃນເສື້ອສຳເລັດຮູບ — ສຳຄັນທີ່ສຸດໂດຍສະເພາະໃນຊຸດການຜະລິດສີດ່ຽວ. |
| ຄວາມໝັ້ນຄົງຂອງຂະໜາດ (ການຫົດຕົວ) | ທຳການທົດສອບການຊັກດ້ວຍ AATCC TM135 ຫຼື ISO 6330; ບັນທຶກການຫົດຕົວແຍກຕ່າງຫາກໃນທິດທາງຄວາມຍາວ ແລະ ທິດທາງຄວາມກວ້າງ, ຫຼື ທິດທາງ wale ແລະ course ໃນກໍລະນີທີ່ຕ້ອງການ. ຜ້າ Chenille ອາດສະແດງພຶດຕິກຳການຫົດຕົວທີ່ແຕກຕ່າງກັນ ເນື່ອງຈາກເສັ້ນດ້າຍຂົນ, ເສັ້ນດ້າຍພື້ນຖານ ແລະ ຄວາມຕຶງໃນການຕົກແຕ່ງ ອາດບໍ່ຕອບສະໜອງຢ່າງສະໝ່ຳສະເໝີ. |
| ຄວາມຄົງທົນຂອງສີຕໍ່ການຊັກ | ISO 105-C06 ຫຼື AATCC 61; ຂົນຂອງ Chenille ຍຶດສີແຕກຕ່າງຈາກເສັ້ນດ້າຍພື້ນຖານ — ກວດສອບທັງສອງອົງປະກອບໃຫ້ໄດ້ຕາມລະດັບຂັ້ນຕ່ຳຂອງແບຣນທ່ານ (ໂດຍປົກກະຕິແລ້ວ ລະດັບ 4 ຫຼື ສູງກວ່າ). |
| ຄວາມຄົງທົນຂອງສີຕໍ່ການຖູ | ການທົດສອບການຖູແຫ້ງ ແລະ ຖູປຽກ (AATCC 8 / ISO 105-X12); ຜ້າທີ່ມີຂົນສາມາດຖ່າຍທອດສີໄດ້ໄວກວ່າຜ້າຖັກຮາບ, ໂດຍສະເພາະໃນເສັ້ນສີເຂັ້ມ. |
| ການບ່ຽງເບນຂອງ GSM | ຊັ່ງນ້ຳໜັກຕົວຢ່າງຜ້າສາມຈຸດຈາກຕຳແໜ່ງທີ່ແຕກຕ່າງກັນຕະຫຼອດມ້ວນ; ຍອມຮັບມ້ວນພຽງແຕ່ພາຍໃນ ±5% ຂອງ GSM ຕົວຢ່າງທີ່ໄດ້ອະນຸມັດແລ້ວ. |
| ຄວາມສອດຄ່ອງລະຫວ່າງລຸ້ນການຜະລິດ | ຖ້າສັ່ງຊື້ຫຼາຍລຸ້ນການຜະລິດ, ຂໍແຖບເສັ້ນສີຈາກແຕ່ລະ lot ການຍ້ອມ ແລະ ປຽບທຽບກັບຕົວຢ່າງສີຍ້ອມທີ່ໄດ້ອະນຸມັດແລ້ວ. ແນະນຳໃຫ້ກວດສອບ metamerism ພາຍໃຕ້ແຫຼ່ງແສງຕ່າງໆ ສຳລັບຄຳສັ່ງສີແບບແຟຊັນ. |
ຂໍ້ພິຈາລະນາສະເພາະຂອງຜ້າຖັກ Chenille ທີ່ບໍ່ປາກົດໃນລາຍການກວດສອບຜ້າຖັກມາດຕະຖານ: ຄວາມສອດຄ່ອງຂອງປາຍມ້ວນ. ເນື່ອງຈາກລັກສະນະຂອງໂຄງສ້າງເສັ້ນດ້າຍຂົນ, ຄວາມສູງ ແລະ ຄວາມໜາແໜ້ນຂອງຂົນຢູ່ຕົ້ນ ແລະ ທ້າຍມ້ວນການຜະລິດອາດແຕກຕ່າງກັນເລັກນ້ອຍຈາກສ່ວນກາງ — ໂດຍສະເພາະຖ້າຄວາມຕຶງປ່ຽນແປງໃນລະຫວ່າງການຖັກ. ຂໍໃຫ້ໂຮງງານຕັດຕົວຢ່າງຜ້າຈາກຕົ້ນມ້ວນ, ຈຸດກາງ ແລະ ທ້າຍມ້ວນ, ແລະ ລວມທັງສາມຢ່າງໄວ້ໃນຊຸດເອກະສານອະນຸມັດ. ຄວາມແຕກຕ່າງທີ່ເຫັນໄດ້ໃນຄວາມສູງຂອງຂົນ ຫຼື ຄວາມໜາແໜ້ນຂອງພື້ນຜິວຕາມຕຳແໜ່ງມ້ວນຄວນຖືກລະບຸກ່ອນການຍອມຮັບການຜະລິດຈຳນວນຫຼາຍ.
ສຳລັບແບຣນທີ່ຊື້ຜ້າຖັກ Chenille ເປັນເທື່ອທຳອິດ, ພວກເຮົາຍັງແນະນຳໃຫ້ທົດສອບການສວມໃສ່ໃນລະດັບເສື້ອຜ້າກັບຜ້າຕົວຢ່າງທີ່ໄດ້ອະນຸມັດແລ້ວ ກ່ອນການອະນຸມັດການຜະລິດຈຳນວນຫຼາຍຂັ້ນສຸດທ້າຍ — ຕັດ ແລະ ຫຍິບເສື້ອຜ້າທົດສອບຈຳນວນໜ້ອຍ, ໃຫ້ຜ່ານຮອບການສວມໃສ່ ແລະ ຊັກຢ່າງໜ້ອຍຫ້າຮອບ, ແລະ ປະເມີນສະພາບຂົນດ້ວຍສາຍຕາ. ຜົນການທົດສອບໃນລະດັບຜ້າ ແລະ ປະສິດທິພາບໃນລະດັບເສື້ອຜ້າ ບໍ່ໄດ້ສອດຄ່ອງກັນສະເໝີ, ໂດຍສະເພາະໃນເຂດທີ່ມີການເສຍດສີສູງ ທີ່ຕົວຢ່າງຜ້າຮາບບໍ່ສາມາດຈຳລອງໄດ້.
ພວກເຮົາຜະລິດຜ້າຖັກ Chenille ໃນຫຼາຍທາງເລືອກຂອງ GSM ແລະ ເສັ້ນໃຍ. ຂໍຕົວຢ່າງ ຫຼື ຮັບໃບສະເໜີລາຄາ; ສາມາດຈັດຫາຕົວຢ່າງປຽບທຽບຫຼັງການຊັກ ແລະ ການທົດສອບໃນຫ້ອງແລັບ ເມື່ອຕ້ອງການ.
ສຳລັບເສື້ອສວມເທິບ ແລະ ການນຳໃຊ້ເປັນເສື້ອຊັ້ນນອກທີ່ໜັກກວ່າ, ໂຄງສ້າງໃນຊ່ວງ 350–450 GSM (ຂຶ້ນກັບຄວາມສູງຂອງຂົນ ແລະ ຄວາມລະອຽດຂອງເສັ້ນດ້າຍ) ມັກຈະໃຫ້ນ້ຳໜັກ ແລະ ຮູບຮ່າງຕາມທີ່ຄາດຫວັງ. ສຳລັບເສື້ອຄາດິແກນ ແລະ ເສື້ອຖັກທີ່ເບົາກວ່າ, ຊ່ວງໃກ້ຄຽງກັບ 260–320 GSM ອາດເໝາະສົມກວ່າ. ເຫຼົ່ານີ້ເປັນຕົວເລກທີ່ບົ່ງບອກທິດທາງ — GSM ຕົວຈິງຈະແຕກຕ່າງຕາມໂຄງສ້າງເສັ້ນດ້າຍ ແລະ ການຕົກແຕ່ງສະເພາະ. ຄວນລະບຸ GSM ເປົ້າໝາຍຂອງທ່ານສະເໝີເມື່ອສຸ່ມຕົວຢ່າງ ແລະ ຮຽກຮ້ອງໃຫ້ໂຮງງານຢືນຢັນ GSM ທີ່ວັດໄດ້ໃນຕົວຢ່າງການຜະລິດ, ບໍ່ແມ່ນຕົວເລກທີ່ກຳນົດໄວ້.
ຈຸດຄວບຄຸມສາມຢ່າງມີຄວາມສຳຄັນທີ່ສຸດ. ອັນດັບໜຶ່ງ, ກຳນົດຂໍ້ກຳນົດການບິດເສັ້ນດ້າຍຂັ້ນຕ່ຳສຳລັບເສັ້ນດ້າຍ Chenille — ການບິດແກນທີ່ແໜ້ນກວ່າຮັກສາເສັ້ນໃຍຂົນໄດ້ໜ້າເຊື່ອຖືກວ່າ. ອັນດັບສອງ, ຮຽກຮ້ອງໃຫ້ໂຮງງານສະໜອງຕົວຢ່າງທີ່ຜ່ານຂະບວນການຕົກແຕ່ງມາດຕະຖານຂອງພວກເຂົາແລ້ວ (ການແປງ ແລະ ການຕັດຂົນໃຫ້ໄດ້ຄວາມສູງ), ບໍ່ແມ່ນຜ້າທີ່ຍັງບໍ່ສຳເລັດ. ອັນດັບສາມ, ທຳການທົດສອບການຊັກສາມຮອບກັບຕົວຢ່າງກ່ອນການອະນຸມັດ ແລະ ປຽບທຽບການປ່ອຍເສັ້ນໃຍລະຫວ່າງການຊັກຄັ້ງທີ 1 ແລະ ຄັ້ງທີ 3; ຖ້າການຫຼົ່ນບໍ່ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ, ບັນຫາແມ່ນຢູ່ໃນໂຄງສ້າງເສັ້ນດ້າຍ ແລະ ຕ້ອງໄດ້ຍົກໃຫ້ໂຮງງານແກ້ໄຂ ຫຼາຍກວ່າການຍອມຮັບ.
ມີທາງເລືອກທີ່ໄດ້ຮັບໃບຢັ້ງຢືນ OEKO-TEX® Standard 100. ກະລຸນາຢືນຢັນຂໍ້ກຳນົດການຢັ້ງຢືນໃນເວລາສຸ່ມຕົວຢ່າງ, ລວມທັງອົງປະກອບເສັ້ນໃຍ, ສີ, ເສັ້ນທາງການຕົກແຕ່ງ ແລະ ຂອບເຂດຂອງໃບຢັ້ງຢືນ. ການຢັ້ງຢືນບໍ່ໄດ້ໂອນຍ້າຍໄປອັດຕະໂນມັດຂ້າມອົງປະກອບ, ລຸ້ນການຍ້ອມ ຫຼື ສະຖານທີ່ຜະລິດທີ່ແຕກຕ່າງກັນ.
ພວກເຮົາຜະລິດຜ້າຖັກເຊນິນໃນຫຼາຍຕົວເລືອກ GSM ແລະ ເສັ້ນໃຍ. ຂໍຕົວຢ່າງ ຫຼື ຂໍຂໍ້ສະເໜີລາຄາ; ຕົວຢ່າງປຽບທຽບຫຼັງຊັກ ແລະ ການທົດສອບໃນຫ້ອງທົດລອງສາມາດຈັດໃຫ້ໄດ້ເມື່ອຕ້ອງການ.→ ຂໍຕົວຢ່າງ → ຂໍຂໍ້ສະເໜີລາຄາ
 ຄວາມຮູ້ຈາກຜູ້ຜະລິດ
ການພັດທະນາລາຍຕາລາງແບບຈາກຄວາດສຳລັບເສື້ອຜ້າຖັກ: ຂະໜາດລາຍຊ້ຳ, ການເລືອກເສັ້ນດ້າຍ ແລະ ຄວາມເປັນຈິງໃນການຜະລິດຕົວຢ່າງ
ອ່ານຕື່ມ ຜ້າ
ນ້ຳໜັກຜ້າ: ຄູ່ມືການເລືອກວັດສະດຸ
ອ່ານຕື່ມ ຂໍ້ມູນອຸດສາຫະກຳ
ເຕັກນິກການຖັກຜ້າເຈີຊີດ້ວຍວັດສະດຸຝ້າຍ
ອ່ານຕື່ມ ຄູ່ມືການຈັດຫາ
ຂະບວນການຊອກຫາຜ້າຂອງແບຣນເສື້ອຜ້າ: ຈາກ Tech Pack ສູ່ການອະນຸມັດການຜະລິດຈຳນວນຫຼາຍ
ອ່ານຕື່ມ ຜ້າ
ຜ້າອອດໂຕມັນ: ຕົ້ນກຳເນີດຈາກຕຸລະກີ ແລະ ຄວາມຫຼາກຫຼາຍສຳລັບການຕົກແຕ່ງເຮືອນ
ອ່ານຕື່ມ