2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ

ಸಿಂಗಲ್ ಜರ್ಸಿ ಟಿ-ಶರ್ಟ್ಗಳ ಒಂದು ಬ್ಯಾಚ್ ಮಾದರಿ ತಯಾರಿಕೆಯನ್ನು ಯಶಸ್ವಿಯಾಗಿ ಪೂರ್ಣಗೊಳಿಸಿತು — ನಂತರ ಕಟಿಂಗ್ ಕೊಠಡಿಯಿಂದ ಹಿಂತಿರುಗಿದಾಗ ಪಾರ್ಶ್ವ ಸೀಮ್ಗಳು ನಿರಂತರವಾಗಿ ಮಧ್ಯದಿಂದ ಜಾರಿಕೊಂಡಿದ್ದವು ಮತ್ತು ತೊಳೆದ ನಂತರದ ಅಳತೆಗಳು ಸಹನೆಯ ಮಿತಿಯ ಹೊರಗಿದ್ದವು. ಎರಡೂ ವೈಫಲ್ಯಗಳೂ ಒಂದೇ ಕೊರತೆಗೆ ಸಂಬಂಧಿಸಿವೆ: ಮಾದರಿ ಹಂತದಲ್ಲಿ ಸ್ಪೈರಾಲಿಟಿ ಮತ್ತು ಕುಗ್ಗುವಿಕೆಯನ್ನು ಒಂದು ಜೋಡಿಯಾಗಿ ದೃಢೀಕರಿಸಿರಲಿಲ್ಲ. ಇವು ಬೇರೆ ಬೇರೆಯಾಗಿ ಪರೀಕ್ಷಿಸಲ್ಪಡುತ್ತವೆ, ಉಡುಪಿನ ಗುಣಮಟ್ಟವನ್ನು ಬೇರೆ ಬೇರೆಯಾಗಿ ಪ್ರಭಾವಿಸುತ್ತವೆ ಮತ್ತು ನಿಮ್ಮ ವಿಶೇಷಣ ಹಾಳೆಯಲ್ಲಿ ಪ್ರತ್ಯೇಕ ನಮೂದುಗಳನ್ನು ಅಗತ್ಯಪಡಿಸುತ್ತವೆ.
ಕುಗ್ಗುವಿಕೆ ಮತ್ತು ಸ್ಪೈರಾಲಿಟಿಯನ್ನು ಸಂಭಾಷಣೆಯಲ್ಲಿ ಸಾಮಾನ್ಯವಾಗಿ ಒಟ್ಟಿಗೆ ಗುಂಪು ಮಾಡಲಾಗುತ್ತದೆ, ಆದರೆ ಅವು ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಎರಡು ವಿಭಿನ್ನ ಆಯಾಮದ ಸಮಸ್ಯೆಗಳನ್ನು ವಿವರಿಸುತ್ತವೆ.
ಕುಗ್ಗುವಿಕೆ ಎಂದರೆ ತೊಳೆದ ನಂತರ ಬಟ್ಟೆಯ ಉದ್ದ ಅಥವಾ ಅಗಲದಲ್ಲಿ ಕಡಿತ — ಇದು ಮಾದರಿ ಅಳತೆ ಮತ್ತು ಸಿದ್ಧ ಉಡುಪಿನ ಆಯಾಮಗಳ ಮೇಲೆ ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುವ ಅಳೆಯಬಹುದಾದ ಬದಲಾವಣೆ. ಸ್ಪೈರಾಲಿಟಿ, ಇದನ್ನು ಸ್ಕ್ಯೂ ಅಥವಾ ಟಾರ್ಕ್ ಎಂದೂ ಕರೆಯುತ್ತಾರೆ, ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನ ವೇಲ್ಗಳು ಲಂಬದಿಂದ ಕೋನದಲ್ಲಿ ಬಾಗುವ ತಿರುಗುವ ವಿಕೃತಿಯನ್ನು ವಿವರಿಸುತ್ತದೆ. ಸಿದ್ಧ ಉಡುಪಿನಲ್ಲಿ, ಇದು ತಿರುಚಿದ ಪಾರ್ಶ್ವ ಸೀಮ್ಗಳು, ಮಧ್ಯದಿಂದ ಜಾರಿಕೊಂಡ ಪ್ಲಾಕೆಟ್ಗಳು, ಅಥವಾ ಮೊದಲ ತೊಳೆಯುವ ಚಕ್ರದ ನಂತರ ಪಕ್ಕಕ್ಕೆ ಸರಿಯುವ ಮುಂಭಾಗದ ಪ್ಯಾನೆಲ್ಗಳ ರೂಪದಲ್ಲಿ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆ.
ಈ ಎರಡು ಸಮಸ್ಯೆಗಳಿಗೆ ವಿಭಿನ್ನ ಮೂಲ ಕಾರಣಗಳಿವೆ, ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಯ ಪ್ರಕಾರ ವಿಭಿನ್ನ ಅಪಾಯ ಪ್ರೊಫೈಲ್ಗಳಿವೆ ಮತ್ತು ವಿಭಿನ್ನ ಪರೀಕ್ಷಾ ವಿಧಾನಗಳು ಬೇಕಾಗುತ್ತವೆ. ಆದರೂ ಅನೇಕ ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು ಮಾದರಿ ಹಂತದಲ್ಲಿ ಕುಗ್ಗುವಿಕೆಯ ಮಾಹಿತಿಯನ್ನು ಮಾತ್ರ ಕೇಳುತ್ತವೆ, ಮತ್ತು ಸ್ಪೈರಾಲಿಟಿಯನ್ನು ಉತ್ಪಾದನಾ ಪೂರ್ವ ಪರಿಶೀಲನಾ ಪಟ್ಟಿಯ ಅಂಶವಾಗಿ ಅಲ್ಲ, ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ನಿರಾಕರಣೆ ಅಥವಾ ಗ್ರಾಹಕರ ದೂರಿನ ರೂಪದಲ್ಲಿ ಎದುರಿಸುತ್ತವೆ.
ವೆಫ್ಟ್-ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳಿಗೆ, ಆಯಾಮದ ಬದಲಾವಣೆ (ಕುಗ್ಗುವಿಕೆ) ಗಾಗಿ ವ್ಯಾಪಕವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾಗುವ ಶ್ರೇಣಿ ಸಿಂಗಲ್ ಜರ್ಸಿ ಮತ್ತು ಸಂಬಂಧಿತ ಓಪನ್ ರಚನೆಗಳಿಗೆ ±7% ವರೆಗೆ ಇರುತ್ತದೆ, ಮತ್ತು ಇಂಟರ್ಲಾಕ್ ಹಾಗೂ ರಿಬ್ ರಚನೆಗಳಿಗೆ ಹೆಚ್ಚು ಕಟ್ಟುನಿಟ್ಟಾದ ಸಹನೆಗಳು — ಸಾಮಾನ್ಯವಾಗಿ ±2% ಸುತ್ತಮುತ್ತ — ಉಲ್ಲೇಖಿಸಲಾಗುತ್ತವೆ. ಈ ಅಂಕಿಅಂಶಗಳನ್ನು ಆರಂಭಿಕ ಮಾನದಂಡಗಳಾಗಿ ಮಾತ್ರ ಪರಿಗಣಿಸಬೇಕು; ನಿಮ್ಮ ಬ್ರಾಂಡ್ ಮಾನದಂಡ ಅಥವಾ ಖರೀದಿದಾರರ QA ಕೈಪಿಡಿ ಮುಖ್ಯವಾಗಿರುತ್ತದೆ, ಮತ್ತು ಮಾದರಿ ತಯಾರಿಕೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಸಹನೆಗಳನ್ನು ಟೆಕ್ ಪ್ಯಾಕ್ನಲ್ಲಿ ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು. ಸ್ಪೈರಾಲಿಟಿಗೆ, 5% ವರೆಗಿನ ವಿಚಲನೆ ಸಿಂಗಲ್ ಜರ್ಸಿ ರಚನೆಗಳಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾಗುವ ಆರಂಭಿಕ ಬಿಂದುವಾಗಿದೆ, ಆದರೆ ಇದು ಬ್ರಾಂಡ್ ವಿಶೇಷಣೆ ಮತ್ತು ಅಂತಿಮ ಬಳಕೆಯ ಪ್ರಕಾರ ಬದಲಾಗುತ್ತದೆ. ನೀವು ಜಾರಿಗೊಳಿಸಲು ಉದ್ದೇಶಿಸುವ ಯಾವುದೇ ಸಹನೆಯನ್ನು ಬೃಹತ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನುಮೋದನೆಗೆ ಮೊದಲು ಲಿಖಿತವಾಗಿ ಒಪ್ಪಬೇಕು.
ರಚನೆಯ ಪ್ರಕಾರವು ಯಾವ ಆಯಾಮದ ಸಮಸ್ಯೆ ಹೆಚ್ಚು ಸಾಧ್ಯತೆಯಿಂದ ಕಾಣಿಸಿಕೊಳ್ಳುತ್ತದೆ — ಮತ್ತು ಅದು ಎಷ್ಟು ತೀವ್ರವಾಗಿರಬಹುದು — ಎಂಬುದನ್ನು ಊಹಿಸುವ ಅತ್ಯಂತ ವಿಶ್ವಾಸಾರ್ಹ ಸೂಚಕವಾಗಿದೆ.
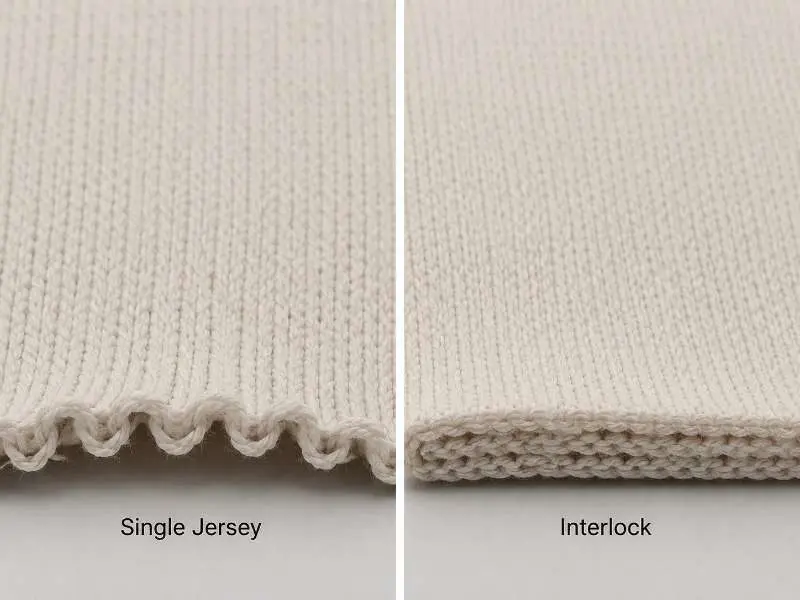
ಸಿಂಗಲ್ ಜರ್ಸಿ ಫ್ಯಾಬ್ರಿಕ್, ವೃತ್ತಾಕಾರದ ವೆಫ್ಟ್-ನಿಟಿಂಗ್ ಯಂತ್ರಗಳಲ್ಲಿ ತಯಾರಾಗುತ್ತದೆ, ಸ್ಪೈರಾಲಿಟಿಗೆ ಅತ್ಯಂತ ಒಳಗಾಗುವ ರಚನೆಯಾಗಿದೆ. ಏಕ-ಪದರದ ವೆಫ್ಟ್-ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನ ಲೂಪ್ ರೇಖಾಗಣಿತವು ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ಸಹಜವಾದ ತಿರುಚುವ ಒತ್ತಡವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಫಿನಿಶಿಂಗ್ ಅಥವಾ ಗ್ರಾಹಕರ ತೊಳೆಯುವಿಕೆಯ ಸಮಯದಲ್ಲಿ ಆ ಒತ್ತಡ ಬಿಡುಗಡೆಯಾದಾಗ, ಬಟ್ಟೆಯು ತಿರುಗುವ ಪ್ರವೃತ್ತಿ ತೋರುತ್ತದೆ, ವೇಲ್ಗಳನ್ನು ಕೋರ್ಸ್ಗಳೊಂದಿಗಿನ ಲಂಬ ಜೋಡಣೆಯಿಂದ ದೂರ ಎಳೆಯುತ್ತದೆ. ಇದು ಯಾದೃಚ್ಛಿಕ ದೋಷವಲ್ಲ, ರಚನೆಯ ಚೆನ್ನಾಗಿ ದಾಖಲಾದ ಲಕ್ಷಣ — ಆದರೆ ಬೃಹತ್ ಅನುಮೋದನೆಗೆ ಮೊದಲು ಇದನ್ನು ಅಳೆಯಬೇಕು ಮತ್ತು ನಿಯಂತ್ರಿಸಬೇಕು, ಸಹನೆಯೊಳಗಿದೆ ಎಂದು ಊಹಿಸಬಾರದು.
ಇಂಟರ್ಲಾಕ್ ಮತ್ತು ರಿಬ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಗಳು ಸಾಮಾನ್ಯವಾಗಿ ವೇಲ್ ದಿಕ್ಕಿನಲ್ಲಿ ಹೆಚ್ಚು ಆಯಾಮದ ಸ್ಥಿರತೆಯನ್ನು ಹೊಂದಿರುತ್ತವೆ. ಅವುಗಳ ಇಂಟರ್ಲಾಕ್ ಅಥವಾ ದ್ವಿಗುಣ ಲೂಪ್ ರೇಖಾಗಣಿತವು ಒತ್ತಡವನ್ನು ಹೆಚ್ಚು ಸಮನಾಗಿ ಹಂಚುತ್ತದೆ, ಸ್ಪೈರಾಲಿಟಿಗೆ ಕಾರಣವಾಗುವ ತಿರುಚುವ ಎಳೆತವನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಎರಡಕ್ಕೂ ಕುಗ್ಗುವಿಕೆ ಪ್ರಸ್ತುತ ಪರೀಕ್ಷಾ ಅಂಶವಾಗಿ ಉಳಿಯುತ್ತದೆ — ವಿಶೇಷವಾಗಿ ಹತ್ತಿ ಮತ್ತು ಸೆಲ್ಯುಲೋಸಿಕ್ ಮಿಶ್ರಣಗಳಿಗೆ — ಆದರೆ ಸ್ಪೈರಾಲಿಟಿ ಅಪಾಯದ ಪ್ರೊಫೈಲ್ ಸಿಂಗಲ್ ಜರ್ಸಿಗಿಂತ ಕಡಿಮೆಯಿದೆ.
ಬಹು-ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿ ಋತುವಿನಲ್ಲಿ ಪರೀಕ್ಷಾ ಸಂಪನ್ಮೂಲಗಳನ್ನು ಹೇಗೆ ಹಂಚಲಾಗುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಈ ರಚನಾತ್ಮಕ ವ್ಯತ್ಯಾಸ ಮುಖ್ಯವಾಗಿದೆ. ತೊಳೆದ ಚೀಲ ಪರೀಕ್ಷಾ ವಿಧಾನ ಸೇರಿದಂತೆ ಪೂರ್ಣ ಸ್ಪೈರಾಲಿಟಿ ಪ್ರೋಟೋಕಾಲ್ ಅನ್ನು ನಡೆಸುವುದು ಸಿಂಗಲ್ ಜರ್ಸಿ ಆರ್ಡರ್ಗಳಿಗೆ ಅತ್ಯಂತ ನಿರ್ಣಾಯಕವಾಗಿದೆ. ಇಂಟರ್ಲಾಕ್ ಮತ್ತು ರಿಬ್ ರಚನೆಗಳಿಗೆ, ಪರೀಕ್ಷಾ ಆದ್ಯತೆಯನ್ನು ಕುಗ್ಗುವಿಕೆಯ ದರ, ಅಗಲದ ಸ್ಥಿರತೆ ಮತ್ತು ಮರುಪಡೆಯುವಿಕೆಯ ಕಡೆಗೆ ಬದಲಾಯಿಸಬಹುದು — ಆದರೂ ಬ್ರಾಂಡ್ ದಾಖಲಿತ ನಿರಾಕರಣಾ ಮಿತಿಯನ್ನು ಹೊಂದಿದ್ದರೆ ಸ್ಪೈರಾಲಿಟಿಯನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಹೊರಗಿಡಬಾರದು.
ಯಾವ ಪರೀಕ್ಷೆಯನ್ನು ಕೇಳಬೇಕು — ಮತ್ತು ಫಲಿತಾಂಶವನ್ನು ಹೇಗೆ ಓದಬೇಕು — ಎಂಬುದನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದರಿಂದಲೇ ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು ಬೃಹತ್ ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಅತ್ಯಂತ ಸಾಮಾನ್ಯವಾದ ವಿಶೇಷಣ ಅಂತರಗಳನ್ನು ಮುಚ್ಚುತ್ತವೆ.
ಕುಗ್ಗುವಿಕೆಗೆ, ಅತ್ಯಂತ ವ್ಯಾಪಕವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾದ ಎರಡು ಮಾನದಂಡಗಳೆಂದರೆ AATCC 135 (ಮನೆಯಲ್ಲಿ ಒಗೆಯುವ ನಂತರ ಬಟ್ಟೆಗಳ ಆಯಾಮದ ಬದಲಾವಣೆಗಳು) ಮತ್ತು ISO 6330. ಎರಡೂ ಒಗೆಯುವ ತಾಪಮಾನ, ಒಣಗಿಸುವ ವಿಧಾನ ಮತ್ತು ಚಕ್ರಗಳ ಸಂಖ್ಯೆಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತವೆ. ಪರೀಕ್ಷಾ ವರದಿಯನ್ನು ಕೇಳುವಾಗ, ಒಗೆಯುವ ಪರಿಸ್ಥಿತಿಗಳು ನಿಮ್ಮ ಉದ್ದೇಶಿತ ಆರೈಕೆ ಲೇಬಲ್ಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತವೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. 30°C ನಲ್ಲಿ ಮೂರು ಚಕ್ರಗಳಿಗೆ ನಡೆಸಿದ ವರದಿಯು 40°C ಅಥವಾ 60°C ನಲ್ಲಿ ಪದೇ ಪದೇ ಗ್ರಾಹಕರು ಒಗೆಯುವ ಉಡುಪಿನ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಪ್ರತಿಬಿಂಬಿಸದೇ ಇರಬಹುದು. ಪರೀಕ್ಷಿಸಿದ ಚಕ್ರಗಳ ಸಂಖ್ಯೆಯು ಉತ್ಪನ್ನದ ನಿರೀಕ್ಷಿತ ಜೀವಿತಾವಧಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು — ಇದು ಒಂದು ಋತುವಿನ ಫ್ಯಾಷನ್ ವಸ್ತುವಿಗಿಂತ ಮಕ್ಕಳ ಉಡುಪು, ಕೆಲಸದ ಉಡುಪು ಅಥವಾ ಕಾರ್ಯಕ್ಷಮತೆಯ ಆಕ್ಟಿವ್ವೇರ್ಗೆ ಹೆಚ್ಚು ಮುಖ್ಯವಾಗಿದೆ.
ಸ್ಪಿರಾಲಿಟಿಗೆ, ಮುಖ್ಯವಾಗಿ ಉಲ್ಲೇಖಿಸಲಾದ ಮಾನದಂಡವೆಂದರೆ AATCC TM179-2025, ಮನೆಯಲ್ಲಿ ಒಗೆದ ನಂತರ ಬಟ್ಟೆಗಳಲ್ಲಿ ಸ್ಕ್ಯೂ ಬದಲಾವಣೆ. ಇದು ಮನೆಯಲ್ಲಿ ಒಗೆದ ನಂತರ ನಿಟೆಡ್ ಮತ್ತು ನೇಯ್ದ ಬಟ್ಟೆಗಳಲ್ಲಿ ಸ್ಕ್ಯೂ ಬದಲಾವಣೆಯನ್ನು ಅಳೆಯುತ್ತದೆ, ಆದ್ದರಿಂದ ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು ವರದಿಯು ಮಾನದಂಡದ ಚಕ್ರ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಅನುಸರಿಸುತ್ತದೆಯೇ ಅಥವಾ ಹೆಚ್ಚುವರಿ ಬ್ರ್ಯಾಂಡ್-ನಿರ್ದಿಷ್ಟ ಒಗೆಯುವ ಪ್ರೋಟೋಕಾಲ್ ಅನ್ನು ಅನುಸರಿಸುತ್ತದೆಯೇ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು.
ಯಾವುದೇ ಆಯಾಮದ ಪರೀಕ್ಷಾ ವರದಿಯನ್ನು ಪರಿಶೀಲಿಸುವಾಗ, ಕೇವಲ ಶೇಕಡಾವಾರು ಫಲಿತಾಂಶವಲ್ಲದೆ, ಬಳಸಿದ ನಿರ್ದಿಷ್ಟ ಒಗೆಯುವ ತಾಪಮಾನ, ಒಣಗಿಸುವ ವಿಧಾನ ಮತ್ತು ಚಕ್ರಗಳ ಸಂಖ್ಯೆಯನ್ನು ಕೇಳಿ. ನಿಮ್ಮ ಖರೀದಿದಾರರು ಮಾನದಂಡದ ವಿಧಾನಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಒಗೆಯುವಿಕೆಯನ್ನು ಬಯಸಿದರೆ, ಅದನ್ನು ಬ್ರ್ಯಾಂಡ್-ನಿರ್ದಿಷ್ಟ ಅನುಮೋದನಾ ಷರತ್ತಾಗಿ ಪಟ್ಟಿ ಮಾಡಿ, ಅದು ಡೀಫಾಲ್ಟ್ AATCC TM179 ವರದಿಯ ಭಾಗವೆಂದು ಊಹಿಸಬೇಡಿ. ಅಸ್ಪಷ್ಟ ಅಥವಾ ಹೊಂದಿಕೆಯಾಗದ ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳ ಆಧಾರದ ಮೇಲೆ ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಅನುಮೋದನೆ ನೀಡುವುದು ವಿತರಣೆಯ ನಂತರದ ಗುಣಮಟ್ಟದ ವಿವಾದಗಳ ಸಾಮಾನ್ಯ ಮೂಲವಾಗಿದೆ.
ಮಾದರಿ ತಯಾರಿಕೆಗೆ ಮೊದಲು ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ GSM ಆಯ್ಕೆಯನ್ನು ಖಚಿತಪಡಿಸುವುದರ ಜೊತೆಗೆ, ಕುಗ್ಗುವಿಕೆ ಮತ್ತು ಸ್ಪಿರಾಲಿಟಿ ಎರಡನ್ನೂ ಒಳಗೊಂಡ ಆಯಾಮದ ಸ್ಥಿರತೆಯ ಮಾಹಿತಿಯನ್ನು ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಅನುಮೋದನಾ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಲಾಕ್ ಮಾಡುವುದು ಮುಂದಿನ ಹಂತದ ಬೃಹತ್ ವೈಫಲ್ಯಗಳನ್ನು ತಡೆಗಟ್ಟುವ ಅತ್ಯಂತ ವಿಶ್ವಾಸಾರ್ಹ ಮಾರ್ಗಗಳಲ್ಲಿ ಒಂದಾಗಿದೆ.
ಉತ್ಪಾದನಾ ಹಂತದ ಫಿನಿಶಿಂಗ್, ಮಾದರಿ ಹಂತದ ಆಯಾಮದ ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳನ್ನು ಬೃಹತ್ ವಿತರಣೆಯಾದ್ಯಂತ ಸ್ಥಿರವಾಗಿ ಪುನರಾವರ್ತಿಸಬಹುದೇ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ. ಬಳಸಲಾಗುವ ಸಾಮಾನ್ಯ ವಿಧಾನಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು, ಮಿಲ್ನ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪರಿಶೀಲಿಸುವಾಗ ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು ಸರಿಯಾದ ಸಾಮರ್ಥ್ಯದ ಪ್ರಶ್ನೆಗಳನ್ನು ಕೇಳಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಕುಗ್ಗುವಿಕೆಗೆ, ಕೆಲವು ವೆಫ್ಟ್-ನಿಟ್ ರಚನೆಗಳೊಂದಿಗೆ ಬಳಸುವ ಒಂದು ವಿಧಾನವೆಂದರೆ ಕಾಂಪ್ಯಾಕ್ಷನ್ ಫಿನಿಶಿಂಗ್. ಈ ಪ್ರಕ್ರಿಯೆಯು ವಿತರಣೆಗೆ ಮೊದಲು ನಿಯಂತ್ರಿತ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಬಟ್ಟೆಯನ್ನು ಯಾಂತ್ರಿಕವಾಗಿ ಸಡಿಲಗೊಳಿಸುತ್ತದೆ, ಮೊದಲ ಒಗೆಯುವಿಕೆಯ ನಂತರ ಬರುತ್ತಿದ್ದ ಆಯಾಮದ ಶಕ್ತಿಯನ್ನು ಮೊದಲೇ ಬಿಡುಗಡೆ ಮಾಡುತ್ತದೆ. ಇದು ಸಾಧಿಸುವ ಕುಗ್ಗುವಿಕೆ ಕಡಿತದ ಪ್ರಮಾಣವು ಬಟ್ಟೆಯ ರಚನೆ, ನಾರಿನ ಅಂಶ ಮತ್ತು ಅನ್ವಯಿಸಿದ ನಿರ್ದಿಷ್ಟ ಫಿನಿಶಿಂಗ್ ನಿಯತಾಂಕಗಳನ್ನು ಅವಲಂಬಿಸಿ ಬದಲಾಗಬಹುದು — ಪದೇ ಪದೇ ಒಗೆಯುವ ಚಕ್ರಗಳ ನಂತರ ಸ್ವಲ್ಪ ಉಳಿದ ಕುಗ್ಗುವಿಕೆ ಕಾಂಪ್ಯಾಕ್ಟೆಡ್ ಬಟ್ಟೆಯಲ್ಲೂ ಸಹಜವಾಗಿದೆ, ಮತ್ತು ಪರೀಕ್ಷಾ ಮಾಹಿತಿ ಇಲ್ಲದೆ ಫಲಿತಾಂಶಗಳನ್ನು ಊಹಿಸಬಾರದು.
ಸ್ಪಿರಾಲಿಟಿಗೆ, ಓಪನ್-ವಿಡ್ತ್ ಪ್ರಕ್ರಿಯೆ ಮತ್ತು ಬಣ್ಣ ಕೊಡುವಿಕೆ ಹಾಗೂ ಫಿನಿಶಿಂಗ್ ಸಮಯದಲ್ಲಿ ನಿಯಂತ್ರಿತ ಒತ್ತಡ ನಿರ್ವಹಣೆಯು ಬಟ್ಟೆಯಲ್ಲಿನ ಭ್ರಮಣ ಒತ್ತಡವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡಬಹುದು. ಸಿಂಗಲ್ ಜರ್ಸಿ ರಚನೆಗಳಲ್ಲಿ ನೂಲಿನ ಟ್ವಿಸ್ಟ್ ಸಮತೋಲನವೂ ಕೊಡುಗೆ ನೀಡುವ ಅಂಶವಾಗಿರಬಹುದು — ಆದರೂ ಈ ಯಾವುದೇ ಅಂಶಗಳನ್ನು ಎಷ್ಟರ ಮಟ್ಟಿಗೆ ನಿಯಂತ್ರಿಸಬಹುದು ಎಂಬುದು ನಿರ್ದಿಷ್ಟ ರಚನೆ ಮತ್ತು ಮಿಲ್ನ ಪ್ರಕ್ರಿಯಾ ಸಾಮರ್ಥ್ಯವನ್ನು ಅವಲಂಬಿಸಿದೆ. ಎಲ್ಲಾ ರಚನೆಗಳು ಒಂದೇ ಫಿನಿಶಿಂಗ್ ವಿಧಾನಕ್ಕೆ ಒಂದೇ ರೀತಿ ಪ್ರತಿಕ್ರಿಯಿಸುವುದಿಲ್ಲ, ಮತ್ತು ಎಲ್ಲಾ ಸಿಂಗಲ್ ಜರ್ಸಿ ಬಟ್ಟೆಗಳಿಗೆ ಸ್ಪಿರಾಲಿಟಿ ಅಪಾಯವನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ನಿವಾರಿಸುವ ಯಾವುದೇ ಒಂದೇ ಪ್ರಕ್ರಿಯಾ ಹಂತವಿಲ್ಲ.
ಸೋರ್ಸಿಂಗ್ ಪರಿಣಾಮವು ಪ್ರಾಯೋಗಿಕವಾಗಿದೆ: ಸ್ಪಿರಾಲಿಟಿ ಸಹನೆಯು ನಿರ್ದಿಷ್ಟ ಗುಣಮಟ್ಟದ ಮಾನದಂಡವಾಗಿರುವ ಆರ್ಡರ್ಗಳಿಗೆ, ಉತ್ಪಾದನಾ ವಿಶೇಷಣದಲ್ಲಿ ಯಾವ ಫಿನಿಶಿಂಗ್ ಹಂತಗಳು ಸೇರಿವೆ ಎಂದು ಮಿಲ್ನೊಂದಿಗೆ ಖಚಿತಪಡಿಸಿ, ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಅನುಮೋದನೆ ನೀಡುವ ಮೊದಲು ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಒಗೆಯುವ ಪರೀಕ್ಷಾ ಮಾಹಿತಿಯನ್ನು ಕೇಳಿ. ಫಿನಿಶಿಂಗ್ ನಂತರದ ಲೂಮ್-ಮೇಲಿನ ಆಯಾಮದ ಪರಿಶೀಲನೆಯಲ್ಲಿ ಉತ್ತೀರ್ಣವಾದರೂ ಒಪ್ಪಿದ ಚಕ್ರಗಳ ಸಂಖ್ಯೆಯವರೆಗೆ ಒಗೆಯದ ಬಟ್ಟೆಯು ವಿತರಣೆಯ ನಂತರ ನಿಮ್ಮ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸಹನೆಯ ಒಳಗೆ ಇರದೇ ಇರಬಹುದು.
ಎರಡೂ ಅಂಶಗಳಿಗೂ, ಮಾದರಿ ಪರೀಕ್ಷಾ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆ ಅನುಮೋದನೆಯ ಪರಿಸ್ಥಿತಿಗಳ ನಡುವಿನ ಸ್ಥಿರತೆಯೇ ಅತ್ಯಂತ ವಿಶ್ವಾಸಾರ್ಹ ರಕ್ಷಣೆ — ಒಂದೇ ಪರೀಕ್ಷಾ ವಿಧಾನ, ಒಂದೇ ಚಕ್ರಗಳ ಸಂಖ್ಯೆ, ಒಂದೇ ತೊಳೆಯುವ ತಾಪಮಾನ. ಮಾದರಿ ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ಪರೀಕ್ಷಾ ಪ್ರೋಟೋಕಾಲ್ಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸಗಳು ಆಯಾಮ ಸಂಬಂಧಿ ತಿರಸ್ಕಾರ ವಿವಾದಗಳಲ್ಲಿ ಗಮನಾರ್ಹ ಪಾಲನ್ನು ಹೊಂದಿವೆ.
ಸಾರ್ವತ್ರಿಕ ಮಾನದಂಡವಿಲ್ಲ — ಸಹನೆಯು ರಚನೆ, ನಾರಿನ ಅಂಶ ಮತ್ತು ಅಂತಿಮ ಬಳಕೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಅನೇಕ ಖರೀದಿದಾರರು ಸಿಂಗಲ್ ಜರ್ಸಿಗೆ ಪ್ರಾರಂಭಿಕ ಹಂತವಾಗಿ ±5% ಅನ್ನು ಉಲ್ಲೇಖಿಸುತ್ತಾರೆ, ಇಂಟರ್ಲಾಕ್ ಅಥವಾ ರಿಬ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ ಹೆಚ್ಚು ಕಟ್ಟುನಿಟ್ಟಾದ ಮಿತಿಗಳೊಂದಿಗೆ. ಮಾದರಿ ತೆಗೆಯುವ ಮೊದಲು ನಿಮ್ಮ ಟೆಕ್ ಪ್ಯಾಕ್ನಲ್ಲಿ ನಿಮ್ಮ ಸಹನೆಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುವುದು, ಬೃಹತ್ ಉತ್ಪಾದನೆ ಅನುಮೋದನೆಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಅದೇ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ತೊಳೆಯುವ ಪರೀಕ್ಷೆಗಳನ್ನು ನಡೆಸುವುದು ಮತ್ತು ಗಿರಣಿಯ ಉತ್ಪಾದನಾ ಪರೀಕ್ಷಾ ವರದಿಯು ಹೊಂದಿಕೆಯಾಗುವ ನಿಯತಾಂಕಗಳನ್ನು ಬಳಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸುವುದು ಅತ್ಯಂತ ವಿಶ್ವಾಸಾರ್ಹ ವಿಧಾನವಾಗಿದೆ. ಮಾದರಿ ತೆಗೆಯುವಿಕೆ ಪೂರ್ಣಗೊಂಡ ನಂತರ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸಹನೆಗಳನ್ನು ಹಿಂದಿನಿಂದ ಜಾರಿಗೊಳಿಸುವುದು ಕಷ್ಟ.
ಸ್ಪೈರಾಲಿಟಿ ಹೆಚ್ಚಾಗಿ ಸಿಂಗಲ್ ಜರ್ಸಿಯೊಂದಿಗೆ ಸಂಬಂಧಿಸಿದೆ; ಅಲ್ಲಿ ಏಕ-ಪದರದ ಲೂಪ್ ರೇಖಾಗಣಿತವು ತೊಳೆದ ನಂತರದ ತಿರುಗುವಿಕೆಗೆ ಕಾರಣವಾಗಬಹುದಾದ ತಿರುಚು ಒತ್ತಡವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಇಂಟರ್ಲಾಕ್ ಮತ್ತು ರಿಬ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಗಳು ಸಾಮಾನ್ಯವಾಗಿ ತಮ್ಮ ದ್ವಿಗುಣ ಅಥವಾ ಇಂಟರ್ಲಾಕ್ ಆದ ಲೂಪ್ ರಚನೆಯಿಂದಾಗಿ ಈ ವಿಷಯದಲ್ಲಿ ಹೆಚ್ಚು ಸ್ಥಿರವಾಗಿರುತ್ತವೆ. ಆದಾಗ್ಯೂ, ಯಾವುದೇ ವೆಫ್ಟ್-ನಿಟ್ ರಚನೆಯು ಕೆಲವು ನಾರಿನ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಸ್ವಲ್ಪ ಮಟ್ಟಿನ ವಕ್ರತೆಯನ್ನು ತೋರಿಸಬಹುದು. ನಿಮ್ಮ ಗುಣಮಟ್ಟ ಭರವಸೆ ಮಾನದಂಡದಲ್ಲಿ ಸ್ಪೈರಾಲಿಟಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ತಿರಸ್ಕಾರ ಮಾನದಂಡವಾಗಿದ್ದರೆ, ಆರ್ಡರ್ನಲ್ಲಿ ಸೇರಿಸಲಾದ ಎಲ್ಲಾ ರಚನೆಗಳಿಗೂ ಪರೀಕ್ಷಾ ಅಗತ್ಯತೆಗಳು ಮತ್ತು ಸಹನೆಯನ್ನು ಖಚಿತಪಡಿಸಿ, ಸಿಂಗಲ್ ಜರ್ಸಿಗೆ ಮಾತ್ರವಲ್ಲ.
Runtang Text ಯುರೋಪ್, ಉತ್ತರ ಅಮೆರಿಕ ಮತ್ತು ಆಸ್ಟ್ರೇಲಿಯಾದಾದ್ಯಂತದ ಉಡುಪು ಬ್ರ್ಯಾಂಡ್ಗಳಿಗೆ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಉತ್ಪಾದಿಸುತ್ತದೆ. ನಿಮ್ಮ ಆಯಾಮ ಸ್ಥಿರತೆಯ ಅಗತ್ಯತೆಗಳನ್ನು ಹಂಚಿಕೊಳ್ಳಿ ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಮೊದಲಿನ ಪರೀಕ್ಷೆಗಾಗಿ ಮಾದರಿಗಳನ್ನು ವಿನಂತಿಸಿ — ನೀವು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ತೊಳೆಯುವ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಕುಗ್ಗುವಿಕೆ ಮತ್ತು ಸ್ಪೈರಾಲಿಟಿ ಡೇಟಾ ಸೇರಿದಂತೆ. ನಮ್ಮ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಶ್ರೇಣಿ ಅನ್ವೇಷಿಸಿ ಅಥವಾ ನಿಮ್ಮ ಸೋರ್ಸಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪ್ರಾರಂಭಿಸಲು ನಮ್ಮನ್ನು ಸಂಪರ್ಕಿಸಿ.
 ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ಹೆಣಿಗೆ ಯಂತ್ರದ ಗೇಜ್: ಅದು ಕೈ ಅನುಭವ, ಹೊಲಿಗೆ ಸಾಂದ್ರತೆ ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಗವನ್ನು ಹೇಗೆ ನಿರ್ಧರಿಸುತ್ತದೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್ ಮಾರ್ಗದರ್ಶಿ
ಆಕ್ಟಿವ್ವೇರ್ ನಿಟ್ಗಳಿಗೆ ಡೆನಿಯರ್ ನೈಲಾನ್: 30D / 40D / 70D ವಿಶೇಷಣ ಆಯ್ಕೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ವ್ಯಾಫಲ್ ನಿಟ್: ಸಾಂದರ್ಭಿಕ ಮತ್ತು ಸ್ಟೈಲಿಶ್ ಉಡುಪುಗಳಿಗೆ ವಿಶಿಷ್ಟವಾದ ನೇಯ್ಗೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ಜನಪ್ರಿಯ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳ ಪರಿಶೋಧನೆ
ಹೆಚ್ಚು ಓದಿ ಉದ್ಯಮ ಒಳನೋಟಗಳು
ಹೆವಿವೇಟ್ 300 GSM ಹತ್ತಿ ಬಟ್ಟೆಯ ಬಹುಮುಖತೆ ಮತ್ತು ಬಾಳಿಕೆ
ಹೆಚ್ಚು ಓದಿ