2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ

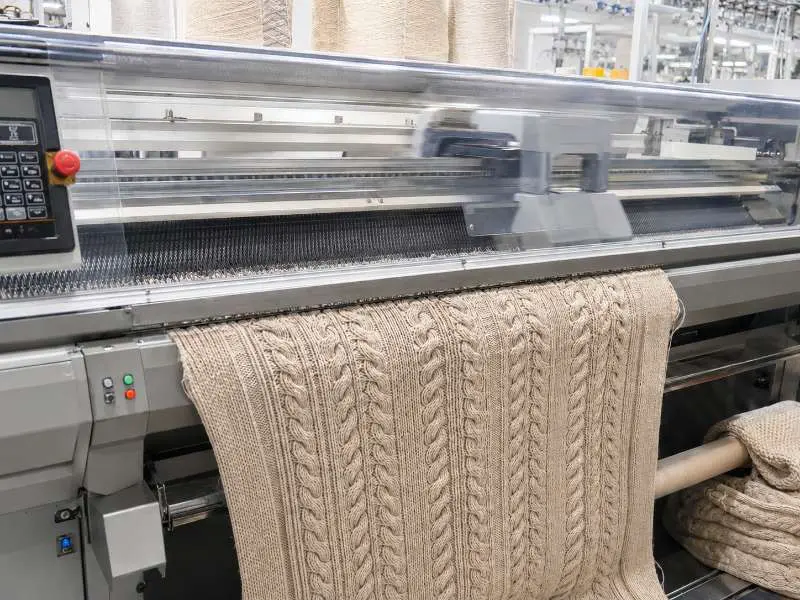
ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿಯಲ್ಲಿ ಬೃಹತ್ ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲೇ ಸಮಸ್ಯೆಗಳು ಎದುರಾಗುವುದು ಸಾಮಾನ್ಯ. ತಾಂತ್ರಿಕ ಮಾದರಿ ಹಂತದಲ್ಲಿ ಗೇಜ್, ರಿಪೀಟ್ ಅಗಲ ಮತ್ತು ಡ್ರಾ-ಇನ್ ಅನ್ನು ಪರಿಶೀಲಿಸದಿದ್ದರೆ, ವಿನ್ಯಾಸವು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ತೆರಳುವ ಮೊದಲು ಹೆಚ್ಚುವರಿ ಮಾದರಿ ಸುತ್ತುಗಳ ಅಗತ್ಯವಿರಬಹುದು. ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳಿಗೆ, ಮೊದಲ ಮಾದರಿ ವಿನಂತಿ ನೀಡುವ ಮೊದಲೇ ಈ ಅಂಶಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
ಫ್ಲಾಟ್ ನಿಟ್ ಯಂತ್ರದಲ್ಲಿ ಪ್ರತಿ ಇಂಚಿಗೆ ಸೂಜಿಗಳ ಮೂಲಕ ಅಳೆಯಲಾಗುವ ಗೇಜ್, ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಕೇಬಲ್ ವ್ಯಾಖ್ಯಾನ, ಫ್ಯಾಬ್ರಿಕ್ ತೂಕ ಮತ್ತು ಪ್ಯಾನೆಲ್ ಸ್ಥಿರತೆಯನ್ನು ರೂಪಿಸುವ ಮೊದಲ ಅಂಶಗಳಲ್ಲಿ ಒಂದಾಗಿದೆ. 5GG ರಿಂದ 7GG ನಂತಹ ಕಡಿಮೆ ಗೇಜ್ ಶ್ರೇಣಿಗಳು ಭಾರವಾದ ನೂಲುಗಳನ್ನು ಹೊಂದಿಕೊಳ್ಳಬಲ್ಲವು ಮತ್ತು ದಪ್ಪ ನಿಟ್ವೇರ್ಗಾಗಿ ಹೆಚ್ಚು ಸ್ಪಷ್ಟವಾದ ಕೇಬಲ್ ಉಬ್ಬನ್ನು ಉತ್ಪಾದಿಸಬಲ್ಲವು. 10GG ರಿಂದ 14GG ನಂತಹ ಹೆಚ್ಚಿನ ಗೇಜ್ ಶ್ರೇಣಿಗಳಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಸೂಕ್ಷ್ಮ ನೂಲುಗಳು ಬೇಕಾಗುತ್ತವೆ ಮತ್ತು ಹೆಚ್ಚು ಸಾಂದ್ರವಾದ ಕೇಬಲ್ ಪ್ಯಾನೆಲ್ಗಳನ್ನು ಸೃಷ್ಟಿಸುತ್ತವೆ. ಅಂತಿಮ ಫಲಿತಾಂಶವು ನೂಲಿನ ಸಂಖ್ಯೆ, ಹೊಲಿಗೆ ಸಾಂದ್ರತೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ, ಆದ್ದರಿಂದ ಗೇಜ್ ಅನ್ನು ಕೇವಲ ಉಲ್ಲೇಖ ಚಿತ್ರದಿಂದ ಆಯ್ಕೆ ಮಾಡುವ ಬದಲು ಅಭಿವೃದ್ಧಿ ಮಾದರಿ ತುಣುಕಿನೊಂದಿಗೆ ದೃಢೀಕರಿಸಬೇಕು.
ಗೇಜ್ ಮತ್ತು ಫ್ಯಾಬ್ರಿಕ್ ತೂಕದ ನಡುವಿನ ಸಂಬಂಧವು ರೇಖೀಯವಲ್ಲ ಮತ್ತು ಅದು ಸ್ಥಿರವೂ ಅಲ್ಲ: ರಚನೆ, ನೂಲಿನ ತಿರುಚುವಿಕೆ ಮತ್ತು ಹೊಲಿಗೆ ಸಾಂದ್ರತೆಯನ್ನು ಅವಲಂಬಿಸಿ GSM ಬದಲಾಗಬಹುದು, ಆದ್ದರಿಂದ ಯಾವುದೇ ತೂಕದ ಗುರಿಯನ್ನು ಕೇವಲ ಗೇಜ್ನಿಂದ ಪಡೆಯುವ ಬದಲು ಫ್ಯಾಬ್ರಿಕ್ ಮಾದರಿ ತುಣುಕಿನೊಂದಿಗೆ ದೃಢೀಕರಿಸಬೇಕು. ಆದರೂ, ದಿಕ್ಸೂಚಕ ಮಾರ್ಗದರ್ಶಿಯಾಗಿ, ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಕಡಿಮೆ ಗೇಜ್ ರಚನೆಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಹೊರ ಉಡುಪುಗಳು ಮತ್ತು ರಚನಾತ್ಮಕ ನಿಟ್ವೇರ್ಗೆ ಸೂಕ್ತವಾದ ಭಾರವಾದ ಫಿನಿಶ್ ತೂಕವನ್ನು ನೀಡುತ್ತವೆ, ಆದರೆ ಹೆಚ್ಚಿನ ಗೇಜ್ ರಚನೆಗಳು ಲೇಯರಿಂಗ್ ಉಡುಪುಗಳು ಮತ್ತು ಮಧ್ಯ-ಋತು ಸಂಗ್ರಹಗಳಿಗೆ ಹೆಚ್ಚು ಸೂಕ್ತವಾದ ಹಗುರ ತೂಕದ ಆಯ್ಕೆಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ.
ಅಭಿವೃದ್ಧಿ ಉದ್ದೇಶಗಳಿಗಾಗಿ, ಟೆಕ್ ಪ್ಯಾಕ್ ಸಲ್ಲಿಸುವ ಮೊದಲೇ ಗೇಜ್ ಆಯ್ಕೆಯನ್ನು ದೃಢೀಕರಿಸಬೇಕು. ಮೊದಲ ಮಾದರಿಯ ನಂತರ ಗೇಜ್ ಬದಲಾಯಿಸುವುದು ಎಂದರೆ ಯಂತ್ರ ಸೆಟಪ್ ಅನ್ನು ಮರುಹೊಂದಿಸುವುದು, ನೂಲಿನ ಬಳಕೆಯನ್ನು ಮರು ಅಂದಾಜು ಮಾಡುವುದು ಮತ್ತು ಬಹುತೇಕ ಸಂದರ್ಭಗಳಲ್ಲಿ ಮೊದಲಿನಿಂದ ಹೊಸ ಮಾದರಿಯನ್ನು ಉತ್ಪಾದಿಸುವುದು. ಈ ನಿರ್ಧಾರವು ಎಲ್ಲದಕ್ಕೂ ಮೊದಲಿನ ಹಂತದಲ್ಲಿದೆ.
ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ವಿನ್ಯಾಸವು ಪುನರಾವರ್ತಿತ ಪ್ಯಾನೆಲ್ ಘಟಕಗಳಿಂದ ನಿರ್ಮಿಸಲ್ಪಡುತ್ತದೆ. ಪ್ರತಿ ಕೇಬಲ್ ಪ್ಯಾನೆಲ್ ನಿಗದಿತ ಸಂಖ್ಯೆಯ ಸೂಜಿಗಳನ್ನು ಆಕ್ರಮಿಸುತ್ತದೆ — ಅದೇ ರಿಪೀಟ್ ಅಗಲ. ಫ್ಯಾಬ್ರಿಕ್ನಾದ್ಯಂತ ಇರುವ ಒಟ್ಟು ರಿಪೀಟ್ಗಳ ಸಂಖ್ಯೆಯು ಯಂತ್ರದ ಬಳಸಬಹುದಾದ ಸೂಜಿ ಎಣಿಕೆಗೆ ಸಮನಾಗಿ ಹೊಂದಿಕೊಳ್ಳಬೇಕು, ಇಲ್ಲದಿದ್ದರೆ ವಿನ್ಯಾಸವನ್ನು ಸಮ್ಮಿತೀಯವಾಗಿ ಉತ್ಪಾದಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ. ರಿಪೀಟ್ ಸ್ವಚ್ಛವಾಗಿ ವಿಭಜನೆಯಾಗದಿದ್ದರೆ, ಪ್ಯಾನೆಲ್ ಹೊಲಿಗೆ ಎಣಿಕೆಯನ್ನು ಸರಿಹೊಂದಿಸುವುದು, ರಿಪೀಟ್ಗಳ ಸಂಖ್ಯೆಯನ್ನು ಬದಲಾಯಿಸುವುದು ಅಥವಾ ಗುರಿ ಫ್ಯಾಬ್ರಿಕ್ ಅಗಲವನ್ನು ಬದಲಾಯಿಸುವುದು — ಇವೇ ಆಯ್ಕೆಗಳು. ಮಾದರಿ ತಯಾರಿಕೆ ಪ್ರಾರಂಭವಾದ ಮೇಲೆ ಈ ಯಾವ ಹೊಂದಾಣಿಕೆಯೂ ಸುಲಭವಲ್ಲ.
ರಿಪೀಟ್ ಹೊಂದಾಣಿಕೆಯಾಗದಿರುವುದು ಕೇಬಲ್ ಮಾದರಿಗಳಿಗೆ ಪರಿಷ್ಕರಣೆ ಅಗತ್ಯವಾಗುವುದಕ್ಕೆ ಸಾಮಾನ್ಯ ಕಾರಣವಾಗಿದೆ. ಒಂದು ವಿನ್ಯಾಸವು ಸ್ಕೆಚ್ ಅಥವಾ CAD ಫೈಲ್ನಲ್ಲಿ ಸಮತೋಲಿತವಾಗಿ ಕಾಣಬಹುದು, ಆದರೆ ರಿಪೀಟ್ ಅಗಲವು ಯಂತ್ರ ಸೆಟಪ್ಗೆ ಹೊಂದಿಕೆಯಾಗದಿದ್ದರೆ ಉದ್ದೇಶಿತ ಅಗಲದಲ್ಲಿ ಸರಿಯಾಗಿ ಟೈಲ್ ಆಗದೇ ಇರಬಹುದು. ಲಂಬ ರಿಪೀಟ್ ಕೂಡ ಮುಖ್ಯ: ಒಂದು ಕೇಬಲ್ ದಾಟುವಿಕೆ ಚಕ್ರವನ್ನು ಪೂರ್ಣಗೊಳಿಸಲು ಹೆಚ್ಚು ಕೋರ್ಸ್ ಸಾಲುಗಳು ಬೇಕಾದರೆ, ಸಂಪೂರ್ಣ ರಚನೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವ ಮೊದಲು ಉದ್ದವಾದ ಮಾದರಿ ಉದ್ದ ಬೇಕಾಗುತ್ತದೆ. ಸಂಕೀರ್ಣ ಕೇಬಲ್ ವಿನ್ಯಾಸಗಳಿಗೆ, ಜಾಕ್ವಾರ್ಡ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿಯಲ್ಲಿ ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಮೊದಲು ರಿಪೀಟ್ ನಿಯೋಜನೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕಾದಂತೆಯೇ, ಉತ್ಪಾದನಾ ತಂಡವು ಮಾದರಿ ತಯಾರಿಕೆಗೆ ಮೊದಲು ಸಮತಲ ಮತ್ತು ಲಂಬ ಎರಡೂ ರಿಪೀಟ್ಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
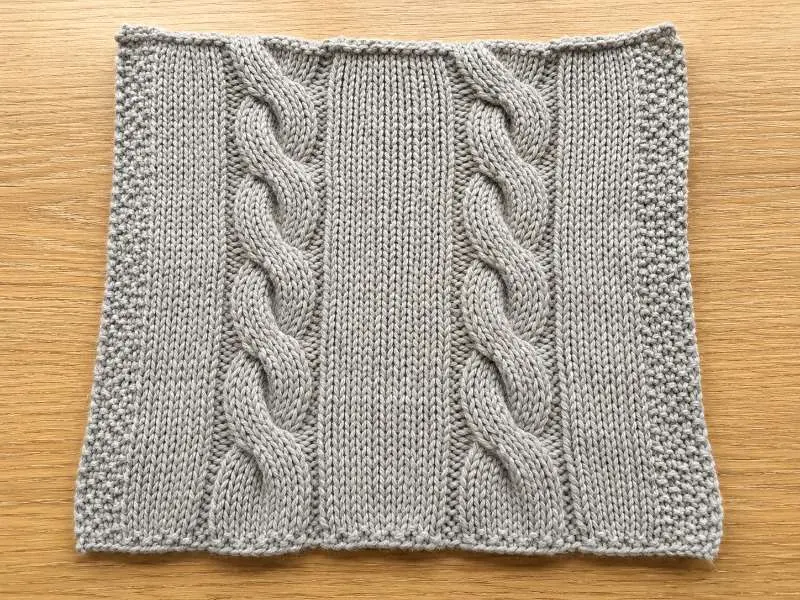
ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ ಬೃಹತ್ ಕಟಿಂಗ್ ಮತ್ತು ಇಳುವರಿ ಯೋಜನೆಯನ್ನು ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುವ ರಚನಾತ್ಮಕ ಲಕ್ಷಣವಿದೆ: ಅದು ಒಳಗೆ ಎಳೆದುಕೊಳ್ಳುತ್ತದೆ. ಕೇಬಲ್ ದಾಟುವಿಕೆಯ ಹೊಲಿಗೆಯು ಪಕ್ಕದ ಲೂಪ್ಗಳನ್ನು ಪಾರ್ಶ್ವವಾಗಿ ಒಳಮುಖವಾಗಿ ಎಳೆಯುತ್ತದೆ, ಇದರಿಂದ ಅದೇ ಯಂತ್ರದಲ್ಲಿ ಅದೇ ಗೇಜ್ನಲ್ಲಿ ಉತ್ಪಾದಿಸಿದ ಸಾಮಾನ್ಯ ನಿಟ್ ರಚನೆಗೆ ಹೋಲಿಸಿದರೆ ಫ್ಯಾಬ್ರಿಕ್ನ ವಿಶ್ರಾಂತ ಅಗಲ ಕಡಿಮೆಯಾಗುತ್ತದೆ. ಪ್ರತಿ ಘಟಕ ಅಗಲಕ್ಕೆ ಹೆಚ್ಚು ಕೇಬಲ್ಗಳಿದ್ದರೆ ಮತ್ತು ದಾಟುವಿಕೆಯ ಮಧ್ಯಂತರ ಹೆಚ್ಚು ಆಗಿದ್ದರೆ, ಡ್ರಾ-ಇನ್ ಪರಿಣಾಮವು ಹೆಚ್ಚು ಸ್ಪಷ್ಟವಾಗುತ್ತದೆ.
ಇದರ ಅರ್ಥ, ಪೂರ್ಣಗೊಂಡ ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಪ್ಯಾನೆಲ್ನಲ್ಲಿ ಅಳೆಯಲಾದ ಅಗಲವು, ಅದೇ ಯಂತ್ರದಲ್ಲಿ ತಯಾರಿಸಿದ ಸಮಾನ ಸಾಧಾರಣ ಜರ್ಸಿ ಪ್ಯಾನೆಲ್ನ ಅಗಲಕ್ಕಿಂತ ಕಿರಿದಾಗಿರುತ್ತದೆ. ಟೆಕ್ ಪ್ಯಾಕ್ನ ಅಗಲದ ವಿವರಣೆಯನ್ನು ಬರೆಯುವಾಗ ಡ್ರಾ-ಇನ್ ಅನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಳ್ಳದ ಅಭಿವೃದ್ಧಿ ತಂಡಗಳಿಗೆ, ಯಂತ್ರವನ್ನು ಸರಿಯಾಗಿಯೇ ಸೆಟ್ ಮಾಡಿದ್ದರೂ, ಮೊದಲ ಮಾದರಿಯು ತುಂಬಾ ಕಿರಿದಾಗಿ ಕಾಣಿಸುತ್ತದೆ.
ಡ್ರಾ-ಇನ್ಗೆ ಪರಿಹಾರ ನೀಡಲು ಯಂತ್ರದ ಸೆಟಪ್ನಲ್ಲಿ ಹೆಚ್ಚುವರಿ ಅಗಲದ ಅನುಮತಿಯನ್ನು ಸೇರಿಸಬೇಕಾಗುತ್ತದೆ; ಅದರ ನಿಖರ ಪ್ರಮಾಣವು ಕೇಬಲ್ ಸಾಂದ್ರತೆ, ಕ್ರಾಸಿಂಗ್ ಆವೃತ್ತಿ ಮತ್ತು ನೂಲಿನ ಸ್ಥಿತಿಸ್ಥಾಪಕತೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಈ ಅಂಕಿಅಂಶವು ರಚನೆಯಿಂದ ರಚನೆಗೆ ಬದಲಾಗುತ್ತದೆ ಮತ್ತು ಪ್ರತಿ ವಿನ್ಯಾಸಕ್ಕೂ ಉತ್ಪಾದನಾ ತಂಡದೊಂದಿಗೆ ದೃಢೀಕರಿಸಬೇಕು — ಇದು ವಿವಿಧ ಕೇಬಲ್ ಮಾದರಿಗಳಿಗೆ ಅನ್ವಯಿಸಬಹುದಾದ ಸಾರ್ವತ್ರಿಕ ಸ್ಥಿರಾಂಕವಲ್ಲ. ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ಮಟ್ಟದಲ್ಲಿ, ಡ್ರಾ-ಇನ್ ಪ್ರತಿ ರೋಲ್ನ ಫ್ಯಾಬ್ರಿಕ್ ಇಳುವರಿಯನ್ನೂ ಪ್ರಭಾವಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಬೃಹತ್ ಫ್ಯಾಬ್ರಿಕ್ ಪ್ರಮಾಣವನ್ನು ಆರ್ಡರ್ ಮಾಡುವ ಮೊದಲು ಕಚ್ಚಾ ವಸ್ತು ಲೆಕ್ಕಾಚಾರಗಳಲ್ಲಿ ಇದನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಳ್ಳಬೇಕು.
ಗೇಜ್ ಮತ್ತು ರಿಪೀಟ್ ಜೊತೆಗೆ, ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ವಿನ್ಯಾಸವನ್ನು ಬೃಹತ್ ಉತ್ಪಾದನೆಯಾದ್ಯಂತ ಸ್ಥಿರವಾಗಿ ಪುನರುತ್ಪಾದಿಸಬಹುದೇ ಎಂಬುದನ್ನು ಹಲವು ಉತ್ಪಾದನಾ-ಕಡೆಯ ನಿರ್ಬಂಧಗಳು ನಿರ್ಧರಿಸುತ್ತವೆ. ಇವನ್ನು ತಾಂತ್ರಿಕ ಮಾದರಿ ಹಂತದಲ್ಲೇ ದೃಢೀಕರಿಸಬೇಕು — ಬೃಹತ್ ಅನುಮೋದನೆಯ ನಂತರವಲ್ಲ. ಸಂಪೂರ್ಣ ವಿವರಣಾ ಪಟ್ಟಿಯಾದ್ಯಂತ ಗೇಜ್ ಮತ್ತು ಹೊಲಿಗೆ ಸಾಂದ್ರತೆ ಹೇಗೆ ಪರಸ್ಪರ ಕ್ರಿಯಿಸುತ್ತವೆ ಎಂಬ ಉಲ್ಲೇಖಕ್ಕಾಗಿ, ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಗೇಜ್ ಮತ್ತು ಹೊಲಿಗೆ ಸಾಂದ್ರತೆಯನ್ನು ಅನುಗುಣವಾದ ಫ್ಯಾಬ್ರಿಕ್ ಮಾರ್ಗದರ್ಶಿಯಲ್ಲಿ ವಿವರವಾಗಿ ಚರ್ಚಿಸಲಾಗಿದೆ.
ಕಟ್-ಅಂಡ್-ಸ್ಯೂ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಪ್ಯಾನೆಲ್ ಜೋಡಣೆಗೆ, ಸೀಮ್ ಬಿಂದುಗಳಲ್ಲಿನ ಕೇಬಲ್ ಪ್ಯಾನೆಲ್ಗಳನ್ನು ಜೋಡಣೆಯಾದ್ಯಂತ ಕೇಬಲ್ ರಿಪೀಟ್ ದೃಷ್ಟಿಗೆ ನಿರಂತರವಾಗಿ ಕಾಣುವಂತೆ ಇರಿಸಬೇಕು. ಇದು ಸಾಧಾರಣ ಜರ್ಸಿ ಅಥವಾ ಇಂಟರ್ಲಾಕ್ಗೆ ಇಲ್ಲದ ಜೋಡಣಾ ಸಹನೆಯ ಅಗತ್ಯವನ್ನು ಕತ್ತರಿಸುವಿಕೆಗೆ ವಿಧಿಸುತ್ತದೆ. ಟೆಕ್ ಪ್ಯಾಕ್ ಸೀಮ್ಗಳಲ್ಲಿ ಕೇಬಲ್ ಜೋಡಣೆಯನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸದಿದ್ದರೆ, ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಅನುಮೋದನೆಯ ಸಮಯದಲ್ಲಿ ಉಡುಪು-ಮಟ್ಟದ QC ಜೋಡಣಾ ದೋಷವನ್ನು ಲೋಪವೆಂದು ಗುರುತಿಸುವ ಸಾಧ್ಯತೆಯಿದೆ. ಸ್ಯೂ-ಬೈ ಮಾದರಿಯನ್ನು ಕತ್ತರಿಸುವ ಮೊದಲು ಜೋಡಣಾ ವಿವರಣೆಯನ್ನು ಬರೆದಿರಬೇಕು.
ನೂಲಿನ ತಿರುಚು ದಿಕ್ಕು ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನ ದೃಶ್ಯ ಸಮತೋಲನವನ್ನು ಇನ್ನೂ ಪ್ರಭಾವಿಸಬಹುದು, ವಿಶೇಷವಾಗಿ ಫಿನಿಶಿಂಗ್ ನಂತರ ಕೇಬಲ್ ಉಬ್ಬು, ಮೇಲ್ಮೈ ಓರೆ ಮತ್ತು ಮರುಸ್ಥಿತಿಗತಿ ಕಾಣುವ ರಚನೆಗಳಲ್ಲಿ. ಆದರೆ ಕೇಬಲ್ ಕ್ರಾಸಿಂಗ್ ದಿಕ್ಕನ್ನು ಅನುಮೋದಿತ ಮಾದರಿ ಮತ್ತು ಯಂತ್ರ ಸೆಟಪ್ ಮೂಲಕವೇ ನಿಯಂತ್ರಿಸಬೇಕು. ಮರುಆರ್ಡರ್ ಸ್ಥಿರತೆಗಾಗಿ, ಅನುಮೋದಿತ ನೂಲು ವಿವರಣೆ, ಕೇಬಲ್ ದಿಕ್ಕು, ಗೇಜ್, ರಿಪೀಟ್ ಅಗಲ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಮಾರ್ಗ — ಎಲ್ಲವನ್ನೂ ಉತ್ಪಾದನಾ ದಾಖಲೆಯಲ್ಲಿ ದಾಖಲಿಸಬೇಕು.
ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿನ ಕುಗ್ಗುವಿಕೆಯ ವರ್ತನೆಯೂ ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ ಮತ್ತು ನಾರಿನ ಅಂಶದಿಂದ ಮಾತ್ರ ಊಹಿಸಬಾರದು. ಫಿನಿಶಿಂಗ್ ನಂತರ ಕೇಬಲ್ ರಚನೆಗಳು ಸಾಧಾರಣ ರಚನೆಗಳಿಗಿಂತ ಬೇರೆ ರೀತಿಯಲ್ಲಿ ಸಡಿಲಗೊಳ್ಳುತ್ತವೆ, ಮತ್ತು ಸಡಿಲಗೊಳ್ಳುವಿಕೆಯ ಪ್ರಮಾಣವು ಅಂತಿಮ ಪ್ಯಾನೆಲ್ ಆಯಾಮಗಳನ್ನು ಪ್ರಭಾವಿಸುತ್ತದೆ. ತಾಂತ್ರಿಕ ಮಾದರಿಯ ಮೇಲಿನ ತೊಳೆದ-ನಂತರದ ಕುಗ್ಗುವಿಕೆ ಪರೀಕ್ಷೆಯೇ ಬೃಹತ್ ಸಹನೆಗಳಿಗೆ ಸೂಕ್ತ ಮಾನದಂಡ — ಸಾಮಾನ್ಯ ನಾರು-ಮಟ್ಟದ ಕುಗ್ಗುವಿಕೆ ಅಂದಾಜಲ್ಲ.
Runtang Textile ನಲ್ಲಿ, ಗೇಜ್ ಆಯ್ಕೆಯಿಂದ ರಿಪೀಟ್ ದೃಢೀಕರಣ ಮತ್ತು ಅನುಮೋದಿತ ಬೃಹತ್ ಮಾದರಿ ತೆಗೆದುಕೊಳ್ಳುವಿಕೆಯವರೆಗೆ ಕೇಬಲ್ ನಿಟ್ ಅಭಿವೃದ್ಧಿಯನ್ನು ಪರಿಶೀಲಿಸಬಹುದು. ಫೋಶಾನ್ನಲ್ಲಿರುವ ನಮ್ಮ ತಂಡ ಉಡುಗೆ ಬ್ರಾಂಡ್ಗಳಿಗೆ ಕಸ್ಟಮ್ ನಿಟ್ ಅಭಿವೃದ್ಧಿಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ; ಕಸ್ಟಮ್ ಘನ ಬಣ್ಣದ MOQ ಪ್ರತಿ ಬಣ್ಣಕ್ಕೆ 200 kg ನಿಂದ ಮತ್ತು ಕಸ್ಟಮ್ ಅಭಿವೃದ್ಧಿ ಆರ್ಡರ್ಗಳು 1,000 kg ನಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತವೆ. ಇದು ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಋತುಮಾನದ ಬೃಹತ್ ಆರ್ಡರ್ಗಳನ್ನು ನೀಡುವ ಮೊದಲು ನಿಯಂತ್ರಿತ ಮಾದರಿ ದಾಖಲೆಗಳನ್ನು ಬಯಸುವ ಬ್ರಾಂಡ್ಗಳಿಗೆ ಸೂಕ್ತವಾಗಿಸುತ್ತದೆ.
ಗೇಜ್ ಆಯ್ಕೆಯು ಅಗತ್ಯವಿರುವ ತೂಕ ಮತ್ತು ಕೇಬಲ್ ಸ್ಪಷ್ಟತೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಕಡಿಮೆ ಗೇಜ್ ಶ್ರೇಣಿಗಳನ್ನು (ಸುಮಾರು 5GG ರಿಂದ 7GG) ಸ್ಪಷ್ಟ ರಚನೆಯುಳ್ಳ ಭಾರೀ ತೂಕದ ಕೇಬಲ್ ರಚನೆಗಳಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ, ಆದರೆ ಮಧ್ಯಮ ಶ್ರೇಣಿಯ ಗೇಜ್ಗಳು (ಸುಮಾರು 10GG ರಿಂದ 12GG) ಹಗುರ ತೂಕದ ಅಥವಾ ಸೂಕ್ಷ್ಮ ಕೇಬಲ್ ಪ್ಯಾನೆಲ್ಗಳಿಗೆ ಹೆಚ್ಚು ಸೂಕ್ತ. ನಿರ್ದಿಷ್ಟ ವಿನ್ಯಾಸಕ್ಕೆ ಸರಿಯಾದ ಗೇಜ್ ಅನ್ನು ಅಭಿವೃದ್ಧಿ ಮಾದರಿ ತುಣುಕಿನೊಂದಿಗೆ ಹೋಲಿಸಿ ದೃಢೀಕರಿಸಬೇಕು — ಉಲ್ಲೇಖ ಚಿತ್ರದಿಂದ ಮಾತ್ರ ಗೇಜ್ ಅನ್ನು ನಂಬಲರ್ಹವಾಗಿ ಊಹಿಸಲಾಗದು. ನಿಮ್ಮ ಬಳಿ ಉಲ್ಲೇಖ ಫ್ಯಾಬ್ರಿಕ್ ಅಥವಾ ತೂಕದ ಗುರಿ ಇದ್ದರೆ, ಟೆಕ್ ಪ್ಯಾಕ್ ಅಂತಿಮಗೊಳ್ಳುವ ಮೊದಲು ಅದನ್ನು ಅಭಿವೃದ್ಧಿ ತಂಡದೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳಿ.
ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಮೊದಲು, ಅನುಮೋದಿತ ದಾಖಲೆಯಲ್ಲಿ ಗೇಜ್, ನೂಲಿನ ವಿವರಣೆ, ಪುನರಾವರ್ತನೆಯ ಅಗಲ, ಕೇಬಲ್ ದಿಕ್ಕು, ಸಿದ್ಧ ಅಗಲ, ಕುಗ್ಗುವಿಕೆಯ ಫಲಿತಾಂಶ ಮತ್ತು ಬಣ್ಣ ಅನುಮೋದನೆಯ ಸ್ಥಿತಿ ಸೇರಿರಬೇಕು. ಪ್ರಮಾಣೀಕೃತ ಅಥವಾ ಮರುಬಳಕೆಯ ನೂಲು ಕೇಳಿದರೆ, ಮಾದರಿ ತಯಾರಿಕೆಯ ಸಮಯದಲ್ಲಿ ವಸ್ತು ಕ್ಲೇಮ್ ದಾಖಲೆಗಳನ್ನೂ ದೃಢೀಕರಿಸಬೇಕು. ಜವಾಬ್ದಾರಿಯುತ ಸೋರ್ಸಿಂಗ್ ಕಾರ್ಯಕ್ರಮಗಳಲ್ಲಿ ಚೈನ್-ಆಫ್-ಕಸ್ಟಡಿ ಮತ್ತು ವಸ್ತು ಕ್ಲೇಮ್ ಅಗತ್ಯತೆಗಳಿಗಾಗಿ Textile Exchange ಮಾನದಂಡಗಳನ್ನು ಉಲ್ಲೇಖಿಸಬಹುದು.
ಕೇಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿ ಬ್ರೀಫ್ನಲ್ಲಿ ಕೆಲಸ ಮಾಡುತ್ತಿದ್ದೀರಾ? ನಿಮ್ಮ ಗೇಜ್ ಗುರಿ, ಪುನರಾವರ್ತನೆಯ ಉಲ್ಲೇಖ ಮತ್ತು ಅಗಲದ ವಿವರಣೆಯನ್ನು ನಮ್ಮ ಅಭಿವೃದ್ಧಿ ತಂಡದೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳಿ. ಮಾದರಿ ತಯಾರಿಕೆಗೆ ಮೊದಲು ನಾವು ಟೆಕ್ ಪ್ಯಾಕ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಿ, ಪುನರಾವರ್ತನೆಯ ತರ್ಕ ಮತ್ತು ಡ್ರಾ-ಇನ್ ಸಮಸ್ಯೆಗಳನ್ನು ಒಂದು ಮಾದರಿ ಸುತ್ತಿನ ವೆಚ್ಚವಾಗುವ ಮೊದಲೇ ಗುರುತಿಸುತ್ತೇವೆ. ಪ್ರಾರಂಭಿಸಲು ಮಾದರಿ ವಿನಂತಿಸಿ ಅಥವಾ ಕೊಟೇಶನ್ ಪಡೆಯಿರಿ.
 ಫ್ಯಾಬ್ರಿಕ್
ಫ್ಯಾಷನ್ನ ಆಚೆಗೆ: ಟ್ರೈಕಾಟ್ ಫ್ಯಾಬ್ರಿಕ್ನ ಬಹುಕಾರ್ಯಕ ಅದ್ಭುತ
ಹೆಚ್ಚು ಓದಿ ಉದ್ಯಮ ಒಳನೋಟಗಳು
ಹತ್ತಿ ವಸ್ತುಗಳೊಂದಿಗೆ ಜರ್ಸಿ ನಿಟ್ ತಂತ್ರಜ್ಞಾನ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ಪೀಕ್ ಫ್ಯಾಬ್ರಿಕ್: ಆ ಕ್ಲಾಸಿಕ್ ಪೋಲೋ ಶರ್ಟ್ ನೋಟವನ್ನು ಪಡೆಯಿರಿ
ಹೆಚ್ಚು ಓದಿ ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ಹತ್ತಿ ತೊಳೆಯುವ ನೀರಿನಲ್ಲಿ ಬಣ್ಣ: ಬಣ್ಣ ಬಿಡುಗಡೆ, ಬಣ್ಣದ ನೂಲು ಮತ್ತು ಮಸುಕಾಗುವಿಕೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ಪಾಯಿಂಟೆಲ್ ಫ್ಯಾಬ್ರಿಕ್: ಟೆಕ್ಸ್ಚರ್ ಸ್ಪರ್ಶದೊಂದಿಗೆ ಹಗುರ ಮತ್ತು ಗಾಳಿಯಾಡುವ ವಿನ್ಯಾಸಗಳನ್ನು ರಚಿಸುವುದು
ಹೆಚ್ಚು ಓದಿ