Produsen Kain Rajut Sejak 2009 · Tiongkok
Produsen Kain Rajut Sejak 2009 · Tiongkok

Satu batch kaos single jersey lolos tahap sampel — lalu kembali dari ruang potong dengan jahitan samping yang konsisten bergeser dari titik tengah, dan ukuran setelah pencucian di luar toleransi. Kedua kegagalan itu berakar pada celah yang sama: spirality dan penyusutan tidak dikonfirmasi sebagai pasangan pada tahap sampel. Keduanya diuji dengan cara berbeda, memengaruhi kualitas garmen secara berbeda, dan memerlukan entri terpisah pada lembar spesifikasi Anda.
Penyusutan dan spirality sering dibahas sebagai satu kelompok, tetapi keduanya menggambarkan dua masalah dimensi yang berbeda pada kain rajut.
Penyusutan mengacu pada berkurangnya panjang atau lebar kain setelah pencucian — perubahan terukur yang langsung memengaruhi ukuran pola dan dimensi garmen jadi. Spirality, yang juga disebut skew atau torque, menggambarkan distorsi rotasi di mana wale kain rajut menyimpang dari arah vertikal. Pada garmen jadi, hal ini tampak sebagai jahitan samping yang terpuntir, plaket yang bergeser dari titik tengah, atau panel depan yang bergeser ke samping setelah siklus pencucian pertama.
Kedua masalah ini memiliki akar penyebab berbeda, profil risiko berbeda menurut konstruksi kain, dan memerlukan metode uji yang berbeda. Namun banyak tim pengadaan kain hanya meminta data penyusutan pada tahap sampel, dan baru mengetahui spirality saat terjadi penolakan produksi massal atau keluhan pelanggan, bukan sebagai item daftar periksa pra-produksi.
Untuk kain rajut pakan, rentang acuan yang banyak dikutip untuk perubahan dimensi (penyusutan) adalah hingga ±7% untuk single jersey dan konstruksi terbuka terkait, dengan toleransi yang lebih ketat — sering sekitar ±2% — untuk struktur interlock dan kain rib. Angka-angka ini sebaiknya dianggap sebagai tolok ukur awal saja; standar merek Anda atau manual QA pembeli yang berlaku lebih utama, dan toleransi harus ditetapkan dalam tech pack sebelum pengambilan sampel dimulai. Untuk spirality, deviasi hingga 5% merupakan titik awal yang umum dikutip untuk konstruksi single jersey, tetapi ini bervariasi menurut spesifikasi merek dan penggunaan akhir. Toleransi apa pun yang ingin Anda terapkan harus disepakati secara tertulis sebelum kain massal disetujui.
Jenis konstruksi adalah prediktor paling andal untuk menentukan masalah dimensi mana yang lebih mungkin muncul — dan seberapa parah dampaknya.
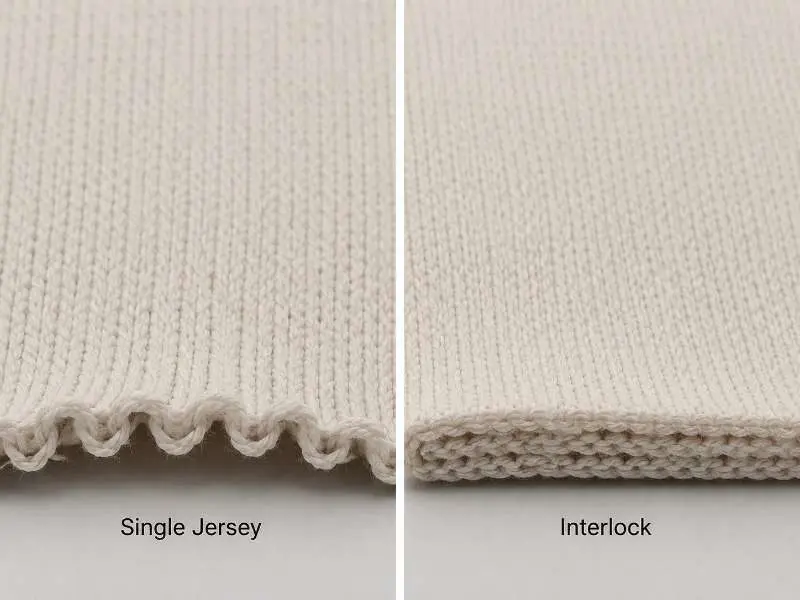
Kain single jersey, yang diproduksi pada mesin rajut pakan sirkular, adalah konstruksi yang paling rentan terhadap spirality. Geometri jeratan pada kain rajut pakan satu lapis menciptakan tegangan torsional yang melekat selama produksi. Ketika tegangan tersebut dilepaskan selama proses penyelesaian atau pencucian oleh konsumen, kain cenderung berputar, menarik wale menjauh dari kesejajaran tegak lurus dengan course. Ini adalah karakteristik konstruksi yang sudah terdokumentasi dengan baik, bukan cacat acak — tetapi harus diukur dan dikendalikan sebelum persetujuan produksi massal, bukan diasumsikan masih dalam toleransi.
Konstruksi interlock dan kain rib umumnya lebih stabil secara dimensional pada arah wale. Geometri jeratan yang saling terkait atau ganda mendistribusikan tegangan secara lebih merata, sehingga secara signifikan mengurangi tarikan rotasional yang memicu spirality. Penyusutan tetap menjadi variabel uji yang relevan untuk keduanya — terutama untuk katun dan campuran selulosa — tetapi profil risiko spirality-nya lebih rendah dibandingkan single jersey.
Perbedaan struktural ini penting untuk menentukan bagaimana sumber daya pengujian dialokasikan sepanjang musim pengembangan multi-kain. Menjalankan protokol spirality lengkap, termasuk metode uji washed-bag, paling krusial untuk pesanan single jersey. Untuk konstruksi interlock dan kain rib, prioritas pengujian dapat bergeser ke laju penyusutan, stabilitas lebar, dan pemulihan — meskipun spirality tidak boleh dikecualikan sepenuhnya jika merek memiliki ambang penolakan yang terdokumentasi.
Memahami pengujian mana yang perlu diminta — dan cara membaca hasilnya — adalah cara tim pengadaan kain menutup celah spesifikasi yang paling umum sebelum produksi massal dimulai.
Untuk penyusutan, dua standar yang paling banyak dirujuk adalah AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) dan ISO 6330. Keduanya menetapkan suhu pencucian, metode pengeringan, dan jumlah siklus. Saat meminta laporan pengujian, pastikan kondisi pencucian sesuai dengan label perawatan yang Anda rencanakan. Laporan yang dijalankan pada 30°C selama tiga siklus mungkin tidak mencerminkan performa untuk garmen yang akan dicuci konsumen pada 40°C atau 60°C berulang kali. Jumlah siklus yang diuji juga harus selaras dengan perkiraan masa pakai produk — ini lebih penting untuk pakaian anak, pakaian kerja, atau pakaian performa dibandingkan item fashion satu musim.
Untuk spirality, standar utama yang dirujuk adalah AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Standar ini mengukur perubahan kemiringan pada kain tenun dan kain rajut setelah pencucian rumah tangga, sehingga tim pengadaan kain harus memastikan apakah laporan mengikuti kondisi siklus standar atau protokol pencucian khusus merek tambahan.
Saat meninjau laporan pengujian dimensi apa pun, mintalah suhu pencucian, metode pengeringan, dan jumlah siklus yang spesifik digunakan, bukan hanya hasil persentasenya. Jika pembeli Anda mensyaratkan pencucian tambahan di luar metode standar, cantumkan itu sebagai kondisi persetujuan khusus merek, bukan menganggapnya bagian dari laporan AATCC TM179 bawaan. Persetujuan produksi massal berdasarkan kondisi pengujian yang tidak jelas atau tidak sesuai adalah sumber umum sengketa kualitas setelah pengiriman.
Selain mengonfirmasi pemilihan GSM kain rajut sebelum pembuatan sampel, mengunci data stabilitas dimensional — mencakup penyusutan dan spirality — ke dalam proses persetujuan pra-produksi adalah salah satu cara paling andal untuk mencegah kegagalan produksi massal di tahap berikutnya.
Penyempurnaan pada tahap produksi menentukan apakah hasil pengujian dimensi pada tahap sampel dapat direplikasi secara konsisten hingga pengiriman produksi massal. Memahami pendekatan umum yang digunakan membantu tim pengadaan kain mengajukan pertanyaan kapabilitas yang tepat saat meninjau proses sebuah pabrik.
Untuk penyusutan, penyempurnaan kompaksi adalah salah satu pendekatan yang digunakan pada konstruksi rajut pakan tertentu. Proses ini secara mekanis merelaksasi kain dalam kondisi terkendali sebelum pengiriman, melepaskan energi dimensi terlebih dahulu yang jika tidak akan muncul setelah pencucian pertama. Tingkat pengurangan penyusutan yang dicapai dapat bervariasi tergantung konstruksi kain, komposisi serat, dan parameter penyempurnaan spesifik yang diterapkan — penyusutan sisa setelah siklus pencucian berulang adalah hal yang wajar bahkan pada kain yang dikompaksi, dan hasilnya tidak boleh diasumsikan tanpa data pengujian.
Untuk spirality, pemrosesan open-width dan pengelolaan tegangan yang terkendali selama pencucian dan penyempurnaan dapat membantu mengurangi tegangan rotasional pada kain. Keseimbangan puntiran benang juga dapat menjadi variabel yang berkontribusi pada konstruksi single jersey — meskipun sejauh mana faktor-faktor ini dapat dikendalikan bergantung pada konstruksi spesifik dan kapabilitas proses pabrik. Tidak semua konstruksi merespons pendekatan penyempurnaan yang sama dengan cara yang sama, dan tidak ada satu langkah proses pun yang sepenuhnya menghilangkan risiko spirality untuk semua kain single jersey.
Implikasi bagi pengadaan kain bersifat praktis: untuk pesanan di mana toleransi spirality menjadi kriteria kualitas yang ditetapkan, konfirmasikan dengan pabrik langkah penyempurnaan apa saja yang termasuk dalam spesifikasi produksi, dan minta data uji cuci pra-produksi sebelum menyetujui produksi massal. Kain yang lolos pemeriksaan dimensi di mesin rajut setelah penyempurnaan tetapi belum dicuci sesuai jumlah siklus yang disepakati mungkin tidak akan bertahan dalam toleransi yang Anda tetapkan setelah pengiriman.
Untuk kedua variabel tersebut, perlindungan paling andal adalah konsistensi antara kondisi pengujian sampel dan kondisi persetujuan produksi massal — metode uji yang sama, jumlah siklus yang sama, suhu pencucian yang sama. Ketidaksesuaian antara protokol uji sampel dan massal menyumbang porsi signifikan dari sengketa penolakan dimensional.
Tidak ada standar universal — toleransi bergantung pada konstruksi, komposisi serat, dan penggunaan akhir. Banyak pembeli mengacu pada ±5% untuk single jersey sebagai titik awal, dengan batas lebih ketat untuk interlock atau kain rib. Pendekatan paling andal adalah menetapkan toleransi Anda dalam tech pack sebelum sampling, menjalankan uji cuci dalam kondisi yang sama dengan yang ditetapkan untuk persetujuan massal, dan memastikan laporan uji produksi produsen menggunakan parameter yang sesuai. Toleransi yang ditetapkan setelah sampling selesai sulit diberlakukan secara surut.
Spirality paling erat kaitannya dengan single jersey, di mana geometri loop satu lapis menciptakan tegangan torsional yang dapat menyebabkan rotasi setelah pencucian. Konstruksi kain interlock dan kain rib umumnya lebih stabil dalam hal ini karena struktur loop-nya yang ganda atau saling terkait. Namun, konstruksi rajut pakan apa pun dapat menunjukkan tingkat kemiringan tertentu pada kondisi serat dan penyelesaian tertentu. Jika spirality merupakan kriteria penolakan yang ditetapkan dalam standar QA Anda, konfirmasikan persyaratan pengujian dan toleransi untuk semua konstruksi yang termasuk dalam pesanan, bukan hanya single jersey.
Runtang Textile memproduksi kain rajut untuk merek pakaian di seluruh Eropa, Amerika Utara, dan Australia. Sampaikan persyaratan stabilitas dimensional Anda dan minta sampel untuk pengujian pra-produksi massal — termasuk data penyusutan dan spirality pada kondisi cuci yang Anda tentukan. Jelajahi rangkaian kain rajut kami atau hubungi kami untuk memulai proses pengadaan Anda.
 Panduan Pengadaan
Kain Terbaik untuk Hoodie: Perbandingan French Terry, Fleece, Waffle, dan Rib Sebelum Sampling
BACA SELENGKAPNYA Panduan Teknis
Pengujian Ketahanan Luntur Warna untuk Kain Rajut: Apa yang Diperiksa Pembeli Merek Sebelum Persetujuan Produksi Massal
BACA SELENGKAPNYA Kain
Aplikasi Kain Rajut: Lebih dari Sekadar Pakaian
BACA SELENGKAPNYA Kain
Kain Tricot: Bahan Pelapis Rajut Lusi dengan Ciri Rajutan Khas
BACA SELENGKAPNYA Kain
Kain Rajut Velour: Pilihan Mewah untuk Kenyamanan Sehari-hari
BACA SELENGKAPNYA