Տրիկոտաժե գործվածքների արտադրող 2009 թվականից · Չինաստան
Տրիկոտաժե գործվածքների արտադրող 2009 թվականից · Չինաստան

Մեկ շերտ ջերսիից պատրաստված շապիկների խմբաքանակը հաջողությամբ անցավ նմուշարկումը, սակայն կտրման արտադրամասից վերադարձավ կողային կարերի հետևողական ոչ կենտրոնական դիրքով և լվացումից հետո հանդուրժողականությունից դուրս չափերով։ Երկու թերություններն էլ բխում են նույն բացթողումից. նմուշի փուլում պարուրաձևությունը և կծկումը որպես զույգ չեն հաստատվել։ Դրանք փորձարկվում են տարբեր կերպ, տարբեր կերպ են ազդում հագուստի որակի վրա և պահանջում են առանձին գրառումներ ձեր սպեցիֆիկացիայի թերթում։
Կծկումը և պարուրաձևությունը հաճախ զրույցներում խմբավորվում են միասին, սակայն դրանք նկարագրում են տրիկոտաժե գործվածքի երկու տարբեր ծավալային խնդիրներ։
Կծկումը վերաբերում է լվացումից հետո գործվածքի երկարության կամ լայնության նվազմանը՝ չափելի փոփոխություն, որն ուղղակիորեն ազդում է նախշի չափերի և պատրաստի հագուստի չափերի վրա։ Պարուրաձևությունը, որը նաև կոչվում է թեքություն կամ ոլորող ոլորում, նկարագրում է պտտվող աղավաղում, որի դեպքում տրիկոտաժե գործվածքի սյուները շեղվում են ուղղահայացից։ Պատրաստի հագուստի վրա դա դրսևորվում է ոլորված կողային կարերով, ոչ կենտրոնական պլանկաներով կամ առաջին լվացումից հետո կողային ուղղությամբ տեղաշարժվող առջևի պանելներով։
Երկու խնդիրներն ունեն տարբեր հիմնական պատճառներ, տարբեր ռիսկային պրոֆիլներ՝ ըստ գործվածքի կառուցվածքի, և պահանջում են տարբեր փորձարկման մեթոդներ։ Սակայն մատակարարման շատ թիմեր նմուշի փուլում պահանջում են միայն կծկման տվյալներ, և պարուրաձևությանը հանդիպում են որպես զանգվածային մերժման կամ հաճախորդի բողոքի, այլ ոչ թե նախաարտադրական ստուգաթերթի կետի։
Հյուսվածքային տրիկոտաժե գործվածքների համար ծավալային փոփոխության (կծկման) լայնորեն մեջբերվող հղումային միջակայքը կազմում է ±7% մեկ շերտ ջերսիի և հարակից բաց կառուցվածքների համար, իսկ ինտերլոկի և ռիբ կառուցվածքների համար մեջբերվում են ավելի խիստ հանդուրժողականություններ՝ հաճախ մոտ ±2%։ Այս թվերը պետք է դիտարկել միայն որպես մեկնարկային չափորոշիչներ. գերակայում են ձեր ապրանքանիշի ստանդարտը կամ գնորդի որակի ապահովման ձեռնարկը, իսկ հանդուրժողականությունները պետք է սահմանվեն տեխնիկական փաթեթում մինչև նմուշարկման մեկնարկը։ Պարուրաձևության համար մինչև 5% շեղումը մեկ շերտ ջերսի կառուցվածքների համար հաճախ մեջբերվող մեկնարկային արժեք է, սակայն դա տարբերվում է ըստ ապրանքանիշի սպեցիֿիկացիայի և վերջնական օգտագործման։ Ցանկացած հանդուրժողականություն, որը մտադիր եք կիրառել, պետք է գրավոր համաձայնեցվի նախքան զանգվածային գործվածքի հաստատումը։
Կառուցվածքի տեսակը ամենահուսալի կանխատեսիչն է այն բանի, թե ծավալային խնդիրներից որն է ավելի հավանական հայտնվելու, և թե որքան լուրջ կարող է լինել այն։
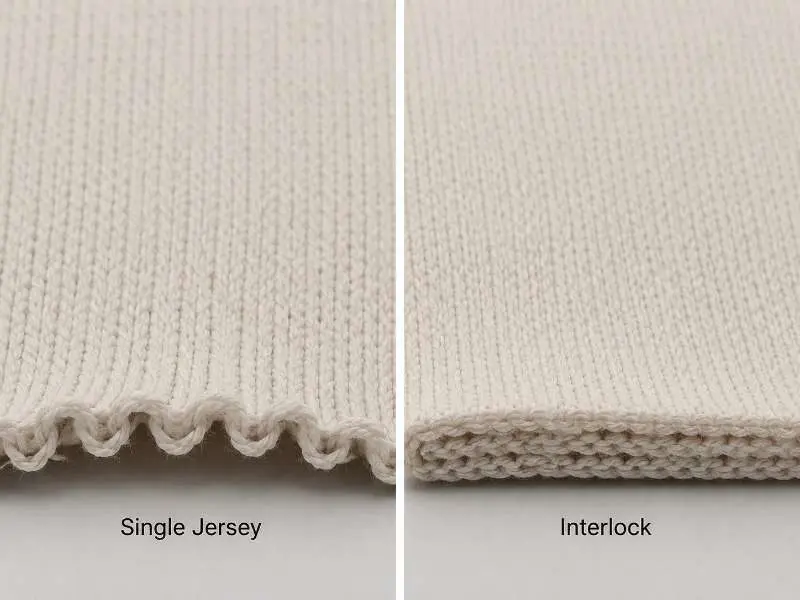
Մեկ շերտ ջերսի գործվածքը, որն արտադրվում է շրջանաձև հյուսվածքային տրիկոտաժի մեքենաներով, ամենահակված կառուցվածքն է պարուրաձևության նկատմամբ։ Մեկ շերտ հյուսվածքային տրիկոտաժե գործվածքի օղակի երկրաչափությունը արտադրության ընթացքում ստեղծում է ներքին ոլորող լարվածություն։ Երբ այդ լարվածությունն ազատվում է վերջնամշակման կամ սպառողի լվացման ընթացքում, գործվածքը հակված է պտտվելու՝ սյուները շեղելով շարքերին ուղղահայաց դասավորությունից։ Սա կառուցվածքի լավ փաստագրված հատկանիշ է, այլ ոչ թե պատահական թերություն, սակայն այն պետք է չափվի և վերահսկվի մինչև զանգվածային հաստատումը, այլ ոչ թե ենթադրվի, որ գտնվում է հանդուրժողականության սահմաններում։
Ինտերլոկ և ռիբ հյուսվածք կառուցվածքները սովորաբար ավելի ծավալային կայուն են սյուների ուղղությամբ։ Դրանց փոխկապակցված կամ կրկնապատկված օղակի երկրաչափությունն ավելի հավասարաչափ է բաշխում լարվածությունը՝ զգալիորեն նվազեցնելով պարուրաձևությունը պայմանավորող պտտող ձգումը։ Կծկումը մնում է համապատասխան փորձարկման փոփոխական երկուսի համար էլ, հատկապես բամբակի և ցելյուլոզային խառնուրդների դեպքում, սակայն պարուրաձևության ռիսկային պրոֆիլն ավելի ցածր է, քան մեկ շերտ ջերսիինը։
Այս կառուցվածքային տարբերությունը կարևոր է բազմագործվածքային մշակման սեզոնի ընթացքում փորձարկման ռեսուրսների բաշխման համար։ Պարուրաձևության ամբողջական արձանագրության կիրառումը, ներառյալ լվացված տոպրակի փորձարկման մեթոդը, առավել կրիտիկական է մեկ շերտ ջերսիի պատվերների համար։ Ինտերլոկ և ռիբ կառուցվածքների համար փորձարկման առաջնահերթությունը կարող է տեղափոխվել կծկման ցուցանիշի, լայնության կայունության և վերականգնման վրա, թեև պարուրաձևությունը չպետք է ամբողջությամբ բացառվի, եթե ապրանքանիշն ունի փաստագրված մերժման շեմ։
Հասկանալը, թե որ թեստը պահանջել, և ինչպես մեկնաբանել արդյունքը, այն է, որտեղ գնումների թիմերը փակում են սպեցիֆիկացիայի ամենատարածված բացթողումները զանգվածային արտադրություն սկսելուց առաջ։
Կծկման համար ամենալայն հղում ստացած երկու ստանդարտներն են AATCC 135-ը (Գործվածքների չափային փոփոխությունները տնային լվացումից հետո) և ISO 6330-ը։ Երկուսն էլ սահմանում են լվացման ջերմաստիճանը, չորացման եղանակը և ցիկլերի քանակը։ Թեստի հաշվետվություն պահանջելիս ստուգեք, որ լվացման պայմանները համապատասխանում են ձեր նախատեսված խնամքի պիտակին։ 30°C-ում երեք ցիկլով կատարված հաշվետվությունը կարող է չարտացոլել այն հագուստի ցուցանիշները, որը սպառողը բազմիցս լվանալու է 40°C կամ 60°C-ում։ Փորձարկված ցիկլերի քանակը նույնպես պետք է համապատասխանի արտադրանքի ակնկալվող ծառայության ժամկետին. սա ավելի կարևոր է մանկական հագուստի, աշխատանքային հագուստի կամ սպորտային հագուստի համար, քան մեկ սեզոնի նորաձևության ապրանքի համար։
Թեքության (spirality) համար հիմնական հղվող ստանդարտը AATCC TM179-2025-ն է՝ գործվածքների թեքության փոփոխությունը տնային լվացումից հետո։ Այն չափում է թեքության փոփոխությունը տրիկոտաժե և գործվածքային նյութերում տնային լվացումից հետո, ուստի գնումների թիմերը պետք է հաստատեն՝ արդյոք հաշվետվությունը հետևում է ստանդարտ ցիկլի պայմաններին, թե լրացուցիչ բրենդային լվացման արձանագրության։
Չափային ցանկացած թեստի հաշվետվություն վերանայելիս պահանջեք նշել լվացման կոնկրետ ջերմաստիճանը, չորացման եղանակը և ցիկլերի քանակը, ոչ միայն տոկոսային արդյունքը։ Եթե ձեր գնորդը պահանջում է ստանդարտ մեթոդից ավելի երկար լվացում, նշեք այն որպես բրենդային հաստատման պայման, այլ ոչ թե ենթադրեք, որ այն մաս է կազմում AATCC TM179-ի լռելյայն հաշվետվության։ Անհասկանալի կամ չհամապատասխանող թեստային պայմանների վրա հիմնված զանգվածային հաստատումը հետառաքումային որակի վեճերի տարածված աղբյուր է։
Նմուշառումից առաջ տրիկոտաժե գործվածքի GSM-ի ընտրության հաստատմանը զուգահեռ՝ չափային կայունության տվյալների (ինչպես կծկումը, այնպես էլ թեքությունը) ներառումը նախաարտադրական հաստատման գործընթացում հետագա զանգվածային արտադրության ձախողումները կանխելու ամենահուսալի ուղիներից է։
Արտադրական փուլի վերջնամշակումը որոշում է, թե արդյոք նմուշի փուլի չափային թեստի արդյունքները կարող են հետևողականորեն կրկնվել զանգվածային առաքման ողջ ընթացքում։ Ընդհանուր մոտեցումների իմացությունը օգնում է գնումների թիմերին տալ ճիշտ հարցեր հնարավորությունների մասին՝ գործարանի գործընթացը վերանայելիս։
Կծկման համար կոմպակցիոն վերջնամշակումը մոտեցումներից մեկն է, որն օգտագործվում է որոշ հյուսքավոր տրիկոտաժային կառուցվածքների դեպքում։ Գործընթացը մեխանիկորեն թուլացնում է գործվածքը վերահսկվող պայմաններում մինչև առաքումը՝ նախապես ազատելով չափային էներգիան, որը հակառակ դեպքում ի հայտ կգար առաջին լվացումից հետո։ Կծկման նվազեցման աստիճանը, որին այն հասնում է, կարող է տարբերվել՝ կախված գործվածքի կառուցվածքից, մանրաթելային կազմից և կիրառվող վերջնամշակման կոնկրետ պարամետրերից. կրկնվող լվացման ցիկլերից հետո որոշակի մնացորդային կծկում բնորոշ է նույնիսկ կոմպակտացված գործվածքին, և արդյունքները չպետք է ենթադրվեն առանց թեստային տվյալների։
Թեքության համար բաց լայնությամբ մշակումը և լարվածության վերահսկվող կառավարումը ներկման և վերջնամշակման ընթացքում կարող են օգնել նվազեցնել պտտվող լարվածությունը գործվածքում։ Մանվածքի ոլորման հավասարակշռությունը նույնպես կարող է նպաստող փոփոխական լինել մեկ շերտ ջերսիի կառուցվածքներում, սակայն այս գործոններից յուրաքանչյուրի վերահսկման աստիճանը կախված է կոնկրետ կառուցվածքից և գործարանի գործընթացային հնարավորություններից։ Ոչ բոլոր կառուցվածքներն են նույն կերպ արձագանքում վերջնամշակման նույն մոտեցմանը, և ոչ մի առանձին գործընթացային քայլ ամբողջությամբ չի վերացնում թեքության ռիսկը բոլոր մեկ շերտ ջերսի գործվածքների համար։
Գնումների առումով հետևությունն գործնական է. այն պատվերների դեպքում, որտեղ թեքության հանդուրժողականությունը որակի սահմանված չափանիշ է, գործարանի հետ հաստատեք, թե վերջնամշակման որ քայլերն են ներառված արտադրական սպեցի֖իկացիայի մեջ, և զանգվածային հաստատումից առաջ պահանջեք նախաարտադրական լվացման թեստի տվյալներ։ Գործվածքը, որն անցել է վերջնամշակումից հետո հաստոցային չափային ստուգումը, բայց չի լվացվել համաձայնեցված ցիկլերի քանակով, կարող է առաքումից հետո չպահպանել ձեր նշված հանդուրժողականությունը։
Երկու ցուցանիշների համար էլ ամենահուսալի պաշտպանությունը նմուշի փորձարկման պայմանների և զանգվածային արտադրության հաստատման պայմանների միջև հետևողականությունն է՝ նույն փորձարկման մեթոդը, նույն ցիկլերի քանակը, նույն լվացման ջերմաստիճանը։ Նմուշի և զանգվածային արտադրության փորձարկման արձանագրությունների անհամապատասխանությունները կազմում են չափային մերժման վեճերի զգալի մասը։
Չկա համընդհանուր ստանդարտ. հանդուրժողականությունը կախված է կառուցվածքից, մանրաթելային կազմից և վերջնական օգտագործումից։ Շատ գնորդներ որպես ելակետ նշում են ±5% մեկ շերտ ջերսիի համար՝ ավելի խիստ սահմաններով ինտերլոկի կամ ռիբ հյուսվածքի համար։ Ամենահուսալի մոտեցումը ձեր հանդուրժողականությունը տեխնիկական փաթեթում նմուշառումից առաջ սահմանելն է, զանգվածային արտադրության հաստատման համար նշված նույն պայմաններով լվացման փորձարկումներ անցկացնելը և հաստատելը, որ արտադրողի արտադրական փորձարկման հաշվետվությունն օգտագործում է համապատասխան պարամետրեր։ Նմուշառումից հետո սահմանված հանդուրժողականությունները դժվար է հետադարձ ուժով կիրառել։
Պարուրաձևությունը առավելապես կապված է մեկ շերտ ջերսիի հետ, որտեղ միաշերտ օղակի երկրաչափությունը ստեղծում է ոլորող լարվածություն, որը կարող է լվացումից հետո պտույտ առաջացնել։ Ինտերլոկի և ռիբ հյուսվածքի կառուցվածքները սովորաբար ավելի կայուն են այս առումով՝ կրկնակի կամ փոխկապակցված օղակային կառուցվածքի շնորհիվ։ Այնուամենայնիվ, ցանկացած հյուսվածքային կառուցվածք կարող է որոշակի աղավաղում ցույց տալ որոշակի մանրաթելային և վերջնամշակման պայմաններում։ Եթե պարուրաձևությունը ձեր ՈԱ ստանդարտում մերժման սահմանված չափանիշ է, հաստատեք փորձարկման պահանջները և հանդուրժողականությունը պատվերի մեջ ներառված բոլոր կառուցվածքների համար, ոչ միայն մեկ շերտ ջերսիի։
Runtang Textile-ը տրիկոտաժե գործվածք է արտադրում Եվրոպայի, Հյուսիսային Ամերիկայի և Ավստրալիայի հագուստի բրենդների համար։ Տրամադրեք ձեր չափային կայունության պահանջները և պատվիրեք նմուշներ նախնական զանգվածային փորձարկման համար՝ ներառյալ կծկման և պարուրաձևության տվյալները ձեր նշված լվացման պայմաններում։ Դիտեք մեր տրիկոտաժե գործվածքների տեսականին կամ կապվեք մեզ հետ՝ ձեր մատակարարման գործընթացը սկսելու համար։
 Գործվածքների ուղեցույց
Power Mesh գործվածք. ինչն է ձեր սպեցիֆիկացիան սխալ ներկայացնում սեղմման մասին
ԿԱՐԴԱԼ ԱՎԵԼԻՆ Գործվածք
Պիկե գործվածք. ստացեք դասական պոլո վերնաշապիկի տեսքը
ԿԱՐԴԱԼ ԱՎԵԼԻՆ Աղբյուրների ուղեցույց
Տրիկոտաժե գործվածքի նմուշի հաստատման ստուգաթերթ. ընդունել, վերանայել կամ մերժել մինչև զանգվածային արտադրությունը
ԿԱՐԴԱԼ ԱՎԵԼԻՆ Գործվածքների ուղեցույց
Բևեռային ֆլիս գործվածք վերնազգեստի համար. GSM միջակայքերը և գնդիկավորումը կանխող մշակում, որը դիմանում է զանգվածային արտադրությանը
ԿԱՐԴԱԼ ԱՎԵԼԻՆ Գործվածք
Հանրաճանաչ տրիկոտաժե գործվածքների ուսումնասիրություն
ԿԱՐԴԱԼ ԱՎԵԼԻՆ