Kötött kelme gyártó 2009 óta · Kína
Kötött anyag tömeggyártása batikolással: folyamatszabályozás és a gyártási tételek ismételhetősége

Kötött anyag tömeggyártása batikolással: folyamatszabályozás és a gyártási tételek ismételhetősége
Tartalomjegyzék

Legfontosabb tanulságok

  • A batikolt kötött anyag esetében tömeggyártásban nem érhető el pontos mintareprodukció – a szabályozott eltérés a standard, nem hiba.
  • Az ismételhetőség a technikától függ: a spirál- és harmonikahajtás egyenletesebb; a gyűrött és összenyomott hajtás nem alkalmas utánrendelési programokhoz.
  • A színszabályozás a laborszínminta → színsáv → PP minta → tömeggyártási jóváhagyás folyamatán keresztül valósul meg.
  • A minimális rendelési mennyiség színenként 200 kg-tól indul; a laborszínminta átfutási ideje 3–7 nap; a tömeggyártás átfutási ideje 25–45 nap.
  • Rögzítse a nyersanyag-alapot, a mintatechnikát és a színsáv tűrését a tömeggyártási megrendelés leadása előtt.

A tömeggyártásban rendelt batikolt kötött anyag ritkán bukik meg azért, mert a gyár nem tudja előállítani. Azért bukik meg, mert a márkák a tömeggyártástól egy tömörfestési eljáráséhoz hasonló egyenletességet várnak el egy rezervfestési eljárástól – és ez a két alapvetően eltérő standard. Mielőtt véglegesíti a mintakérését, meg kell értenie, hogy a batikolás mely változói szabályozhatók és melyek nem, és hogyan kell dokumentálni az elfogadható eltérést, mielőtt a megrendelése gyártásba kerül.

Miért néz ki másként tekercsenként a batikolt kötött anyag – és mit jelent ez a tömeggyártásban

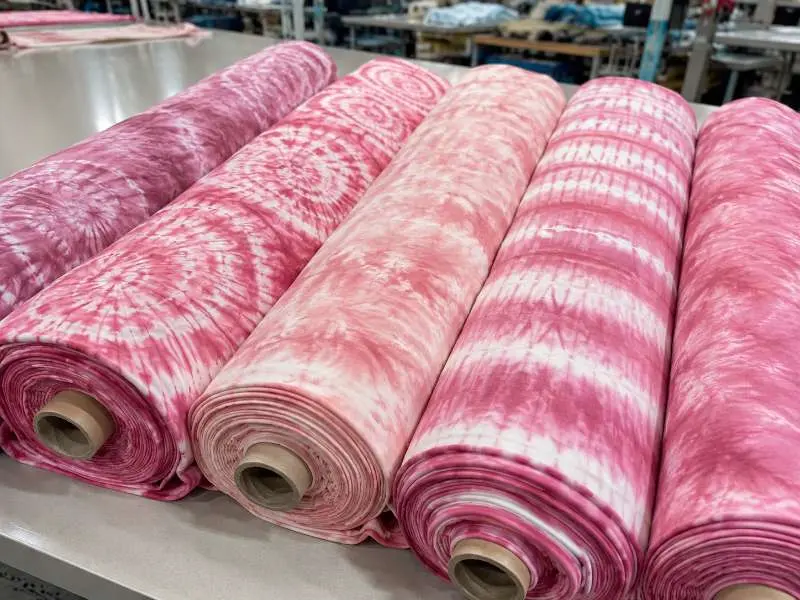
A batikolás rezervfestési eljárás. A mintát úgy hozzák létre, hogy a festék felvitele előtt fizikailag átkötik az anyag egyes részeit – hajtogatják, csavarják vagy csomózzák az anyagot, hogy bizonyos területek ellenálljanak a festék behatolásának. Mivel a rezerválást kézzel vagy félmechanikusan végzik, nincs két egyforma darab. Ez nem gyártási hiba; ez a technika meghatározó jellemzője.

Amikor a márkák a mintáktól a tömeggyártás felé lépnek, ez beszerzési döntéssé válik, nem minőségi kérdéssé. A kérdés nem az, hogy minden tekercs ugyanúgy fog-e kinézni – nem fog. A releváns kérdések a következők:

  • Mekkora eltérés elfogadható egyetlen tömeggyártási szállítmányon belül?
  • Mely minta-jellemzők – színelhelyezkedés, sűrűség, rezervhatár – dokumentálhatók referenciastandardként?
  • Hogyan kommunikálják és értékelik majd a jóváhagyott PP minta és a tömeggyártási tekercsek közötti eltérést?

A batikolt kötött anyagaink gyártása a szerkezettől és a kikészítéstől függően 110–600 GSM súlytartományt fed le, beleértve a pamut, poliészter, viszkóz és kevert összetételek közötti nyersanyag-opciókat. A megfelelő GSM és nyersanyag-alap befolyásolja, hogyan hatol be a festék, és hogyan jelenik meg a rezervhatár a kész anyagon. Mindkettőt a mintavételi szakaszban kell megerősíteni, mielőtt a tömeggyártási mennyiségeket lekötik.

harmonikastílusban hajtogatott és kötözött kötött anyag a batikolás festékvisszatartása előtt
Közeli kép a festék felvitele előtt harmonikatechnikával hajtogatott és átkötött kötött anyagról, a rezervminta vonalaival

Mely mintatechnikák állják meg igazán a helyüket nagy volumenben

Nem minden batikminta ismételhető azonos mértékben. A márkáknak, amelyek utánrendelési programokat építenek vagy szezonális folytonossági megrendeléseket adnak le, ezt a mintairány kiválasztása előtt meg kell érteniük.

Nagyobb ismételhetőség – alapvető programok és utánrendelés

  • Spirálhajtás – Az anyagot egy középponti pontból elforgatják és szakaszokban átkötik. Mivel a hajtási tengely rögzített, a sugárirányú színeloszlás kiszámítható szerkezetet követ. Egy rögzített hajtási referencia vagy kezelői irányelv segíthet csökkenteni a látható tekercsenkénti változékonyságot, de továbbra is tartományként kell jóváhagyni, nem pontos ismétlésként.
  • Harmonika-/pliszéhajtás – Az anyagot párhuzamos vonalakban hajtogatják a festék felvitele előtt. A csíkszerű rezervminta meghatározott szélességi arányokhoz köthető, ami egyenletesebb színelhelyezkedést eredményez a tekercsek között.
  • Bikacentrum/koncentrikus kör – Az anyagot egy középponti pontból összegyűjtik. A gyűrűtávolság a gyűjtés mélységének beállításával szabályozható, így a márkák meghatározott referenciatartományt kapnak arra, hogy az egyes színsávok milyen szélesen jelennek meg a kész anyagon.

Kisebb ismételhetőség – limitált kiadások, nem folytonossági programok

  • Gyűrés/zsugorítás — A kötözés előtti véletlenszerű csoportosítás teljesen kiszámíthatatlan mintaelhelyezést eredményez. Nincs két egyforma darab. Ez a stílus azoknak a márkáknak megfelelő, amelyek a darabonkénti egyediséget kommunikálják, de nem alkalmas olyan programokhoz, amelyeknél egy szezon során párosított tekercsekre van szükség.
  • Jégfestés hatás — Kérés esetén ezt inkább limitált kiadású irányként, mintsem utánrendelés-barát tömeggyártási mintaként kell kezelni.

Ennek gyakorlati következménye, hogy ha a programja megadott tűrésen belüli, tekercsről tekercsre történő színillesztést igényel, az első csoporttal dolgozzon. Ha kapszulakollekciót vagy limitált kiadást fejleszt, ahol a variáció a brief része, a második csoport is működhet — de ezt a brief szakaszában kell megállapodni, nem a tömeggyártás átvételekor derül ki.

Azok a márkák, amelyek ugyanabban a kollekcióban hasonló stílusokhoz savmosott anyagot szereznek be, hasonló gyártási tétel-konzisztencia kérdésekkel szembesülnek. A mintajóváhagyás logikája hasonló, még ha a festési mechanizmus eltér is.

Színellenőrzés a tie-dye kötött anyag tömeggyártási rendeléseinél — a laborszínmintától a színskála-sávig

A tömör színre festett kötött anyagok pontos színelőírást alkalmaznak: a jóváhagyott laborszínminta a célt képviseli, és a tömeggyártásnak egy meghatározott színskála-sávon belül kell maradnia. A tie-dye bonyolultságot ad hozzá, mert a színeloszlás — nem csupán maga a szín — is a szabvány része. A tömeggyártási tie-dye rendelések jóváhagyási sorrendje a következő.

  • Laborszínminta (3–7 nap) — A gyár kis festett mintákat készít a kiválasztott színkombinációban annak igazolására, hogy az alapanyag a kívánt mélységben és telítettséggel fogadja a festéket. Tie-dye esetén ez a szakasz azt is ellenőrzi, hogyan hat egymásra két vagy több szín, és hogyan szivárognak át egymásba a festésgátló határfelületeken.
  • Mintalemez/mintareferencia — Teljes méretű mintareferencia-darab készül a megállapodott hajtogatási technikával és kötözési módszerrel. Ez lesz a referencia arra, hogyan kell kinéznie a kész tömeggyártásnak — nem pontos egyezésként, hanem dokumentált tartományként. Ebben a szakaszban erősítse meg: mekkora a megengedett eltérés a színek elhelyezésében? Mekkora átfedés megengedett a színterületek között?
  • Színskála-sáv megerősítése — A tie-dye színskála-sávok egyetlen jóváhagyott szabvány helyett a megengedett tartományt határozzák meg: egy világos végét, egy sötét végét és a jóváhagyott mintavariációt. A megerősítést fizikai mintákkal kell elvégezni, nem digitális képekkel. A színskála-sáv jóváhagyása a legfontosabb ellenőrzési pont a tömeggyártás megkezdése előtt.
  • PP minta (15 nap) — Gyártás-előkészítési mintát készítenek a megállapodott festési recepttel, hajtogatási technikával, kötözési módszerrel és gyártási feltételekkel annak igazolására, hogy a folyamat laborléptékről tömeggyártásra átvihető.
  • Tömeggyártás (25–45 nap) — A tömeggyártási tekercseket szállítás előtt a jóváhagyott színskála-sávhoz hasonlítják. A jóváhagyott tartományon kívül eső tekercseket a szállítás engedélyezése előtt felül kell vizsgálni.

A színtartóságról: a tie-dye anyagoknál, különösen a pamuton reaktív festékeket használóknál, szükség lehet a mosási színtartóság és a fényállóság igazolására annak ellenőrzéséhez, hogy a festék megfelelően rögzült-e. Az elfogadható értékeléseket a mintavételi szakaszban kell megerősíteni a végfelhasználású ruhadarab és a mosási ápolási követelmények alapján. A festés előtt vagy után alkalmazott kötött anyag kikészítési folyamatok szintén befolyásolhatják a végső színmélységet és a felület viselkedését — érdemes ezt a mintavétel során tisztázni a gyártási csapattal.

Mit kell rögzíteni a tömeggyártású tie-dye kötött rendelés előtt

Abból kiindulva, hogy a tömeggyártású tie-dye rendeléseknél leggyakrabban hol merülnek fel problémák, ezt a négy területet minden gyártási kötelezettségvállalás előtt dokumentálni kell:

  • Szálalap és GSM — A pamutban gazdag alapanyagok gyakran jól működnek reaktív festékrendszerekkel, míg a poliészter vagy kevert alapanyagok a szálaránytól és a kívánt színeffektustól függően eltérő festési eljárásokat igényelhetnek. A kevert anyagok kéttónusú hatást mutathatnak, mert a különböző szálak eltérően szívják fel a festéket; ez lehet szándékos vagy nem szándékos. A laborszínminta szakaszának megkezdése előtt erősítse meg a szálösszetételt és a cél GSM-tartományt.
  • Mintatechnika — A mintavétel megkezdése előtt válassza ki a hajtogatási és kötözési módszert. Ha a terve egy inspirációs képhez kapcsolódik, erősítse meg a gyárral, melyik technika másolja legjobban a referencia szerkezeti logikáját — nem csak a színpalettát. A gyűrött stílusú referenciát nem lehet spirálhajtogatással reprodukálni, és a spirál referencia nem eredményez gyűrött hatást.
  • Színárnyalat-tűrés — Határozza meg egyértelműen, mekkora eltérés elfogadható a színmélységben, a színelhelyezésben és az elválasztó határok élességében. A fizikai színárnyalat-mintákat a márkának és a gyárnak is jóvá kell hagynia és meg kell őriznie. Ez a dokumentum lesz a tömeggyártás átvételi szabványa a program minden szállításához.
  • MOQ és rendelési szerkezet — Az egyedi batikolt kötött anyag gyártásának minimális rendelési mennyisége 200 kg színkombinációnként. Többszínű programok esetén minden színváltozat külön MOQ-egységnek számít. Az új mintairányt mérlegelő márkák előnyben részesíthetik, hogy a teljes program elköteleződése előtt egy színváltozatot futtassanak MOQ-ban, ami egyben valós gyártási referenciát biztosít a színárnyalat-tűréssel kapcsolatos döntésekhez a további színváltozatoknál.

OEKO-TEX® Standard 100 tanúsított opciók elérhetők. Kérjük, a mintavétel során erősítse meg a tanúsítási követelményeket.

Azon márkák számára, amelyek a batikolást egy szélesebb anyagfejlesztési folyamat részeként értékelik, gyártóüzemünk teljes körű egyedi fejlesztést végez a brief-től a jóváhagyott mintáig, teljes anyagválasztékunkon.

GYIK

Reprodukálhatók-e a batikolt kötött anyag mintái következetesen egy tömeggyártási sorozat során?

A pontos reprodukálás nem megvalósítható — a batikolási folyamat az egyes darabok szintjén eredendő eltérést hordoz. Ami kezelhető: a minta szerkezeti logikája (hajtogatás típusa, kötözési módszer), a színtartomány (színárnyalat) és a festékérintkezés paraméterei. Az utánrendelési programot indító márkák számára a spirál, a harmonika és a bikaszem-technika kínálja a legkezelhetőbb eltérést. Dokumentálja egyértelműen a jóváhagyott PP mintát és a színárnyalat-tartományt; ez lesz a tömeggyártás átvételi referenciája, nem egy rögzített egységes szabvány.

Mennyi a MOQ az egyedi batikolt kötött anyagnál, és hogyan zajlik a mintavétel?

Az egyedi batikolt kötött anyag minimális rendelési mennyisége 200 kg színkombinációnként. A folyamat laborszínmintával indul (3–7 nap) a színmélység és a festék-kölcsönhatás megerősítésére, ezt követi a színárnyalat és a PP minta jóváhagyása (15 nap), majd megkezdődik a tömeggyártás (25–45 nap). A fejlesztés elköteleződése előtt kérésre A4-es méretű minta érhető el — hasznos a szálalap és a szerkezet megerősítéséhez, mielőtt a teljes mintavételi folyamatot elindítják.

A Runtang Tex batikolt kötött anyagot gyárt ruházati márkák számára Európában, Észak-Amerikában és Ausztráliában. Kérjen mintát a szálalap, a mintairány és a színárnyalat megerősítéséhez a tömeggyártási elköteleződése előtt.

Kapcsolódó cikkek