Kötött kelme gyártó 2009 óta · Kína
Kötött kelme gyártó 2009 óta · Kína

Egy tétel szimpla dzsörzé póló átment a mintavételen – majd az anyagelőkészítésből úgy került vissza, hogy az oldalvarrások következetesen el voltak csúszva a középvonaltól, és a mosás utáni méretek a tűrésen kívül estek. Mindkét hiba ugyanarra a hiányosságra vezethető vissza: a ferdülés és a zsugorodás nem került együttesen megerősítésre a mintafázisban. Ezeket másképp vizsgálják, másképp hatnak a ruhadarab minőségére, és külön sorokat igényelnek a specifikációs lapodon.
A zsugorodást és a ferdülést a beszélgetésekben gyakran együtt emlegetik, de két különböző méretbeli problémát írnak le a kötött anyagoknál.
A zsugorodás az anyag hosszának vagy szélességének csökkenését jelenti mosás után – ez egy mérhető változás, amely közvetlenül hat a szabásminta méretezésére és a kész ruhadarab méreteire. A ferdülés, más néven elcsavarodás vagy torzulás, egy forgási torzulást ír le, amelynél a kötött anyag szemfonalai eltérnek a függőlegeshez képest. Kész ruhadarabon ez csavarodott oldalvarrásokban, a középvonaltól elcsúszott gombolási szélekben vagy oldalra elvándorló elej részekben jelentkezik az első mosási ciklus után.
A két probléma kiváltó oka különbözik, az anyagszerkezet szerinti kockázati profiljuk eltér, és különböző vizsgálati módszereket igényelnek. Mégis sok beszerzési csapat csak a zsugorodási adatokat kéri a mintafázisban, és a ferdüléssel mint tömeggyártási visszautasítással vagy vevői panasszal találkozik, nem pedig mint gyártás előtti ellenőrzőlistai tétellel.
A vetülék-kötött anyagok esetében a méretváltozás (zsugorodás) széles körben hivatkozott referencia tartománya ±7% a szimpla dzsörzé és a kapcsolódó nyitott szerkezetek esetében, szűkebb tűrésekkel – gyakran körülbelül ±2% – az interlock és bordás szerkezetekre. Ezeket az értékeket csak kiinduló viszonyítási alapként kell kezelni; a márkád szabványa vagy a vevő minőségbiztosítási kézikönyve elsőbbséget élvez, és a tűréseket a technikai csomagban kell meghatározni a mintavétel megkezdése előtt. A ferdülésnél az 5%-os eltérés széles körben hivatkozott kiindulópont a szimpla dzsörzé szerkezeteknél, de ez márkaspecifikáció és felhasználási cél szerint változik. Bármilyen tűrést, amelyet érvényesíteni kívánsz, írásban kell egyeztetni a tömeggyártású anyag jóváhagyása előtt.
A szerkezet típusa az egyetlen legmegbízhatóbb előrejelzője annak, hogy melyik méretbeli probléma fordul elő valószínűbben – és milyen súlyos lehet.
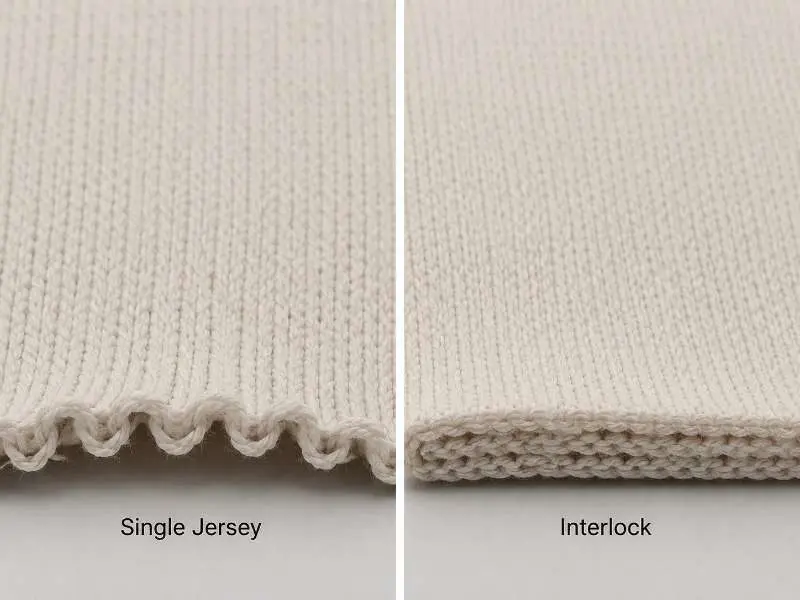
A szimpla dzsörzé anyag, amelyet körvetülék-kötő gépeken állítanak elő, a leginkább ferdülésre hajlamos szerkezet. Az egylétegű vetülék-kötött anyag hurkolási geometriája a gyártás során eredendő torziós feszültséget hoz létre. Amikor ez a feszültség a befejezés vagy a fogyasztói mosás során felszabadul, az anyag hajlamos elcsavarodni, és a szemfonalak eltávolodnak a sorokra merőleges beállítottságtól. Ez a szerkezet jól dokumentált jellemzője, nem véletlenszerű hiba – de a jóváhagyás előtt meg kell mérni és ellenőrizni kell, nem pedig feltételezni, hogy a tűrésen belül van.
Az interlock és a bordás kötés szerkezetei általában méretstabilabbak a szemfonal irányában. Összekapcsolt vagy megkettőzött hurkolási geometriájuk egyenletesebben osztja el a feszültséget, jelentősen csökkentve a ferdülést okozó forgató húzóerőt. A zsugorodás mindkettőnél releváns vizsgálati változó marad – különösen pamut és cellulóz tartalmú keverékek esetében –, de a ferdülési kockázati profil alacsonyabb, mint a szimpla dzsörzénél.
Ez a szerkezeti különbség számít abban, hogyan osztják el a vizsgálati erőforrásokat egy több anyagot érintő fejlesztési szezonban. A teljes ferdülési protokoll lefuttatása, beleértve a mosott tasakos vizsgálati módszert, leginkább a szimpla dzsörzé rendeléseknél kritikus. Az interlock és bordás szerkezeteknél a vizsgálati prioritás a zsugorodási arány, a szélességstabilitás és a visszanyerés felé tolódhat – bár a ferdülést nem kell teljesen kizárni, ha a márkának van dokumentált visszautasítási küszöbértéke.
Annak megértése, melyik vizsgálatot kell kérni – és hogyan kell értelmezni az eredményt –, az a pont, ahol a beszerzési csapatok a leggyakoribb specifikációs hiányosságokat lezárják a tömeggyártás megkezdése előtt.
A zsugorodás esetében a két legszélesebb körben hivatkozott szabvány az AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) és az ISO 6330. Mindkettő meghatározza a mosási hőmérsékletet, a szárítási módot és a ciklusok számát. Vizsgálati jelentés kérésekor ellenőrizze, hogy a mosási feltételek megfelelnek-e a tervezett kezelési címkének. Egy 30°C-on, három cikluson át futtatott jelentés nem feltétlenül tükrözi egy olyan ruhadarab teljesítményét, amelyet a fogyasztó ismételten 40°C-on vagy 60°C-on mos. A vizsgált ciklusok számának a termék várható élettartamához is illeszkednie kell – ez inkább számít gyermekruházat, munkaruházat vagy sportruházat esetében, mint egy egy szezonos divatcikknél.
A spirálosság esetében a fő hivatkozott szabvány az AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Ez a szövött és kötött anyagok otthoni mosás utáni ferdeségváltozását méri, ezért a beszerzési csapatoknak meg kell erősíteniük, hogy a jelentés a szabványos ciklusfeltételeket vagy egy további, márkaspecifikus mosási protokollt követ-e.
Bármely méretstabilitási vizsgálati jelentés áttekintésekor kérje meg a konkrét mosási hőmérsékletet, a szárítási módot és az alkalmazott ciklusszámot, ne csak a százalékos eredményt. Ha a vevője a szabványos módszeren túli, hosszabb mosást ír elő, ezt márkaspecifikus jóváhagyási feltételként tüntesse fel, ahelyett hogy feltételezné, hogy az az alapértelmezett AATCC TM179 jelentés része. A tisztázatlan vagy nem megfelelő vizsgálati feltételeken alapuló tömeggyártási jóváhagyás a szállítás utáni minőségi viták gyakori forrása.
Ha a mintavétel előtt megerősíti a kötött anyag GSM-választását, és a méretstabilitási adatokat – a zsugorodást és a spirálosságot egyaránt lefedve – rögzíti a gyártás előtti jóváhagyási folyamatban, az az egyik legmegbízhatóbb módja a későbbi tömeggyártási hibák megelőzésének.
A gyártási szakaszban végzett kikészítés határozza meg, hogy a mintaszakaszban kapott méretstabilitási vizsgálati eredmények a tömeggyártás során következetesen reprodukálhatók-e. Az általános megközelítések ismerete segít a beszerzési csapatoknak a megfelelő képességkérdéseket feltenni a gyár folyamatának áttekintésekor.
A zsugorodás esetében a kompaktáló kikészítés az egyik megközelítés, amelyet bizonyos vetülék-kötésű szerkezeteknél alkalmaznak. A folyamat szabályozott körülmények között mechanikusan lazítja az anyagot a szállítás előtt, előzetesen felszabadítva azt a méretenergiát, amely egyébként az első mosás után jelentkezne. Az ezzel elérhető zsugorodáscsökkentés mértéke függhet az anyagszerkezettől, a szálösszetételtől és az alkalmazott konkrét kikészítési paraméterektől – ismételt mosási ciklusok után némi maradék zsugorodás a kompaktált anyagoknál is jellemző, és az eredményeket vizsgálati adatok nélkül nem szabad feltételezni.
A spirálosság esetében a nyitott szélességű feldolgozás és a festés, valamint kikészítés során alkalmazott szabályozott feszültségkezelés segíthet csökkenteni az anyagban lévő forgási feszültséget. A fonalcsavarodás-egyensúly szintén hozzájáruló tényező lehet a szimpla dzsörzé szerkezeteknél – bár az, hogy e tényezők bármelyike mennyire szabályozható, az adott szerkezettől és a gyár folyamatképességétől függ. Nem minden szerkezet reagál ugyanúgy ugyanarra a kikészítési megközelítésre, és egyetlen folyamatlépés sem szünteti meg teljesen a spirálosság kockázatát minden szimpla dzsörzé anyagnál.
A beszerzési következtetés gyakorlati: azoknál a rendeléseknél, ahol a spirálossági tűrés meghatározott minőségi kritérium, erősítse meg a gyárral, milyen kikészítési lépések szerepelnek a gyártási specifikációban, és a tömeggyártás jóváhagyása előtt kérjen gyártás előtti mosási vizsgálati adatokat. Egy olyan anyag, amely átmegy a kikészítés utáni, gépen végzett méretellenőrzésen, de nem lett a megállapodott ciklusszámig mosva, a szállítás után nem feltétlenül marad az Ön által megadott tűrésen belül.
Mindkét változó esetében a legmegbízhatóbb védelmet a minta vizsgálati körülményei és a tömeggyártási jóváhagyás körülményei közötti összhang jelenti — ugyanaz a vizsgálati módszer, ugyanaz a ciklusszám, ugyanaz a mosási hőmérséklet. A minta- és a tömeggyártási vizsgálati protokollok közötti eltérések a méretbeli elutasítási viták jelentős részét adják.
Nincs általános szabvány — a tűrés a szerkezettől, a szálösszetételétől és a végfelhasználástól függ. Sok vevő kiindulópontként ±5%-ot jelöl meg a szimpla dzsörzénél, szigorúbb határokkal az interlock vagy bordás kötésnél. A legmegbízhatóbb megközelítés, ha a mintavétel előtt a technikai csomagban rögzíti a tűrést, a tömeggyártási jóváhagyáshoz megadott körülményekkel azonos feltételek mellett futtat mosási vizsgálatokat, és megerősíti, hogy a gyár gyártási vizsgálati jegyzőkönyve ugyanazokat a paramétereket használja. A mintavétel befejezése után megadott tűréseket nehéz visszamenőlegesen érvényesíteni.
A spirálosságot leginkább a szimpla dzsörzéhez kötik, ahol az egyszeres rétegű hurkok geometriája torziós feszültséget hoz létre, amely mosás utáni elcsavarodást okozhat. Az interlock és bordás kötött anyag szerkezetek e tekintetben általában stabilabbak a kettőzött vagy egymásba kapcsolt hurokszerkezetük miatt. Bizonyos szál- és kikészítési körülmények között azonban bármely vetülékrendszerű kötött szerkezet mutathat valamilyen mértékű ferdeséget. Ha a spirálosság meghatározott elutasítási kritérium a minőségbiztosítási szabványában, erősítse meg a vizsgálati követelményeket és a tűrést a megrendelésben szereplő valamennyi szerkezetre, nem csak a szimpla dzsörzére.
A Runtang Tex kötött anyagot gyárt európai, észak-amerikai és ausztráliai ruházati márkák számára. Ossza meg velünk méretstabilitási követelményeit, és kérjen mintákat a tömeggyártás előtti vizsgálathoz — beleértve a zsugorodási és spirálossági adatokat az Ön által megadott mosási körülmények mellett. Tekintse meg kötött anyag kínálatunkat, vagy lépjen kapcsolatba velünk beszerzési folyamata elindításához.
 Anyagok
A kötött nejlon anyag csodái: jellemzők és gyakori felhasználások
TOVÁBB Anyagok
Pointelle anyag: könnyed és levegős minták texturált hatással
TOVÁBB Anyagok
Ponte Roma anyag: miért kedvenc a strukturált ruházat készítéséhez
TOVÁBB Beszerzési útmutató
Dzsörzé kötött anyag pólógyártáshoz: GSM, szálösszetétel és zsugorodás ellenőrzése
TOVÁBB Beszerzési útmutató
Kapucnis pulóverekhez való francia frottír anyag: GSM, hurkolt szerkezet és zsugorodásszabályozás
TOVÁBB