2009 से बुना कपड़ा निर्माता · चीन
2009 से बुना कपड़ा निर्माता · चीन

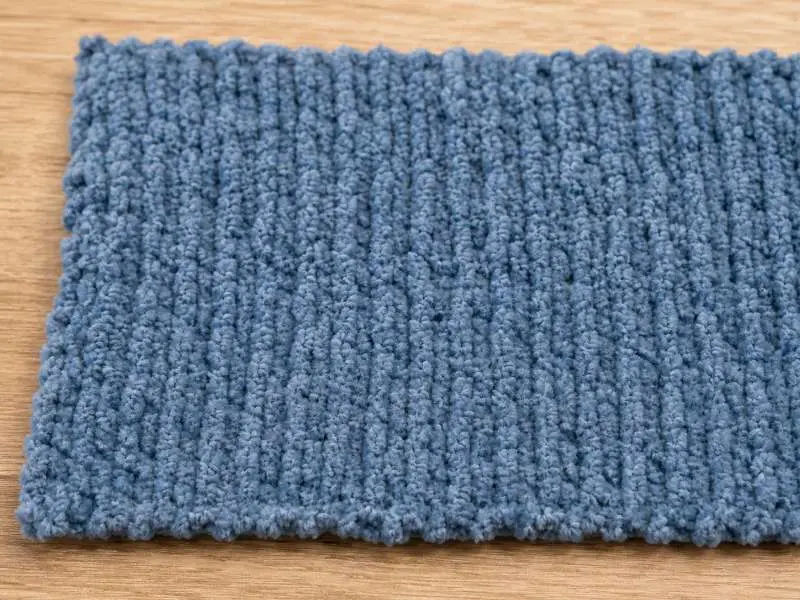
शेनिल बुना हुआ कपड़ा स्वैच चरण में स्वीकृत लग सकता है, लेकिन घर्षण, धुलाई या थोक रोल में भिन्नता के बाद विफल हो सकता है। उत्पादन ऑर्डर की पुष्टि से पहले, सोर्सिंग टीमों को GSM, फाइबर संरचना, पाइल शेडिंग, पिलिंग प्रतिरोध और रोल-स्थिति की एकरूपता की जाँच करनी चाहिए।
शेनिल एक विशिष्ट प्रकार के धागे से बनाया जाता है — न कि अलग-अलग बुनाई या निट संरचना से। शेनिल धागा पाइल फाइबर के छोटे टुकड़ों ("टफ्ट्स") को एक केंद्रीय कोर धागे के चारों ओर घुमाकर बनाया जाता है, जिससे वे बाहर की ओर फैलकर बंध जाते हैं। जब इस धागे को फिर आधार कपड़े में बुना जाता है, तो परिणाम ऐसी सतह होती है जो छोटे, बाहर की ओर निकले फाइबर समूहों से ढकी होती है, जो विशिष्ट कोमल, घने पाइल वाला हाथ का अहसास पैदा करती है।
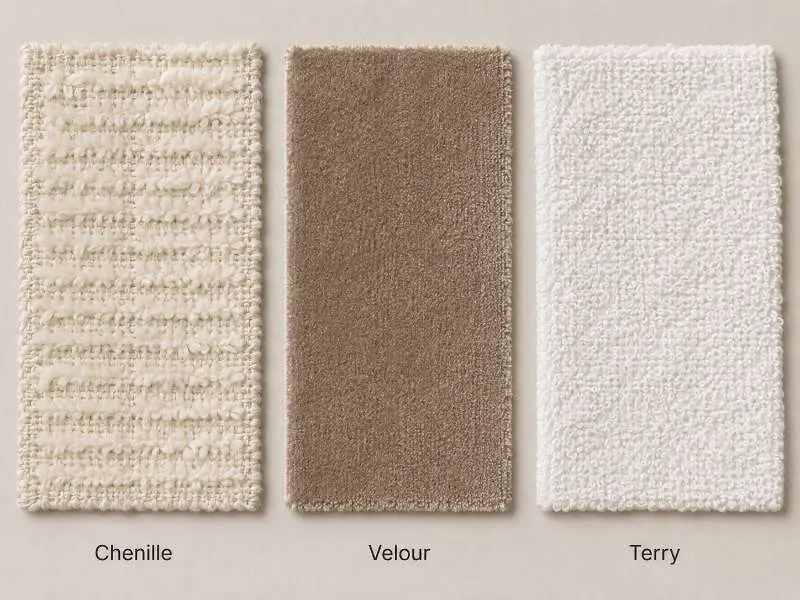
यह संरचना वेलोर या टेरी बुने हुए कपड़ों में मौजूद पाइल से संरचनात्मक रूप से भिन्न है। वेलोर निट में, पाइल फिनिशिंग के दौरान आधार कपड़े के सामने वाले हिस्से पर लूप काटकर बनाया जाता है — पाइल फाइबर सीधे निट लूप में ही टिके होते हैं। टेरी निट में, पाइल स्वयं लूप है, जो बिना कटा हुआ खड़ा रहता है और आधार संरचना में टिका होता है। ये दोनों अलग-अलग तरीकों से ऐसा पाइल बनाते हैं जो शेनिल पाइल की तुलना में आधार कपड़े में अधिक यांत्रिक रूप से एकीकृत होता है।
शेनिल के मामले में, पाइल फाइबर अपनी स्थिति बनाए रखने के लिए कोर धागे के ट्विस्ट टेंशन पर निर्भर करते हैं। यदि उत्पादन रन में धागे का ट्विस्ट पर्याप्त रूप से एकसमान न हो, या यदि फिनिशिंग प्रक्रिया पाइल को ठीक से सेट न करे, तो फाइबर निकल सकते हैं — यह पिलिंग से अलग घटना है और तीसरे अनुभाग में इस पर अलग से चर्चा की गई है। यह संरचनात्मक वास्तविकता शेनिल बुना हुआ कपड़े से बचने का कारण नहीं है, लेकिन यही कारण है कि शेडिंग मूल्यांकन नमूना स्वीकृति प्रक्रिया का हिस्सा होना चाहिए, जैसा वेलोर या टेरी के लिए आवश्यक नहीं होता।
| विशेषता | शेनिल निट | वेलोर निट | टेरी निट |
|---|---|---|---|
| पाइल संरचना | कोर धागे के चारों ओर घुमाए गए धागे के छोटे टफ्ट्स | निट आधार पर कटा लूप पाइल | निट आधार पर बिना कटा लूप पाइल |
| पाइल जुड़ाव | कोर से यांत्रिक रूप से बंधा — अपर्याप्त फिनिशिंग होने पर निकल सकता है | आधार कपड़े में टिके लूप — सामान्यतः अधिक स्थिर | आधार में एकीकृत लूप — लूप ऊँचाई और फिनिशिंग नियंत्रित होने पर सामान्यतः स्थिर |
| खिंचाव व्यवहार | सीमित — तनाव में पाइल विकृत हो सकता है | आधार निट और एलास्टेन सामग्री के आधार पर मध्यम से अच्छा दो-तरफा खिंचाव | सीमित खिंचाव; लूप की अखंडता प्राथमिकता |
| पिलिंग प्रवृत्ति | फाइबर मिश्रण और GSM के आधार पर मध्यम से उच्च | निम्न से मध्यम | धागे, लूप ऊँचाई और उपयोग घर्षण के आधार पर निम्न से मध्यम |
| शेडिंग प्रवृत्ति | अधिक — विशेष रूप से शुरुआती धुलाई चक्रों में | कम | लूप ठीक से बने और फिनिश होने पर बहुत कम |
| प्रमुख परिधान उपयोग | स्वेटर, कार्डिगन, स्टेटमेंट आउटरवियर | लाउंजवियर, ट्रैकसूट, वेलवेट-इफेक्ट टॉप | स्वेटशर्ट, रोब, बाथवियर |
| सैंपलिंग पर मुख्य QC ध्यान केंद्रित करता है | पाइल शेडिंग, घर्षण प्रतिरोध, धुलाई स्थिरता | नेप दिशा, पाइल एकरूपता, पिलिंग | लूप ऊंचाई, सिकुड़न, GSM की निरंतरता |
परिधानों में उपयोग होने वाला चेनिल बुना हुआ कपड़ा आम तौर पर एक व्यापक वजन रेंज में आता है — हल्की बनावट लगभग 260–320 GSM के आसपास हो सकती है, जबकि आउटरवियर या स्टेटमेंट स्वेटर के लिए बनाए गए भारी विकल्प पाइल ऊंचाई और यार्न बनावट के आधार पर 400–480 GSM तक पहुंच सकते हैं। इन आंकड़ों को निश्चित सीमाओं के बजाय दिशात्मक संदर्भ के रूप में लेना चाहिए; वास्तविक वजन विशिष्ट यार्न काउंट, निट गेज, पाइल घनत्व और फिनिशिंग के आधार पर भिन्न होगा। सैंपल का अनुरोध करते समय हमेशा लक्षित GSM निर्दिष्ट करें और मिल से यह अपेक्षा करें कि वह डिलीवर किए गए कपड़े पर मापा गया GSM प्रदान करे, नाममात्र मूल्य नहीं।
फाइबर संरचना थोक में पाइल के प्रदर्शन को प्रभावित करने वाला सबसे बड़ा एकल कारक है। परिधानों के लिए चेनिल निट में उपलब्ध मुख्य विकल्प हैं:
फाइबर प्रकार और GSM के बीच का संबंध परिधान अनुप्रयोगों के लिए महत्वपूर्ण है। पॉलिएस्टर-ब्लेंड चेनिल आयामी स्थिरता और रिकवरी में सुधार कर सकता है, लेकिन शेडिंग फिर भी चेनिल यार्न की ट्विस्ट, पाइल ऊंचाई, बुनाई का तनाव और फिनिशिंग नियंत्रण पर निर्भर करता है। किसी विशिष्ट परिधान श्रेणी के लिए संरचना चुनते समय, केवल सैंपल के शुरुआती हाथ के अहसास पर नहीं, बल्कि यह विचार करें कि कपड़ा पहले पांच धुलाई चक्रों के बाद कैसा प्रदर्शन करेगा। मिल से अनुरोध करें कि वह मानक सैंपल पैक के भाग के रूप में बिना धुले स्वैच के साथ धुलाई के बाद के सैंपल भी प्रदान करे।
ये दो विफलता प्रकार अक्सर आपस में मिला दिए जाते हैं, लेकिन इनके कारण अलग हैं, परीक्षण विधियां अलग हैं और सुधार के रास्ते अलग हैं। सैंपलिंग चरण में इन्हें एक मान लेने से गलत निदान होता है — हो सकता है कोई ब्रांड जिसे वह पिलिंग समझ रहा है, उसके समाधान के लिए अधिक कठोर फिनिश का अनुरोध करे, जबकि वास्तविक समस्या शेडिंग हो, और इससे स्थिति और बिगड़ जाती है।
शेडिंग का अर्थ है कपड़े की सतह से ढीले पाइल फाइबर का निकलना। चेनिल निट में यह तब होता है जब अलग-अलग पाइल टफ्ट — या उनके टुकड़े — कोर यार्न से अलग हो जाते हैं। इसका कारण आम तौर पर निम्नलिखित में से एक या अधिक होते हैं: कोर यार्न में अपर्याप्त ट्विस्ट, जिससे घर्षण के तहत पाइल फिसलकर बाहर आ जाता है; पाइल फाइबर जिन्हें फिनिशिंग के दौरान पर्याप्त रूप से ट्रिम या सेट नहीं किया गया; या अत्यधिक पाइल ऊंचाई, जो अलग-अलग टफ्ट को मुक्त करने के लिए उपलब्ध यांत्रिक लीवरेज को बढ़ा देती है।
झड़ना आम तौर पर पहले कुछ पहनावे या धुलाई चक्रों में सबसे अधिक स्पष्ट होता है और ढीले रेशे निकल जाने पर कम हो सकता है। हालांकि, तीसरे धुलाई चक्र के बाद भी जारी रहने वाला गंभीर झड़ना सतह की फिनिशिंग के बजाय यार्न बनावट की संरचनात्मक समस्या का संकेत देता है, और यह समय के साथ ठीक होने वाली बात नहीं है।
झड़ने के लिए, धुलाई से पहले और बाद में ढीले रेशे के अवशेष एकत्र करने के लिए एक आंतरिक ड्राई-रब स्क्रीनिंग विधि का उपयोग करें। यदि घर्षण प्रतिरोध, क्रोकिंग या आयामी स्थिरता परीक्षण खरीदार के विनिर्देश का हिस्सा है, तो AATCC Standard Test Methods and Procedures से उपयुक्त विधि चुनें और नमूना लेने से पहले परीक्षण की स्थिति की पुष्टि करें।
पिलिंग एक अलग तंत्र है। यह तब होता है जब सतह के रेशे पूरी तरह टूटकर अलग नहीं होते, बल्कि बार-बार घर्षण के कारण आपस में उलझकर कपड़े की सतह पर छोटी, दिखाई देने वाली रेशे की गोलियां बना लेते हैं। चेनिल निट में, पिलिंग सबसे अधिक उच्च-घर्षण वाले क्षेत्रों में होती है — स्वेटर में बगल, कार्डिगन में कोहनी के क्षेत्र, और हेमलाइन के साथ जहां परिधान कमरबंद या बेल्ट के संपर्क में आता है।
पिलिंग की प्रवृत्ति मुख्य रूप से फाइबर प्रकार (छोटे स्टेपल रेशे लंबे रेशों की तुलना में अधिक आसानी से पिल होते हैं), फाइबर मिश्रण (पॉलिएस्टर/कॉटन मिश्रण शुद्ध कॉटन की तुलना में अलग तरह से पिल हो सकते हैं), और पाइल बनावट की कसावट से निर्धारित होती है। ढीली बनावट वाला पाइल सतह के रेशों को उलझने का अधिक अवसर देता है; अधिक कसा और एकसमान पाइल पिलिंग को बेहतर तरीके से रोकता है।
पिलिंग मूल्यांकन में ASTM D3512 या ISO 12945-2 का उपयोग किया जा सकता है, जिसमें धुलाई-पूर्व या धुलाई-पश्चात कंडीशनिंग खरीदार के सामग्री विनिर्देश में परिभाषित होती है। नमूना लेने से पहले पास/फेल रेटिंग तय करें; कई परिधान विनिर्देश कार्यशील सीमा के रूप में 3+ रेटिंग का उपयोग करते हैं, लेकिन अंतिम सीमा ब्रांड मानक का पालन करनी चाहिए। ये सीमाएं आपकी ब्रांड की सामग्री विनिर्देश शीट में निर्धारित की जानी चाहिए और नमूना लेने से पहले मिल को बताई जानी चाहिए। विभिन्न बुने हुए कपड़े के प्रकारों में पिलिंग का मूल्यांकन कैसे किया जाता है, इस पर अधिक जानकारी के लिए बुने हुए कपड़ों पर पिलिंग की गाइड देखें।
झड़ने से ढीले रेशे बनते हैं जो सतह से अलग हो जाते हैं; पिलिंग से जुड़ी रेशे की गोलियां बनती हैं जो सतह पर बनी रहती हैं। यदि आप नमूने पर हाथ फेरते हैं और आपकी हथेली पर ढीले रेशे दिखाई देते हैं: झड़ना। यदि घर्षण के बाद कपड़े की सतह पर छोटे गांठदार समूह दिखाई देते हैं, तो यह पिलिंग है। दोनों एक ही कपड़े पर दिखाई दे सकते हैं, लेकिन इन्हें दूर करने के लिए अलग-अलग उपाय आवश्यक हैं — झड़ने के लिए पाइल शियरिंग और यार्न ट्विस्ट का अनुकूलन; पिलिंग के लिए फाइबर चयन और बनावट की कसावट।
निम्नलिखित चेकलिस्ट उन न्यूनतम सत्यापन बिंदुओं को कवर करती है जो थोक उत्पादन के लिए अधिकृत करने से पहले उत्पादन नमूनों पर पूरे किए जाने चाहिए। प्रत्येक मापदंड को किसी मान्यता प्राप्त परीक्षण प्रयोगशाला की लिखित परीक्षण रिपोर्ट में, या कम से कम मिल के आंतरिक QC कार्य से प्रलेखित किया जाना चाहिए, जिसमें कार्यप्रणाली बताई गई हो। जहां ब्रांड-विशिष्ट सहनशीलता सीमाएं अभी तय नहीं हुई हैं, वहां सांकेतिक उद्योग सीमाएं दी गई हैं — इनकी समीक्षा आपकी QC टीम के साथ की जानी चाहिए और पुष्टि की जानी चाहिए।
| जांच बिंदु | क्या और कैसे सत्यापित करें |
|---|---|
| पाइल झड़ना | धुलाई से पहले और बाद में ढीले रेशे के अवशेष एकत्र करने के लिए सहमत आंतरिक ड्राई-रब स्क्रीनिंग विधि का उपयोग करें। अवशेष का स्तर दर्ज करें और खरीदार की आंतरिक झड़न सीमा से तुलना करें। |
| पिलिंग रेटिंग | ASTM D3512 या समकक्ष टंबल/रैंडम टंबल विधि का उपयोग करें; अंतिम उपयोग के आधार पर न्यूनतम रेटिंग का लक्ष्य रखें — स्वेटर लाउंजवियर की तुलना में कम सीमा स्वीकार कर सकते हैं। |
| पाइल ऊंचाई की एकरूपता | चौड़ाई और लंबाई में दृश्य निरीक्षण करें; असमान पाइल ऊंचाई तैयार परिधानों में दिखाई देने वाली रंग-भिन्नता उत्पन्न करती है — विशेष रूप से ठोस रंग वाले रन में यह अत्यंत महत्वपूर्ण है। |
| आयामी स्थिरता (सिकुड़न) | AATCC TM135 या ISO 6330 वॉश टेस्टिंग करें; सिकुड़न को लंबाई और चौड़ाई की दिशा में अलग-अलग रिकॉर्ड करें, या जहाँ आवश्यक हो वहाँ वेल और कोर्स दिशाओं में। चेनिल अलग-अलग सिकुड़न व्यवहार दिखा सकता है क्योंकि पाइल यार्न, बेस यार्न और फिनिशिंग टेंशन हमेशा समान रूप से प्रतिक्रिया नहीं देते हैं। |
| धुलाई के प्रति रंग स्थिरता | ISO 105-C06 या AATCC 61; चेनिल पाइल बेस यार्न से अलग तरीके से डाई पकड़ता है — दोनों घटकों के आपके ब्रांड की न्यूनतम रेटिंग (आमतौर पर ग्रेड 4 या अधिक) को पूरा करने की पुष्टि करें। |
| रगड़ के प्रति रंग स्थिरता | शुष्क और आर्द्र क्रॉकिंग परीक्षण (AATCC 8 / ISO 105-X12); पाइल कपड़े फ्लैट निट्स की तुलना में रंग अधिक आसानी से स्थानांतरित कर सकते हैं, विशेष रूप से गहरे रंगों में। |
| GSM विचलन | रोल के विभिन्न बिंदुओं से तीन कपड़ा नमूनों को तौलें; केवल उन रोल्स को स्वीकार करें जो स्वीकृत नमूने के GSM के ±5% के भीतर हों। |
| बैच-से-बैच संगतता | यदि कई थोक बैचों में ऑर्डर कर रहे हैं, तो प्रत्येक डाई लॉट से शेड बैंड का अनुरोध करें और स्वीकृत लैब डिप से तुलना करें। फैशन-रंग ऑर्डर के लिए विभिन्न प्रकाश स्रोतों के तहत मेटामेरिज़्म जाँच की सिफारिश की जाती है। |
चेनिल निट के लिए एक विशिष्ट विचार जो मानक निट कपड़ा चेकलिस्ट पर नहीं होता: रोल-एंड संगतता। पाइल यार्न निर्माण की प्रकृति के कारण, उत्पादन रोल के आरंभ और अंत में पाइल की ऊँचाई और घनत्व मध्य भाग से थोड़ा भिन्न हो सकता है — विशेष रूप से यदि बुनाई के दौरान टेंशन बदलता है। मिल से अनुरोध करें कि रोल के आरंभ, मध्य-बिंदु और अंत से नमूना निकालें, और तीनों को स्वीकृति पैक में शामिल करें। रोल स्थितियों में पाइल ऊँचाई या सतह घनत्व में कोई भी दृश्य अंतर थोक स्वीकृति से पहले चिह्नित किया जाना चाहिए।
पहली बार चेनिल निट सोर्स करने वाले ब्रांडों के लिए, हम अंतिम थोक स्वीकृति से पहले स्वीकृत नमूना कपड़े पर गारमेंट-स्तरीय वियर टेस्ट चलाने की भी सिफारिश करते हैं — कुछ मात्रा में परीक्षण गारमेंट काटें और सिलें, उन्हें कम से कम पाँच वियर-एंड-वॉश चक्रों से गुज़ारें, और पाइल की स्थिति का दृश्य मूल्यांकन करें। कपड़ा-स्तरीय परीक्षण परिणाम और गारमेंट-स्तरीय प्रदर्शन हमेशा मेल नहीं खाते, विशेष रूप से उच्च-घर्षण क्षेत्रों में जिन्हें फ्लैट कपड़ा नमूना दोहरा नहीं सकता।
हम कई GSM और फाइबर विकल्पों में चेनिल निट कपड़ा बनाते हैं। नमूना माँगें या कोटेशन प्राप्त करें; आवश्यकता पड़ने पर धुलाई-पश्चात तुलना नमूने और लैब परीक्षण की व्यवस्था की जा सकती है।
स्वेटर और भारी आउटरवियर अनुप्रयोगों के लिए, 350–450 GSM रेंज में निर्माण (पाइल ऊँचाई और यार्न काउंट के आधार पर) अपेक्षित वजन और बॉडी देने की प्रवृत्ति रखते हैं। कार्डिगन और हल्के निटवियर के लिए, 260–320 GSM के करीब की रेंज अधिक उपयुक्त हो सकती है। ये दिशात्मक आंकड़े हैं — वास्तविक GSM विशिष्ट यार्न निर्माण और फिनिशिंग के साथ बदलता रहेगा। नमूनाकरण के समय हमेशा अपना लक्षित GSM निर्दिष्ट करें और मिल से उत्पादन नमूने पर मापे गए GSM की पुष्टि करने का अनुरोध करें, न कि नाममात्र के आंकड़े की।
तीन नियंत्रण बिंदु सबसे अधिक मायने रखते हैं। पहला, चेनिल यार्न के लिए न्यूनतम यार्न ट्विस्ट आवश्यकताएँ निर्दिष्ट करें — कसकर कोर ट्विस्ट पाइल फाइबर को अधिक विश्वसनीय रूप से बनाए रखता है। दूसरा, मिल से ऐसे नमूनों की मांग करें जो पहले से ही उनकी मानक फिनिशिंग प्रक्रिया (पाइल ऊँचाई तक ब्रशिंग और शियरिंग) से गुज़र चुके हों, अर्ध-निर्मित कपड़ा नहीं। तीसरा, स्वीकृति से पहले नमूने पर तीन-चक्र वॉश टेस्ट चलाएँ और वॉश 1 और वॉश 3 के बीच फाइबर रिलीज़ की तुलना करें; यदि शेडिंग में पर्याप्त कमी नहीं आती है, तो समस्या यार्न निर्माण में है और स्वीकृति के बजाय मिल तक एस्केलेशन की आवश्यकता है।
OEKO-TEX® Standard 100 प्रमाणित विकल्प उपलब्ध हैं। कृपया नमूनाकरण के समय प्रमाणन आवश्यकताओं की पुष्टि करें, जिसमें फाइबर संरचना, रंग, फिनिशिंग मार्ग और प्रमाणपत्र का दायरा शामिल है। प्रमाणन विभिन्न संरचनाओं, डाई लॉट्स या उत्पादन सुविधाओं में स्वतः हस्तांतरित नहीं होता है।
हम कई GSM और फाइबर विकल्पों में शनील बुना हुआ कपड़ा बनाते हैं। नमूना अनुरोध करें या कोटेशन प्राप्त करें; आवश्यकता होने पर धुलाई-पश्चात तुलना नमूने और लैब परीक्षण की व्यवस्था की जा सकती है।→ नमूना अनुरोध करें → कोटेशन प्राप्त करें
 सोर्सिंग गाइड
अंडरवियर के लिए बुना हुआ कपड़ा: सोर्सिंग टीमों को कोमलता, स्ट्रेच और त्वचा-संपर्क सुरक्षा के बारे में क्या जानना चाहिए
और पढ़ें कपड़ा
स्पोर्ट्सवियर फैब्रिक: परिधानों के लिए पसीना प्रबंधन का नया परिचय
और पढ़ें कपड़ा
ट्राइकोट कपड़ा: विशिष्ट निट वाला वार्प-निट अस्तर सामग्री
और पढ़ें सोर्सिंग गाइड
बुने हुए कपड़े की लागत क्या तय करती है — और कौन-से चर आप नियंत्रित कर सकते हैं
और पढ़ें तकनीकी जानकारी
वॉफल बुना हुआ कपड़ा सिकुड़न: परिधान ब्रांडों को क्या जानना चाहिए
और पढ़ें