2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

ટેક પેકમાં “સોફ્ટ હેન્ડ ફીલ” લખવું એ ફિનિશિંગ સ્પેસિફિકેશન નથી. પ્રોસેસનું નામ ન આપો તો ફેક્ટરી તેનું ડિફોલ્ટ ફિનિશિંગ લાગુ કરે છે — અને ડિફોલ્ટ ભાગ્યે જ બ્રાન્ડના ઇરાદા સાથે મેળ ખાય છે. બ્રશિંગ, પીચિંગ, મર્સરાઇઝિંગ અને વોશ ટ્રીટમેન્ટ દરેક નીટ ફેબ્રિક પર અલગ પરિણામ આપે છે, અને બલ્ક પ્રોડક્શનમાં દરેકનું પોતાનું રિસ્ક પ્રોફાઇલ હોય છે. યોગ્ય ફિનિશિંગ પ્રોસેસ સ્પેસિફાય કરવી — અને પ્રી-પ્રોડક્શન સેમ્પલ પર તેની ચકાસણી કરવી — રીઓર્ડર રિસ્ક ઘટાડે છે અને ડિલિવરી લોટ દરમિયાન બલ્ક કલર અને ટેક્સચર સુસંગત રાખે છે.
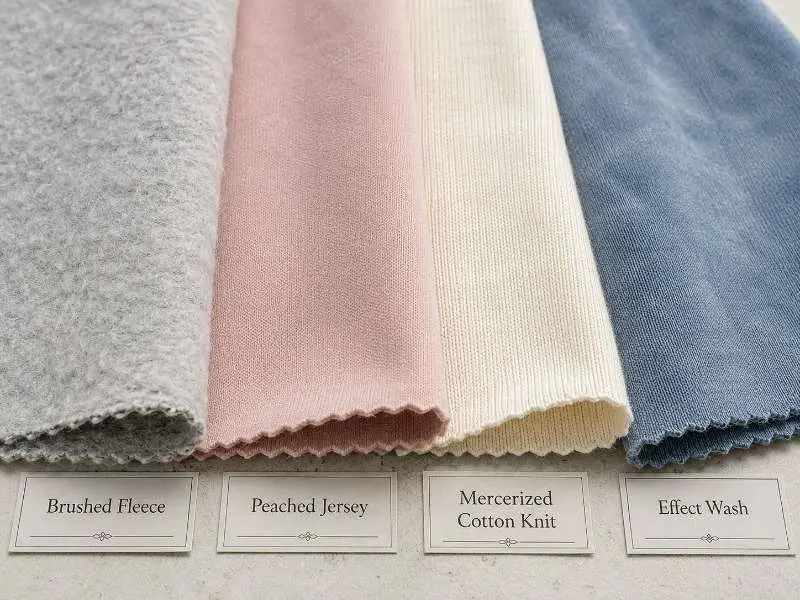
ફિનિશિંગ સામાન્ય રીતે નીટિંગ પછી અને ડાઇંગ કે પોસ્ટ-ટ્રીટમેન્ટ તબક્કાની આસપાસ થાય છે, પરંતુ ચોક્કસ ક્રમ ફાઇબર, બંધારણ અને ફિનિશિંગ પદ્ધતિ પ્રમાણે બદલાય છે. નીટ ફેબ્રિક માટે ફિનિશિંગ ત્રણ શ્રેણીમાં વહેંચાય છે: મિકેનિકલ ફિનિશિંગ, જે રોલર કે ઘર્ષક સપાટી વડે ભૌતિક સપાટી બદલે છે; કેમિકલ ફિનિશિંગ, જે ગાઢ ટ્રીટમેન્ટ દ્વારા ફાઇબરના ગુણધર્મોને પુનર્રચના કરે છે; અને વોશ ફિનિશિંગ, જે નિયંત્રિત હલચલ દ્વારા ટેક્સચર કે કલર ઇફેક્ટ આપે છે. ફિનિશિંગ પદ્ધતિ ફેબ્રિકના ફાઇબર કન્ટેન્ટ, GSM રેન્જ અને બંધારણ સાથે સુસંગત હોવી જોઈએ. 220 GSM કોટન જર્સી માટે યોગ્ય પ્રોસેસ 140 GSM બંધારણ માટે યોગ્ય ન પણ હોય, જે યાર્ન રચના અને ટ્રીટમેન્ટની તીવ્રતા પર આધાર રાખે છે.
બ્રશિંગમાં ફેબ્રિકની સપાટીને નરમ બ્રિસલ રોલર સામે ફેરવીને ફાઇબરના છેડા ઉપર લાવવામાં આવે છે, જેનાથી લોફ્ટ અને વધુ ઉષ્ણ હેન્ડ ફીલ સર્જાય છે. તે સામાન્ય રીતે ફ્લીસ નીટ ફેબ્રિક પર — સિંગલ-ફેસ્ડ અને ડબલ-ફેસ્ડ બંધારણ સહિત — અને ફ્રેન્ચ ટેરીની લૂપ બાજુ પર લાગુ થાય છે, જ્યાં બ્રશિંગ લાક્ષણિક ઇન્સ્યુલેટિંગ આંતરિક ભાગ બનાવે છે. વધુ ઝીણી જર્સી પર હલકો બ્રશિંગ પાસ પાઇલ નોંધપાત્ર રીતે વધાર્યા વિના હેન્ડ ફીલ નરમ કરી શકે છે. મુખ્ય બલ્ક રિસ્ક સપાટીની મજબૂતાઈમાં ઘટાડો છે: બ્રશ કરેલા ફેબ્રિક પહેરવામાં પિલિંગ માટે વધુ સંવેદનશીલ હોય છે, તેથી ઘણી વાર સાથે એન્ટી-પિલિંગ ફિનિશિંગ સ્ટેપ સ્પેસિફાય કરવામાં આવે છે. ભારે બ્રશ કરેલા રોલ વચ્ચે લોટ-દર-લોટ શેડ વેરિએશન પણ થઈ શકે છે, ખાસ કરીને જ્યારે બ્રશિંગની તીવ્રતા સપાટીના પ્રતિબિંબને બદલે છે. ખરીદનારાઓએ બલ્ક પ્રોડક્શન પહેલાં પ્રી-પ્રોડક્શન સેમ્પલ મંજૂર કરવો જોઈએ અને સ્વીકાર્ય હેન્ડ-ફીલ તથા પિલિંગ મર્યાદા નક્કી કરવી જોઈએ.
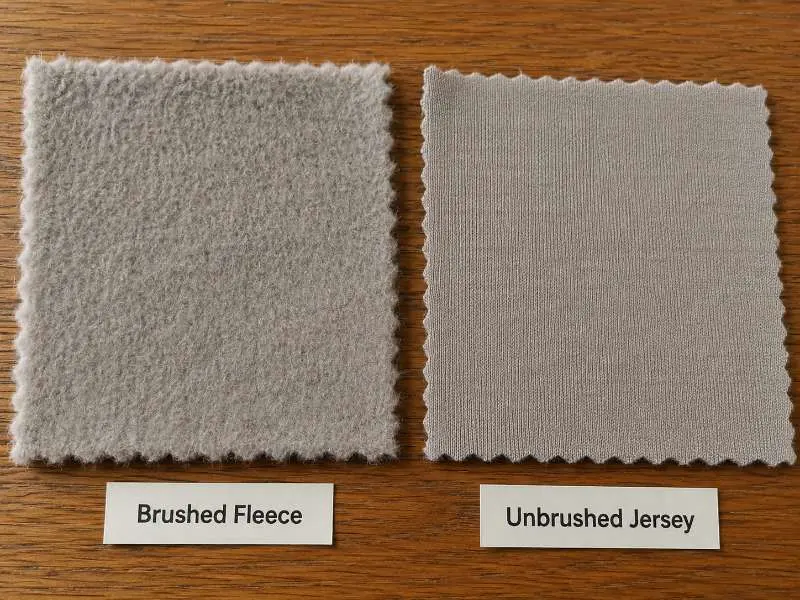
પીચિંગમાં ઇમરી લગાવેલા રોલર વડે ફેબ્રિકની સપાટી ઘસવામાં આવે છે, જેનાથી બ્રશિંગ કરતાં વધુ ટૂંકું અને ગાઢ ટેક્સચર બને છે — પરિણામ બ્રશ કરેલા ફ્લીસની લોફ્ટી નરમાઈ કરતાં સ્યુડની વધુ નજીક હોય છે. તે વધુ સામાન્ય રીતે ઝીણી જર્સી અને ઇન્ટરલોક બંધારણ પર લાગુ થાય છે, જ્યાં મિકેનિકલ પાસ સહન કરવા માટે ફેબ્રિકમાં પૂરતો બોડી હોય. સંદર્ભ તરીકે, આશરે 130–150 GSM થી નીચેના બંધારણમાં સપાટી ખલેલ પામવાનું વધુ જોખમ હોઈ શકે, જે ફાઇબર કન્ટેન્ટ અને યાર્ન ટ્વિસ્ટ પર આધાર રાખે છે. પીચિંગ ફેબ્રિકની પહોળાઈ પર બ્રશિંગ કરતાં વધુ સુસંગત સપાટી-સમાનતા આપી શકે છે, છતાં ટ્યુબ્યુલર ફેબ્રિક પર કિનારા-થી-કિનારા વેરિએશન શક્ય રહે છે. ઉચ્ચ-તીવ્રતાનું પીચિંગ સ્પન કોટન બંધારણ પર પિલિંગ શરૂ કરી શકે છે, તેથી તેને ખુલ્લા પ્રોસેસ વર્ણનને બદલે તીવ્રતાના સ્તર સાથે સ્પેસિફાય કરવું જોઈએ.
નીચેનું ટેબલ મુખ્ય સોર્સિંગ પરિમાણો પર બ્રશિંગ અને પીચિંગની સરખામણી કરે છે.
| લક્ષણ | બ્રશિંગ | પીચિંગ |
|---|---|---|
| સપાટીની અસર | ઉપર લાવેલું, લોફ્ટી ફાઇબર ટેક્સચર | ટૂંકી, ગાઢ સ્યુડ જેવી સપાટી |
| સામાન્ય ઉપયોગ | ફ્લીસ, ફ્રેન્ચ ટેરી, જર્સી | જર્સી, ઇન્ટરલોક |
| GSM માર્ગદર્શન | લવચીક (બંધારણ પર આધારિત) | જર્સી, ઇન્ટરલોક; નીચા GSM નું કાળજીપૂર્વક મૂલ્યાંકન કરો |
| મુખ્ય બલ્ક રિસ્ક | પિલિંગ; લોટ-દર-લોટ શેડ વેરિએશન | ઉચ્ચ તીવ્રતાએ પિલિંગ |
| ટેક પેક નોંધ | પ્રોસેસ સ્પેસિફાય કરો + એન્ટી-પિલિંગ સ્ટેપ ઉમેરો | ફ્લીસ, ફ્રેન્ચ ટેરી, જર્સી |
મર્સરાઇઝિંગ કોટન ફાઇબરને ટેન્શન હેઠળ સાંદ્ર આલ્કલાઇન દ્રાવણ સાથે પ્રક્રિયા કરે છે. આ પ્રક્રિયા ફાઇબરના ક્રોસ-સેક્શનને પુનઃરચે છે, જેના પરિણામે ત્રણ માપી શકાય તેવા પરિણામો મળે છે: રેશમ જેવી સપાટીની ચમક, સુધારેલી ડાય અપટેક અને વારંવાર ધોવા પછી પણ વધુ સારી પરિમાણીય સ્થિરતા. મર્સરાઇઝ્ડ કોટન નિટ ફેબ્રિક ઓર્ડર કરતા એપેરલ બ્રાન્ડ્સ માટે, આ વધુ ઊંડા સોલિડ-કલર પરિણામો અને વધુ અનુમાનિત બલ્ક મંજૂરીને ટેકો આપી શકે છે, જોકે અંતિમ શેડની સુસંગતતા હજી પણ ડાયિંગ નિયંત્રણ અને લોટ મંજૂરી પર આધારિત છે. આ પ્રક્રિયા કોટન-પ્રધાન નિટ બંધારણો પર લાગુ પડે છે, જેમાં જર્સી, પિકે અને ઇન્ટરલોકનો સમાવેશ થાય છે; તે સંપૂર્ણ સિન્થેટિક બંધારણો માટે યોગ્ય નથી. પ્રક્રિયાની શરતો ચોક્કસ બંધારણના આધારે બદલાઈ શકે છે, તેથી ખરીદદારોએ બલ્ક પ્રતિબદ્ધતિ પહેલાં રંગ અને પરિમાણીય ચકાસણી માટે પ્રી-પ્રોડક્શન સ્વેચની વિનંતી કરવી જોઈએ.
વોશ ફિનિશિંગમાં એન્ઝાઇમ વોશનો સમાવેશ થાય છે, જે નિયંત્રિત જૈવિક ક્રિયા દ્વારા સપાટીના ફાઇબર તોડીને હેન્ડ ફીલને નરમ બનાવે છે; સ્ટોન વોશ, જે વૃદ્ધ, અનિયમિત સપાટીની ટેક્સચર બનાવે છે; અને અસર વોશ જેમ કે નિટ ફેબ્રિક પર એસિડ વોશ, જે લાક્ષણિક રંગ વિવિધતાની પેટર્ન ઉત્પન્ન કરે છે. તમામ ફિનિશિંગ શ્રેણીઓમાં, વોશ સૌથી વધુ લોટ-થી-લોટ વિવિધતા માટે સંવેદનશીલ છે: પાણીની રસાયણશાસ્ત્ર, લોડ વોલ્યુમ, એજિટેશનની તીવ્રતા અને ચક્રનો સમય — આ બધા અંતિમ પરિણામને અસર કરે છે. પ્રમાણપત્ર-સંવેદનશીલ ઓર્ડર્સ માટે, OEKO-TEX® Standard 100 પ્રમાણિત વિકલ્પો ઉપલબ્ધ છે. સેમ્પલિંગ સમયે પ્રમાણપત્રની આવશ્યકતાઓની પુષ્ટિ કરો, ખાસ કરીને જ્યારે વોશ અસરો, ડાય રેસિપી અથવા ખાસ ફિનિશિસ સંડોવાયેલા હોય.
સેમ્પલ ચકાસણી વિનાની ફિનિશિંગ સ્પેક ઉત્પાદનમાં અસ્પષ્ટતા ઊભી કરે છે. એક જ પ્રક્રિયાનું નામ ફેબ્રિક બેઝના આધારે વિશાળ શ્રેણીની તીવ્રતા, ક્રમ અને પરિણામોને આવરી લે છે. ટેક પેકમાં આવશ્યકતા લખતા પહેલાં દરેક પેરામીટરની પુષ્ટિ કરવાથી બલ્ક ઉત્પાદન શરૂ થયા પછીની આવ-જા ઘટે છે. નીચેનું કોષ્ટક દરેક ફિનિશિંગ પ્રકાર માટે શું ચકાસવું તેનો સારાંશ આપે છે.
| ફિનિશિંગ | હેન્ડ ફીલ આઉટપુટ | યોગ્ય ફેબ્રિક બેઝ | મુખ્ય બલ્ક જોખમ | ટેક પેક નોંધ |
|---|---|---|---|---|
| બ્રશિંગ | ઉભરાયેલી, ઉષ્ણ સપાટી | ફ્લીસ, ફ્રેન્ચ ટેરી, જર્સી | પિલિંગ; લોટ શેડ વિવિધતા | પ્રક્રિયાનું નામ જણાવો; એન્ટી-પિલિંગ સ્પેક ઉમેરો |
| પીચિંગ | ગીચ, સ્યુડ જેવી | જર્સી, ઇન્ટરલોક (>130–150 GSM) | ઉચ્ચ તીવ્રતાએ પિલિંગ | તીવ્રતાનું સ્તર નિર્દિષ્ટ કરો |
| મર્સરાઇઝિંગ | ચમકદાર, સરળ | કોટન નિટ (જર્સી, પિકે, ઇન્ટરલોક) | પરિમાણીય ફેરફાર શક્ય | મર્સરાઇઝિંગ પહેલાં/પછીનું સ્વેચ માંગો |
| વોશ (એન્ઝાઇમ/અસર) | નરમ અથવા વૃદ્ધ સપાટી | કોટન અને કોટન-બ્લેન્ડ નિટ | ઊંચી લોટ-થી-લોટ વિવિધતા | શેડ બેન્ડ સ્થાપિત કરો; સેમ્પલ આધારિત મંજૂરી |
બ્રશિંગમાં બ્રિસ્ટલ રોલરથી ફાઈબરના છેડા ઉપર ઊંચકવામાં આવે છે, જેનાથી લોફ્ટ અને હૂંફાળું ફીલ ઊભું થાય છે, અને તે ફ્લીસ તથા કેટલાક ફ્રેન્ચ ટેરી કન્સ્ટ્રક્શનમાં સામાન્ય છે. પીચિંગમાં અબ્રેસિવ ઇમરી રોલરનો ઉપયોગ થાય છે, જેનાથી ટૂંકી, ગીચ સ્યુડ જેવી સપાટી બને છે, જે જર્સી અને ઇન્ટરલોકમાં વધુ સામાન્ય છે. બંનેમાં ઊંચી તીવ્રતાએ પિલિંગનું જોખમ રહે છે. કોઈપણ પ્રોસેસ માટે સાથે એન્ટી-પિલિંગ સ્ટેપ સ્પષ્ટ કરવો યોગ્ય છે, અને હેન્ડ-ફીલનું પરિણામ ફક્ત પ્રોસેસના નામ પરથી ધારવાને બદલે પ્રી-પ્રોડક્શન સેમ્પલ પર ખાતરી કરવી જોઈએ.
ટ્રીટમેન્ટ દરમિયાન અપાયેલા ટેન્શન અને ચોક્કસ કન્સ્ટ્રક્શનને આધારે મર્સરાઇઝિંગ ફેબ્રિકના વજન અને પહોળાઈમાં થોડો ફેરફાર કરી શકે છે. ખરીદનારાઓએ મર્સરાઇઝિંગ પહેલાં અને પછીનું સ્વૉચ મંગાવવું જોઈએ અને બલ્ક પ્રોડક્શન મંજૂર કરતાં પહેલાં ફિનિશ્ડ GSM અને ફેબ્રિકની પહોળાઈ મૂળ સ્પેસિફિકેશન સાથે મેળ ખાય છે તેની ખાતરી કરવી જોઈએ.
વૉશ ઇફેક્ટ્સ — ખાસ કરીને એન્ઝાઇમ વૉશ અને ઇફેક્ટ વૉશ — મંજૂર કરેલા રેફરન્સ વિના લોટ-દર-લોટ સાતત્યપૂર્વક પુનરાવર્તિત કરવા મુશ્કેલ છે. ટેક પેકમાં ફક્ત “એન્ઝાઇમ વૉશ” લખવાથી તીવ્રતા અસ્પષ્ટ રહે છે. બલ્કમાં દૃશ્ય સાતત્ય જરૂરી હોય તેવી કોઈપણ વૉશ ઇફેક્ટ માટે પ્રી-પ્રોડક્શન સેમ્પલ પર શેડ બેન્ડ મંજૂરી સ્થાપિત કરવી એ પ્રમાણભૂત અભિગમ છે.
યોગ્ય ફિનિશિંગ સ્પષ્ટ કરવાની શરૂઆત તમારા વાસ્તવિક ફેબ્રિક કન્સ્ટ્રક્શન પર પરિણામનું મૂલ્યાંકન કરવાથી થાય છે. બ્રશ્ડ, પીચ્ડ કે મર્સરાઇઝ્ડ પરિણામોની તુલના કરવા અમારી નીટ ફેબ્રિક રેન્જ માંથી સેમ્પલ મંગાવો — અથવા તમારા બલ્ક ઓર્ડર માટે ફિનિશિંગ વિકલ્પોની ચર્ચા કરવા અમારો સંપર્ક કરો.
 ઉત્પાદક આંતરદૃષ્ટિ
કસ્ટમ ડાઇંગ ફેબ્રિક રીઓર્ડર વખતે કેમ નિષ્ફળ જાય છે — અને નીટ ખરીદનારાઓએ શું સુધારવું જોઈએ
વધુ વાંચો ફેબ્રિક
ગૂંથેલા કાપડને ઇસ્ત્રી અને સ્ટીમ કરવું: નુકસાન વિના ચમકદાર દેખાવ
વધુ વાંચો ફેબ્રિક
રિબ કાપડ: તમારા વસ્ત્રોમાં ટેક્સચર અને પરિમાણ ઉમેરે છે
વધુ વાંચો ફેબ્રિક
ટ્રિકોટ નીટ: આ હલકું અને ટકાઉ મટીરિયલ સમજો
વધુ વાંચો ફેબ્રિક
વેલોર નીટ ફેબ્રિક: રોજિંદા આરામ માટે એક વૈભવી પસંદગી
વધુ વાંચો