2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

સોર્સિંગનાં મુખ્ય મુદ્દા
મોટાભાગની સ્લીપવેર કાપડની નિષ્ફળતા બલ્ક ઉત્પાદન પહેલાં જ શરૂ થાય છે: બંધારણ ખૂબ મોડું પસંદ કરવામાં આવે છે. જો ગૂંથેલા બંધારણ, GSM શ્રેણી અને પ્રી-વોશ વર્તન સેમ્પલિંગ દરમિયાન ચકાસવામાં ન આવે, તો નરમ મોડલ અથવા કોટન બ્લેન્ડ પણ વળી જઈ શકે, સંકોચાઈ શકે અથવા આકાર ગુમાવી શકે. એપેરલ બ્રાન્ડ્સ માટે, સ્લીપવેર માટેના કાપડને પહેલા બંધારણ પ્રમાણે, પછી રેસા, ફિનિશિંગ અને ટેસ્ટ પરિણામો પ્રમાણે મંજૂર કરવું જોઈએ.
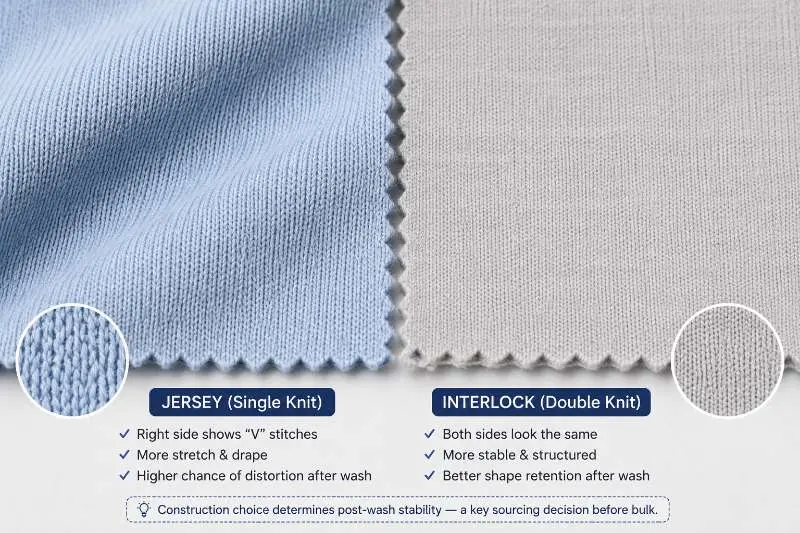
સિંગલ જર્સી સામાન્ય રીતે સ્લીપવેર કાપડમાં વપરાય છે કારણ કે તે હલકું, ખર્ચ-કાર્યક્ષમ અને પ્રિન્ટ સારી રીતે લે છે. પરંતુ તેનું સિંગલ-બેડ બંધારણ ગૂંથેલા લૂપ્સમાં સ્વાભાવિક તણાવ અસંતુલન ઉત્પન્ન કરે છે — જે કાપડ કાપ્યા, સીવ્યા અને ધોયા પછી દેખાય છે. આ સ્પાઇરાલિટી તરીકે દેખાય છે: સીમની રેખાઓ પોતાની મૂળ સ્થિતિથી ફરી જાય છે, જે પહેલી થોડી ધોવાઓ પછી પજામાના ટ્રાઉઝરને વળેલા દેખાવ આપે છે.
ઇન્ટરલોક ડબલ-બેડ બંધારણ છે — રિબ ટાંકાઓના બે એકબીજામાં જોડાયેલા સ્તર એકસાથે ગૂંથવામાં આવે છે. બંને બાજુઓ માળખાકીય રીતે સમાન હોવાથી, તણાવ બળો એકબીજાને રદ કરે છે. પરિણામ એ કાપડ છે જે સપાટ પડે છે, કિનારી વળવાનો પ્રતિકાર કરે છે અને સામાન્ય રીતે સિંગલ જર્સી કરતાં સ્પાઇરાલિટીનું જોખમ ઓછું ધરાવે છે, જ્યારે યાર્ન તણાવ, ફિનિશિંગ અને ધોવાની પરિસ્થિતિઓ નિયંત્રિત હોય. ઇન્ટરલોક વારંવાર ધોવાના ચક્રોમાં પણ પારિમાણિક સ્થિરતા વધુ સારી રીતે જાળવી રાખે છે, જે રોજિંદા ઉપયોગમાં આવતા સ્લીપવેર માટે મહત્વપૂર્ણ છે.
આનો બદલો ખર્ચ અને હાથનો સ્પર્શ છે. ઇન્ટરલોકને પ્રતિ ચોરસ મીટર વધુ યાર્નની જરૂર પડે છે અને તે ડબલ-બેડ સર્ક્યુલર મશીનો પર ચાલે છે, જે તેને જર્સી કરતાં ઉત્પાદનમાં વધુ ખર્ચાળ બનાવે છે. તે વધુ ગીચ પણ છે — સ્ટ્રક્ચર્ડ પજામા સેટ માટે યોગ્ય, પરંતુ હલકા ઢળકતી પડવાની રીતવાળા નાઇટગાઉન માટે ઓછું યોગ્ય જ્યાં પ્રવાહી હિલચાલ પ્રાથમિકતા છે.
સોર્સિંગ ટીમો માટે વ્યવહારુ નિયમ: જો સિલુએટ ફિટિંગ હોય અથવા દેખાતી સીમ રેખાવાળા ટ્રાઉઝર પગનો સમાવેશ થાય, તો બલ્ક રન માટે ઇન્ટરલોક ગૂંથેલું કાપડ પસંદ કરો. જો સિલુએટ ઢીલું હોય અથવા ઉત્પાદન ઢળકતી પડવાની રીતવાળી શૈલી હોય, તો સિંગલ જર્સી ગૂંથેલું કાપડ કામ કરી શકે — પરંતુ સપ્લાયરનું સ્પાઇરાલિટી નિયંત્રણ અને ફિનિશિંગ પ્રક્રિયા સેમ્પલિંગ દરમિયાન ચકાસવી જોઈએ.
સ્લીપવેર માટેના કાપડમાં રેસાની પસંદગી આખરે ભાવ-સ્તરનો નિર્ણય છે, પરંતુ સોર્સિંગની ભૂલો ટાળવા માટે દરેક મટીરિયલની સચોટ ટેકનિકલ સમજ જરૂરી છે.
કોમ્બ્ડ કોટન
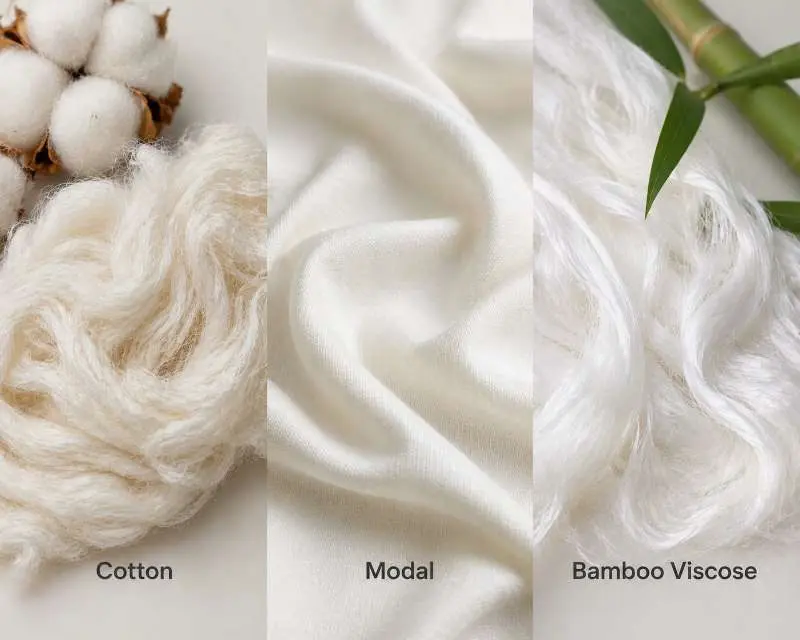
કોમ્બ્ડ કોટન માસ-માર્કેટ અને મિડ-ટિયર સ્લીપવેર ઉત્પાદનમાં પ્રભાવશાળી રેસા રહે છે. કોમ્બિંગ પ્રક્રિયા ટૂંકા રેસા દૂર કરે છે, જે પિલિંગ ઘટાડે છે અને ડાઇ શોષણની સુસંગતતા સુધારે છે. બલ્ક સ્લીપવેર માટે, જર્સી અથવા ઇન્ટરલોક બંધારણમાં કોમ્બ્ડ કોટન સ્થિર, વ્યાપકપણે ઉપલબ્ધ આધાર આપે છે જે અનુમાનિત રીતે ધોવાય છે. પ્રતિ-યુનિટ ખર્ચ પર અન્ય રેસાઓનું મૂલ્યાંકન કરવા માટે તે આધારરેખા છે.
મોડલ
મોડલ એ પુનઃઉત્પાદિત સેલ્યુલોઝિક ફાઇબર છે — જે બીચવુડ પલ્પમાંથી રાસાયણિક રૂપાંતરણ પ્રક્રિયા દ્વારા મેળવવામાં આવે છે. તે પરંપરાગત અર્થમાં કુદરતી ફાઇબર નથી. આ ફાઇબર પ્રમાણભૂત કપાસના સ્ટેપલ કરતાં વધુ સૂક્ષ્મ છે, જેના કારણે કાપડમાં નોંધપાત્ર રીતે વધુ ઢળકતી પડવાની રીત અને રેશમી સપાટીનો ફિનિશ મળે છે. મધ્યથી પ્રીમિયમ સેગમેન્ટમાં સ્થાન ધરાવતા સ્લીપવેર બ્રાન્ડ્સ માટે, મોડલ નીટ સિલ્કના ભાવમાં ગયા વિના કપાસ કરતાં વધુ સારો હાથનો સ્પર્શ આપે છે. જ્યારે ખરીદનારને વધુ સરળ સપાટી અને વધુ અનુમાનિત બલ્ક વર્તનની જરૂર હોય ત્યારે મોડલ સુરક્ષિત અપગ્રેડ માર્ગ બની શકે છે, પરંતુ સંકોચન અને રિકવરી મંજૂર કરેલા નમૂના લોટ પર તપાસવાની જરૂર રહે છે.
વાંસ વિસ્કોસ (વાંસ રેયોન)
"વાંસ કાપડ" તરીકે જે વેચાય છે તે લગભગ તમામ કિસ્સાઓમાં વાંસ વિસ્કોસ અથવા વાંસ રેયોન હોય છે — કાચો વાંસ છોડ રાસાયણિક દ્રાવકોમાં ઓગાળીને પુનઃઉત્પાદિત ફાઇબર તરીકે બહાર કાઢવામાં આવે છે. તે મોડલ સાથે તેના મોટાભાગના ભૌતિક ગુણધર્મો વહેંચે છે. વાંસ વિસ્કોસ ભેજ વ્યવસ્થાપન અને નરમ હાથનો સ્પર્શ આપી શકે છે, પરંતુ તેનું પારિમાણિક વર્તન ફાઇબર ગ્રેડ, યાર્નની ગુણવત્તા, GSM અને ફિનિશિંગ પર આધારિત છે. US બજારના ઉત્પાદનો માટે, વાંસમાંથી મેળવેલા પુનઃઉત્પાદિત સેલ્યુલોઝને સામાન્ય રીતે ફક્ત વાંસ નહીં, પરંતુ વાંસમાંથી બનેલા રેયોન અથવા વિસ્કોસ તરીકે વર્ણવવું જોઈએ. EU બજારના ઉત્પાદનો માટે, બ્રાન્ડ્સે નમૂના લેવાનું શરૂ કરતાં પહેલાં ટેક્સટાઇલ કમ્પોઝિશન લેબલિંગ નિયમો સામે યોગ્ય ફાઇબર-નામની શબ્દાવલિની ખાતરી કરવી જોઈએ.
જે બ્રાન્ડ્સ કપાસમાંથી અપગ્રેડ માર્ગ તરીકે મોડલ અથવા વાંસ વિસ્કોસ મિશ્રણોનું મૂલ્યાંકન કરી રહી છે, તેમના માટે નિર્ણયનું કેન્દ્ર બિંદુ ઘણીવાર ખર્ચની સહનશીલતા અને બ્રાન્ડનું ટકાઉપણું સંદેશાવ્યવહાર હોય છે. બંને ફાઇબર પ્રીમિયમ ભાવની વાર્તાને ટેકો આપી શકે છે, પરંતુ વધારાના પ્રમાણપત્ર સંદર્ભ વિના તેમાંથી કોઈ પણ કુદરતી અથવા ખરેખર ટકાઉ ફાઇબર તરીકે લાયક ઠરતું નથી. જ્યાં લાગુ હોય ત્યાં, OEKO-TEX® Standard 100 પ્રમાણિત વિકલ્પો ઉપલબ્ધ છે — કૃપા કરીને નમૂના લેવાના સમયે પ્રમાણપત્રની જરૂરિયાતોની ખાતરી કરો.
સ્લીપવેર કાપડની સોર્સિંગમાં GSM એ વધુ પરિણામકારી નિર્ણયોમાંનો એક છે, કારણ કે તે અપારદર્શકતા, હાથનું વજન, ઢળકતી પડવાની રીત અને અંતે તૈયાર ગારમેન્ટ તેના ઇચ્છિત મોસમ અને સિલુએટ માટે યોગ્ય છે કે નહીં તેના પર અસર કરે છે. યોગ્ય શ્રેણી બંધારણ અને ફાઇબરના આધારે બદલાય છે, પરંતુ નીચેનું દિશા-નિર્દેશક માર્ગદર્શન મોટાભાગની સામાન્ય સ્લીપવેર નીટ શ્રેણીઓ પર લાગુ પડે છે. દિશા-નિર્દેશક નમૂના સંદર્ભ તરીકે, હલકું જર્સી સ્લીપવેર ઘણીવાર લગભગ 140–180 GSM થી શરૂ થાય છે, ઇન્ટરલોક પજામા સેટ ઘણીવાર લગભગ 180–240 GSM આસપાસ હોય છે, અને શિયાળુ-વજનના ફ્રેન્ચ ટેરી અથવા બ્રશ્ડ-બેક બંધારણો 240–320 GSM કે તેથી વધુ સુધી જઈ શકે છે. આ નિશ્ચિત ધોરણો નથી; અંતિમ વજન ફાઇબર સામગ્રી, ફિનિશિંગ, અપારદર્શકતાના લક્ષ્ય અને ધોવાના-પરીક્ષણના પરિણામો સામે ખાતરી કરવું જોઈએ.
હલકું જર્સી-શૈલીનું સ્લીપવેર — ઢીલા T-શર્ટ કટ, ટૂંકા સેટ, કેમિસોલ-અને-શોર્ટ સંયોજનો — ગૂંથેલા કાપડના વજનની શ્રેણીના નીચલા છેડે સૌથી સારી રીતે કામ કરે છે. લઘુત્તમ કાર્યક્ષમ થ્રેશોલ્ડ કરતાં નીચે, હલકા રંગોમાં કાપડની પારદર્શકતા ગુણવત્તાની સમસ્યા બની જાય છે, અને ગારમેન્ટ પૂરતી માળખાકીય મજબૂતાઈ ગુમાવે છે જેથી કટિંગ અને સિલાઈમાં સમસ્યાઓ ઊભી થાય. ઉપલા બ્રેકેટ કરતાં ઉપર, એ જ બંધારણ ઇચ્છિત ઉપયોગ માટે મર્યાદિત લાગવા લાગે છે અને બિનજરૂરી ખર્ચ ઉમેરે છે. ચોક્કસ GSM બેન્ડ ફાઇબર પ્રમાણે બદલાય છે: સમાન અપારદર્શકતા પર કપાસના બંધારણો મોડલ અથવા વાંસ વિસ્કોસના સમકક્ષ કરતાં થોડા વધુ વજન પર રહેવાનું વલણ ધરાવે છે, કારણ કે પુનઃઉત્પાદિત સેલ્યુલોઝિક ફાઇબરમાં પ્રતિ ગ્રામ વજન દીઠ વધુ સારું આવરણ હોય છે.
ઇન્ટરલોક-આધારિત પાયજામા સેટ — માળખાયુક્ત ટ્રાઉઝર પગ, વધુ ફિટિંગ સાથેના લાંબી બાંયના ટોપ્સ — ઊંચા GSM શ્રેણીમાં ઉત્પાદિત થાય છે. વધેલી ઘનતા સીધી રીતે તે પરિમાણીય સ્થિરતામાં ફાળો આપે છે જે ઇન્ટરલોકને આ સિલુએટ શ્રેણી માટે પ્રિય બંધારણ બનાવે છે. ઊંચા વજનમાં, ઇન્ટરલોક તમામ કલરવેમાં એકસમાન અપારદર્શકતા પણ સુધારે છે, જેમાં મધ્ય-ટોન શ્રેણીનો સમાવેશ થાય છે જે હલકા સિંગલ જર્સી માટે સમસ્યારૂપ બની શકે છે. ઇન્ટરલોક સ્લીપવેર માટે ચોક્કસ GSM ની પુષ્ટિ સેમ્પલિંગ દરમિયાન ફેબ્રિક સપ્લાયર સાથે કરવી જોઈએ, કારણ કે તે ફિનિશિંગ સ્પેસિફિકેશન અને ફાઇબર કન્ટેન્ટ અનુસાર બદલાય છે.
સ્લીપવેર સોર્સિંગમાં એક ગૌણ GSM બાબત છે જે ઘણી વાર ધ્યાનમાં લેવાતી નથી: ફેબ્રિક વજન અને ડાઇ વર્તન વચ્ચેનો સંબંધ. ઘેરા કલરવે — ખાસ કરીને ઘેરો નેવી, ચારકોલ અને કાળો, જે પ્રીમિયમ સ્લીપવેર લાઇનમાં સામાન્ય છે — ડાઇ બ્લીડ અને ક્રોકિંગ (ઘર્ષણ હેઠળ સપાટી પર રંગનું સ્થાનાંતરણ) ઘટાડવા માટે પર્યાપ્ત ફેબ્રિક વજનની જરૂર પડે છે. ભારે બંધારણો ધોવાના ચક્રો દરમિયાન ડાઇને વધુ સુસંગત રીતે જાળવી રાખે છે. ઘેરા કલરવે સોર્સ કરતા બ્રાન્ડ્સે પ્રમાણભૂત સંકોચન પરીક્ષણો ઉપરાંત ક્રોકિંગ પરીક્ષણની જરૂરિયાત પણ સ્પષ્ટ કરવી જોઈએ — અને બલ્ક મંજૂરી પહેલાં સપ્લાયર દ્વારા વપરાતી પરીક્ષણ પદ્ધતિની પુષ્ટિ કરવી જોઈએ.
શિયાળુ-વજનના સ્લીપવેર માટે, જ્યારે ખરીદનારને જર્સી કે ઇન્ટરલોક કરતાં વધુ બોડી, લૂપ-બેક ટેક્સચર અને વધુ થર્મલ કવરેજની જરૂર હોય ત્યારે ફ્રેન્ચ ટેરી ગૂંથેલું કાપડ વ્યવહારુ વિકલ્પ બની શકે છે. આ કિસ્સામાં, ફક્ત GSM પર્યાપ્ત નથી: લૂપ ઘનતા, બ્રશિંગની ઊંડાઈ, સંકોચન સહનશીલતા અને કલર ફાસ્ટનેસ — બધાની બલ્ક મંજૂરી પહેલાં પુષ્ટિ કરવી જોઈએ.
સામાન્ય નિયમ: જો તમારી QC ટીમ સેમ્પલ પર અપારદર્શકતાની સમસ્યા નોંધે છે, તો ફાઇબર કન્ટેન્ટ તપાસતા પહેલાં GSM તપાસો. અપારદર્શકતાની સમસ્યાઓ લગભગ હંમેશા વજનનો મુદ્દો હોય છે, બંધારણની સમસ્યા નહીં.
સ્લીપવેર સોર્સિંગમાં બલ્ક પછીની સૌથી સામાન્ય ફરિયાદ ધોવા પછીનું પરિમાણીય પરિવર્તન છે, અને આની આગાહી કરતા બે આંકડા છે સંકોચન દર અને સ્પિરાલિટી વિસ્થાપન. બંનેમાંથી કંઈ સ્વેચ પર દેખાતું નથી. ખાસ વિનંતી ન કરો ત્યાં સુધી બંનેમાંથી કંઈ ફેબ્રિક સ્પેસિફિકેશન શીટ પર દેખાતું નથી. બંનેને ધોવા પહેલાંના પરીક્ષણની જરૂર પડે છે, અને સ્લીપવેર ઉત્પાદનમાં વપરાતા ફેબ્રિક માટેના દરેક સેમ્પલિંગ બ્રીફનો ભાગ હોવા જોઈએ.
ગૂંથેલા કાપડમાં સંકોચન એટલા માટે થાય છે કારણ કે ગૂંથેલા લૂપ ગરમી અને ભેજ હેઠળ ઢીલા પડી શકે છે. કુદરતી ફાઇબર — કપાસ અને મોડલ જેવા સેલ્યુલોસિક રિજનરેટેડ ફાઇબર — સિન્થેટિક બ્લેન્ડ કરતાં આ માટે વધુ પ્રવણ છે. સારી રીતે સંચાલિત ઉત્પાદન રન કટિંગ પહેલાં ફેબ્રિકને પ્રી-રિલેક્સ કરે છે, પરંતુ પ્રી-ટ્રીટમેન્ટની ડિગ્રી સપ્લાયર પ્રમાણે બદલાય છે. ફેબ્રિક સપ્લાયરને બ્રીફ કરતી વખતે, સોર્સિંગ ટીમોએ સ્વીકાર્ય સંકોચન સહનશીલતા (સામાન્ય રીતે લંબાઈ અને પહોળાઈ બંને દિશામાં ટકાવારી તરીકે દર્શાવાય છે) વ્યાખ્યાયિત કરવી જોઈએ અને પરીક્ષણ માટે વપરાતી ધોવાની પદ્ધતિ સ્પષ્ટ કરવી જોઈએ.
સ્પિરાલિટી એ એક અલગ મુદ્દો છે અને તેને વ્યાખ્યાયિત લોન્ડરિંગ-આધારિત સ્ક્યુ પરીક્ષણ દ્વારા તપાસવી જોઈએ, જેમ કે ઘરે ધોવા પછી સ્ક્યુ પરિવર્તન માટે AATCC TM179. તે ફેબ્રિકની કટ એજની સાપેક્ષે ગૂંથેલા કોર્સના કોણીય પરિભ્રમણનું વર્ણન કરે છે, જેના કારણે તૈયાર ગારમેન્ટ ધોવા પછી સીમ પર વળે છે. સિંગલ જર્સી બંધારણ ઇન્ટરલોક કે રિબ સ્ટ્રક્ચર કરતાં વધુ સ્પિરાલિટી દર્શાવે છે. સ્પિરાલિટીની ડિગ્રી યાર્ન ટ્વિસ્ટ દિશા, મશીન ટેન્શન સેટિંગ અને નીટિંગ પછીના ફિનિશિંગથી પ્રભાવિત થાય છે. જવાબદાર ફેબ્રિક સપ્લાયર સ્પિરાલિટી પરીક્ષણ પરિણામ આપી શકે છે — સામાન્ય રીતે પ્રમાણભૂત ધોવાના ચક્ર પછી વિસ્થાપનની ડિગ્રીમાં દર્શાવાય છે. આ સેમ્પલિંગ પેકેજના ભાગ રૂપે માંગવું જોઈએ, બલ્ક મંજૂરી પછી નહીં.
બલ્ક પુષ્ટિ પહેલાં વ્યવહારુ સોર્સિંગ ચેકલિસ્ટ:
ટેસ્ટિંગ પ્રોટોકોલ પર એક અંતિમ મુદ્દો: પ્રી-વોશ ટેસ્ટિંગ હંમેશા મંજૂર કરેલા સેમ્પલ લોટ પર જ કરવું જોઈએ, અલગ બેચના પ્રતિનિધિ સ્વેચ પર નહીં. અલગ પ્રોડક્શન રનનું કાપડ — એક જ સ્પેસિફિકેશનમાં હોવા છતાં પણ — યાર્ન ટેન્શન, મશીન સેટઅપ કે ફિનિશિંગમાં ફેરફારને કારણે અલગ સંકોચન અને સ્પાયરાલિટી પરિણામો દર્શાવી શકે છે. જો સપ્લાયર લોટ-વિશિષ્ટ ટેસ્ટ ડેટા પૂરો પાડી શકતો ન હોય, તો તે સોર્સિંગ જોખમ છે જેને બલ્ક વોલ્યુમ માટે પ્રતિબદ્ધ થવા પહેલાં ધ્યાનમાં લેવું યોગ્ય છે.
કસ્ટમ સોલિડ-કલર સ્લીપવેર ગૂંથેલા કાપડ માટે, પ્રતિ રંગ 200 kg એ પ્રમાણભૂત MOQ છે. હાલના કલરવેમાં ઉપલબ્ધ સ્ટોક કાપડ માટે, પ્રતિ રંગ ન્યૂનતમ 1 રોલ (~23 kg) છે. કસ્ટમ સ્પેસિફિકેશન — જેમાં ફાઇબર બ્લેન્ડ અને પ્રમાણભૂત શ્રેણીની બહારના GSMનો સમાવેશ થાય છે — માટે સામાન્ય રીતે ન્યૂનતમ 1,000 kg જરૂરી છે. બલ્ક પ્રતિબદ્ધતિ પહેલાં સેમ્પલ યાર્ડેજ ઉપલબ્ધ છે.
હા. પસંદ કરેલા જર્સી, ઇન્ટરલોક અને સંબંધિત સ્લીપવેર ગૂંથેલા કન્સ્ટ્રક્શન માટે પ્રમાણપત્રિત વિકલ્પો ઉપલબ્ધ છે. સેમ્પલિંગ તબક્કે જરૂરી પ્રમાણપત્ર સ્કોપની પુષ્ટિ કરો, કારણ કે ઉપલબ્ધતા ફાઇબર કન્ટેન્ટ, ડાઇંગ રૂટ અને ફિનિશ્ડ ફેબ્રિક સ્પેસિફિકેશન પ્રમાણે બદલાઈ શકે છે.
સ્થાપિત QC બેન્ચમાર્ક વગરના પ્રથમ બલ્ક સ્લીપવેર રન માટે, ઇન્ટરલોક ઓછા જોખમની પસંદગી છે. તેની રચનાત્મક સમપ્રમાણતા સ્પાયરાલિટી જોખમ ઘટાડે છે, તેની પરિમાણીય સ્થિરતા ઓછા પ્રી-ટ્રીટમેન્ટ મેનેજમેન્ટની જરૂર રાખે છે, અને તે વધુ પ્રકારના ફાઇબરમાં વધુ સુસંગત પરિણામો આપે છે. જર્સી હળવા વજનવાળા કે ઢળકતી પડવાની રીતવાળા સિલુએટ માટે યોગ્ય પસંદગી છે, પરંતુ ઉત્પાદન પછીના આશ્ચર્ય ટાળવા માટે સ્પાયરાલિટી સહનશીલતા અને પ્રી-રિલેક્સેશન પર વધુ ચુસ્ત સ્પેસિફિકેશનની જરૂર છે. સમાન હાથનો સ્પર્શ, અપારદર્શકતા અને રિકવરીની જરૂરિયાતો ધરાવતી નજીકની શ્રેણીઓ માટે, લાઉન્જવેર ગૂંથેલા કાપડ સોર્સિંગ માર્ગદર્શિકા ઓવરલેપિંગ કન્સ્ટ્રક્શન પસંદગીઓની સરખામણી કરવામાં મદદ કરી શકે છે.
Runtang Textile સ્લીપવેર અને લાઉન્જવેર બ્રાન્ડ માટે જર્સી, ઇન્ટરલોક અને ફ્રેન્ચ ટેરી ગૂંથેલું કાપડ બનાવે છે. બલ્ક ઉત્પાદન પહેલાં કન્સ્ટ્રક્શન, GSM, સંકોચન અને પ્રમાણપત્રની જરૂરિયાતોની પુષ્ટિ કરવા માટે સેમ્પલ માંગો અથવા ક્વોટ મેળવો.
 સોર્સિંગ માર્ગદર્શિકા
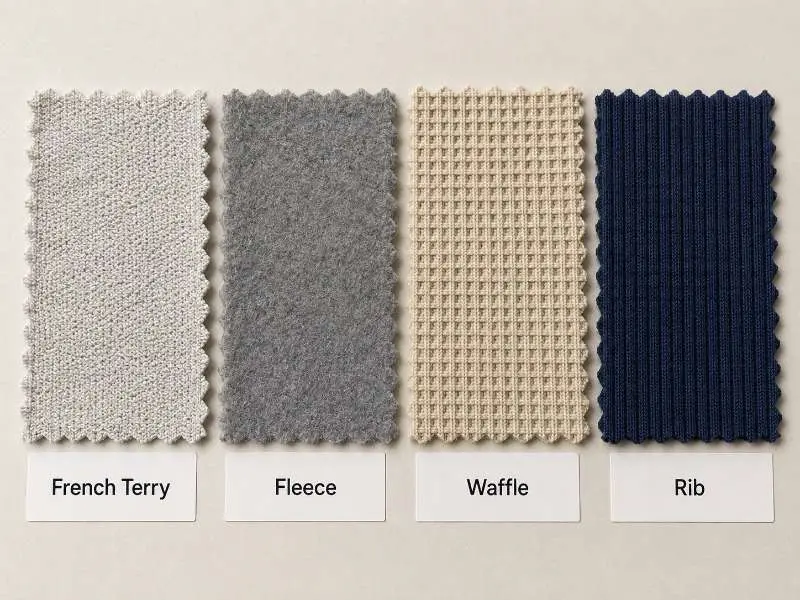
હૂડી માટે શ્રેષ્ઠ કાપડ: સેમ્પલિંગ પહેલાં ફ્રેન્ચ ટેરી, ફ્લીસ, વેફલ અને રિબ ની ટુલના સરખામણી
વધુ વાંચો ટેકનિકલ જ્ઞાન
કાપડ સ્નેગિંગ ટેસ્ટ અને પરિમાણીય સ્થિરતા: ગૂંથેલા પરિધાન માટે બલ્ક પહેલાંની ચકાસણી
વધુ વાંચો સોર્સિંગ માર્ગદર્શિકા
ડ્રેસ માટેના સ્ટ્રક્ચર્ડ કાપડ જે ખરેખર બલ્ક ઉત્પાદનમાં ટકી રહે છે: પોન્ટે, સ્કુબા અને ઓટોમન
વધુ વાંચો ટ્રેન્ડ્સ અને ઉદ્યોગ
એપેરલ માટે રિસાયકલ કરેલા ગૂંથેલા કાપડની માંગ: બ્રાન્ડની સોર્સિંગ નિર્ણયોને શું દોરી રહ્યું છે
વધુ વાંચો ટેકનિકલ જ્ઞાન
ગૂંથેલા કાપડ vs. વણાયેલા કાપડ: એક વ્યાપક સરખામણી
વધુ વાંચો