Neulosvalmistaja vuodesta 2009 · Kiina
Neulosvalmistaja vuodesta 2009 · Kiina

Erä single jersey -t-paitoja läpäisi mallitarkastuksen — mutta tuli leikkausosastolta takaisin siten, että sivusaumat olivat jatkuvasti vinossa ja pesunjälkeiset mitat toleranssin ulkopuolella. Molemmat ongelmat johtuvat samasta puutteesta: kiertymistä ja kutistuvuutta ei vahvistettu parina mallivaiheessa. Ne testataan eri tavalla, ne vaikuttavat vaatteen laatuun eri tavalla ja ne vaativat omat merkintänsä spesifikaatiolomakkeellesi.
Kutistuvuus ja kiertyminen ryhmitellään usein keskusteluissa yhteen, mutta ne kuvaavat kahta erillistä mittapysyvyysongelmaa neuloskankaassa.
Kutistuvuus tarkoittaa kankaan pituuden tai leveyden pienenemistä pesun jälkeen — mitattavissa oleva muutos, joka vaikuttaa suoraan kaavojen mitoitukseen ja valmiin vaatteen mittoihin. Kiertyminen, jota kutsutaan myös vinoudeksi tai väännöksi, kuvaa pyörivää vääristymää, jossa neuloskankaan silmukkasarakkeet poikkeavat pystysuorasta. Valmiissa vaatteessa tämä näkyy kierteisinä sivusaumoina, keskittymättöminä nappilistoina tai etukappaleina, jotka siirtyvät sivusuunnassa ensimmäisen pesukerran jälkeen.
Kahdella ongelmalla on eri perussyyt, erilaiset riskiprofiilit kangasrakenteen mukaan ja ne vaativat eri testausmenetelmät. Silti monet hankintatiimit pyytävät mallivaiheessa vain kutistuvuustietoja ja kohtaavat kiertymisen vasta sarjatuotannon hylkäyksenä tai asiakasreklamaationa sen sijaan, että se olisi tuotantoa edeltävä tarkistuskohta.
Kudottujen neulosten osalta laajalti viitattu mittamuutoksen (kutistuvuuden) viitealue on ±7 % single jerseylle ja vastaaville avoimille rakenteille, kun taas tiukemmat toleranssit — usein noin ±2 % — viitataan interlock- ja ribbirakenteille. Näitä lukuja tulee pitää vain lähtövertailuarvoina; brändisi standardi tai ostajan QA-käsikirja on ensisijainen, ja toleranssit tulee määritellä tech packissa ennen mallitarkastuksen aloittamista. Kiertymisen osalta jopa 5 %:n poikkeama on yleisesti viitattu lähtökohta single jersey -rakenteille, mutta tämä vaihtelee brändispesifikaation ja loppukäytön mukaan. Kaikki toleranssit, joita aiot valvoa, on sovittava kirjallisesti ennen sarjakankaan hyväksymistä.
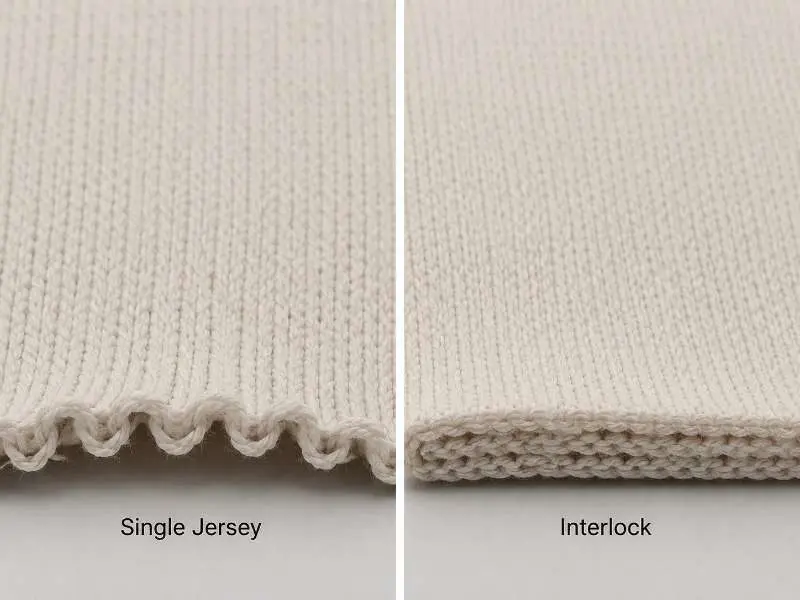
Rakennetyyppi on luotettavin ennustaja sille, kumpi mittapysyvyysongelma todennäköisemmin ilmenee — ja kuinka vakava se voi olla.
Single jersey -kangas, joka valmistetaan pyörökutomakoneilla, on rakenne, joka on kaikkein altisin kiertymiselle. Yksikerroksisen kudotun neuloksen silmukkageometria aiheuttaa tuotannossa sisäistä vääntöjännitettä. Kun tämä jännite vapautuu viimeistelyssä tai kuluttajan pesussa, kangas pyrkii pyörähtämään ja vetää silmukkasarakkeet pois kohtisuorasta asennosta kurssilinjoihin nähden. Tämä on rakenteelle hyvin dokumentoitu ominaisuus eikä satunnainen virhe — mutta se on mitattava ja hallittava ennen sarjahyväksyntää, ei oletettava toleranssin sisällä olevaksi.
Interlock- ja ribbineulos-rakenteet ovat yleensä ulottuvuudeltaan vakaampia silmukkasarakkeiden suunnassa. Niiden lukittu tai kaksinkertainen silmukkageometria jakaa jännitteen tasaisemmin ja vähentää merkittävästi kiertymistä aiheuttavaa pyörivää vetoa. Kutistuvuus on edelleen olennainen testausmuuttuja molemmille — erityisesti puuvillalle ja selluloosasekoitteille — mutta kiertymisen riskiprofiili on pienempi kuin single jerseyllä.
Tällä rakenne-erolla on merkitystä sille, miten testausresurssit kohdennetaan monikangaskauden aikana. Koko kiertymisprotokollan ajaminen, mukaan lukien pesupussimenetelmä, on kriittisintä single jersey -tilauksille. Interlock- ja ribbirakenteissa testauksen painopiste voi siirtyä kutistuvuusasteeseen, leveyden pysyvyyteen ja palautumiseen — joskin kiertymistä ei tulisi sulkea kokonaan pois, jos brändillä on dokumentoitu hylkäysraja.
Sen ymmärtäminen, mitä testiä kannattaa pyytää — ja miten tulosta luetaan — auttaa hankintatiimejä sulkemaan yleisimmät spesifikaatiopuutteet ennen sarjatuotannon alkua.
Kutistuvuuden osalta kaksi yleisimmin viitattua standardia ovat AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) ja ISO 6330. Molemmat määrittelevät pesulämpötilan, kuivausmenetelmän ja pesukertojen määrän. Testiraporttia pyytäessäsi varmista, että pesuolosuhteet vastaavat aiottua hoito-ohjemerkintää. Raportti, joka on ajettu 30 °C:ssa kolmen pesukerran ajan, ei välttämättä vastaa vaatteen suorituskykyä, jos kuluttaja pesee sitä toistuvasti 40 °C:ssa tai 60 °C:ssa. Testattujen pesukertojen määrän tulee myös vastata tuotteen odotettua käyttöikää — tämä on tärkeämpää lastenvaatteille, työvaatteille tai suorituskykyvaatteille kuin yhden kauden muotituotteelle.
Kieroutuvuuden osalta pääasiallinen viitattu standardi on AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Se mittaa vinouden muutosta kudotuissa ja neulotuissa kankaissa kotipesun jälkeen, joten hankintatiimien tulee varmistaa, noudattaako raportti standardin mukaisia pesusyklin olosuhteita vai lisäksi brändikohtaista pesuohjelmaa.
Mitä tahansa dimensionaalista testiraporttia tarkastellessasi pyydä tarkat tiedot käytetystä pesulämpötilasta, kuivausmenetelmästä ja pesukertojen määrästä, älä pelkästään prosenttitulosta. Jos ostajasi edellyttää standardimenetelmää pidempää pesua, kirjaa se brändikohtaiseksi hyväksyntäehdoksi sen sijaan, että olettaisit sen kuuluvan AATCC TM179 -raportin oletuksiin. Sarjatuotannon hyväksyntä epäselvien tai yhteensopimattomien testiolosuhteiden perusteella on yleinen syy toimituksen jälkeisiin laaturiitoihin.
Sen lisäksi, että varmistat neuloskankaan GSM-valinnan ennen mallikappaleiden valmistusta, mittapysyvyystietojen — sekä kutistuvuuden että kieroutuvuuden — lukitseminen osaksi tuotantoa edeltävää hyväksyntäprosessia on yksi luotettavimmista tavoista ehkäistä sarjatuotannon ongelmat myöhemmässä vaiheessa.
Tuotantovaiheen viimeistely ratkaisee, voidaanko mallikappalevaiheen dimensionaaliset testitulokset toistaa johdonmukaisesti koko sarjatoimituksen ajan. Yleisten menetelmien ymmärtäminen auttaa hankintatiimejä esittämään oikeat kapasiteettikysymykset tehtaan prosessia arvioidessaan.
Kutistuvuuden osalta kompaktointiviimeistely on yksi menetelmä, jota käytetään tietyissä kudeneulosrakenteissa. Prosessissa kangas rentoutetaan mekaanisesti valvotuissa olosuhteissa ennen toimitusta, jolloin vapautuu etukäteen dimensionaalista energiaa, joka muuten ilmenisi ensimmäisen pesun jälkeen. Saavutettava kutistuvuuden väheneminen voi vaihdella kankaan rakenteen, kuituaineksen ja käytettyjen viimeistelyparametrien mukaan — jonkin verran jäännöskutistuvuutta toistuvien pesukertojen jälkeen on tyypillistä myös kompaktoidulle kankaalle, eikä tuloksia tule olettaa ilman testitietoja.
Kieroutuvuuden osalta avoleveyskäsittely ja hallittu jännitteenhallinta värjäyksen ja viimeistelyn aikana voivat auttaa vähentämään kankaan kiertojännitettä. Myös langan kierteen tasapaino voi olla vaikuttava tekijä single jersey -rakenteissa — joskin se, missä määrin kutakin näistä tekijöistä voidaan hallita, riippuu kyseisestä rakenteesta ja tehtaan prosessikyvystä. Kaikki rakenteet eivät reagoi samalla tavalla samaan viimeistelymenetelmään, eikä mikään yksittäinen prosessivaihe poista kieroutuvuusriskiä kokonaan kaikista single jersey -kankaista.
Hankinnan kannalta johtopäätös on käytännöllinen: tilauksissa, joissa kieroutuvuustoleranssi on määritelty laatukriteeri, varmista tehtaalta, mitkä viimeistelyvaiheet sisältyvät tuotantospesifikaatioon, ja pyydä tuotantoa edeltävät pesutestitiedot ennen sarjatuotannon hyväksyntää. Kangas, joka läpäisee viimeistelyn jälkeisen koneella tehdyn dimensionaalisen tarkastuksen mutta jota ei ole pesty sovittuun pesukertamäärään, ei välttämättä pysy määritellyn toleranssin sisällä toimituksen jälkeen.
Molempien muuttujien osalta luotettavin suoja on johdonmukaisuus näytteen testausolosuhteiden ja sarjatuotannon hyväksyntäolosuhteiden välillä – sama testimenetelmä, sama pesukertojen määrä, sama pesulämpötila. Näytteen ja sarjatuotannon testausprotokollien väliset erot selittävät merkittävän osan mittapoikkeamiin liittyvistä hylkäyskiistoista.
Yleispätevää standardia ei ole – toleranssi riippuu rakenteesta, kuituaineksesta ja loppukäytöstä. Monet ostajat viittaavat lähtökohtana ±5 %:iin single jersey -kankaalle, ja tiukemmat rajat pätevät interlock- tai ribbineuloskankaalle. Luotettavin tapa on määrittää toleranssi tech packiin ennen näytteenottoa, tehdä pesutestit samoissa olosuhteissa kuin sarjatuotannon hyväksynnässä on määritetty ja varmistaa, että tehtaan tuotantotestiraportti käyttää vastaavia parametreja. Näytteenoton jälkeen määritettyjä toleransseja on vaikea valvoa takautuvasti.
Kiertyminen liitetään voimakkaimmin single jerseyyn, jossa yksikerroksinen silmukkageometria aiheuttaa vääntöjännitystä, joka voi johtaa kankaan kiertymiseen pesun jälkeen. Interlock- ja ribbineuloskankaat ovat tässä suhteessa yleensä vakaampia kaksinkertaisen tai lukittuneen silmukkarakenteensa ansiosta. Mikä tahansa kudottu neulosrakenne voi kuitenkin tietyissä kuitu- ja viimeistysolosuhteissa osoittaa jonkinasteista vinoutta. Jos kiertyminen on QA-standardissasi määritetty hylkäysperuste, varmista testausvaatimukset ja toleranssi kaikille tilaukseen kuuluville rakenteille, ei vain single jerseyselle.
Runtang Tex valmistaa neuloskangasta vaatebrändeille ympäri Eurooppaa, Pohjois-Amerikkaa ja Australiaa. Jaa mittapysyvyysvaatimuksesi ja pyydä näytteitä ennen sarjatuotantoa tehtävään testaukseen – mukaan lukien kutistuvuus- ja kiertymistiedot määrittämissäsi pesuolosuhteissa. Tutustu neuloskangasvalikoimaamme tai ota yhteyttä ja aloita hankintaprosessisi.
 Valmistajan näkemykset
Neuloskankaiden virhevalitukset: dokumentointi, tarkastusraportit ja ratkaisuprosessi
LUE LISÄÄ Hankintaopas
Kangas lastenvaatteisiin: neulosrakenteet, turvastandardit ja mallitarkastukset
LUE LISÄÄ Vastuullisuus
Bluesign-sertifioidut kangasväitteet: mitä brändien kannattaa varmistaa ennen sarjatuotantotilauksia
LUE LISÄÄ Tekninen osaaminen
Vohvelineuloksen kutistuvuus: mitä vaatemerkkien on tiedettävä
LUE LISÄÄ Vastuullisuus
Modaalineulos vs lyoselli: selluloosakuitujen hankinta vaatebrändeille
LUE LISÄÄ