تولیدکننده پارچه کشباف از سال 2009 · چین
تولیدکننده پارچه کشباف از سال 2009 · چین

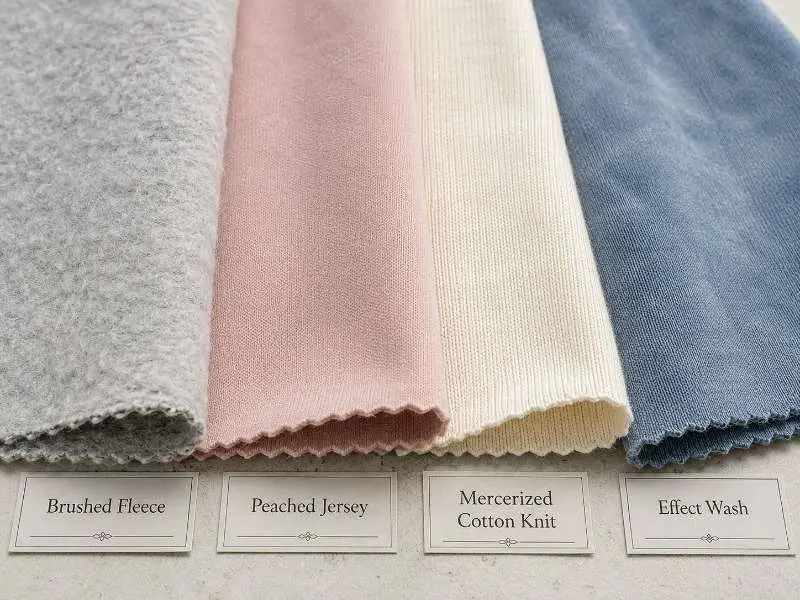
نوشتن «حالت نرم» در تکپک، مشخصات تکمیل نیست. بدون نام بردن از یک فرایند، کارخانه تکمیل پیشفرض خود را اعمال میکند — و پیشفرض بهندرت با مقصود برند مطابقت دارد. براشینگ، پیچینگ، مرسریزاسیون و تیمارهای شستشو هر یک نتایج متمایزی روی پارچه کشباف تولید میکنند و هر یک پروفایل ریسک خود را در تولید انبوه دارد. مشخص کردن فرایند تکمیل درست — و راستیآزمایی آن روی نمونههای پیش از تولید — ریسک سفارش مجدد را کاهش میدهد و رنگ و بافت انبوه را در طول لاتهای تحویل یکنواخت نگه میدارد.
تکمیل معمولاً پس از کشبافی و حولوحوش مرحله رنگرزی یا پستیمار انجام میشود، اما توالی دقیق بسته به الیاف، ساختار و روش تکمیل متفاوت است. برای پارچههای کشباف، تکمیل به سه دسته تقسیم میشود: تکمیل مکانیکی که با غلتکها یا سطوح ساینده سطح فیزیکی را تغییر میدهد؛ تکمیل شیمیایی که خواص الیاف را از طریق تیمارهای غلیظ بازساختاردهی میکند؛ و تکمیل شستشو که بافت یا جلوه رنگ را از طریق همزدن کنترلشده به دست میآورد. روش تکمیل باید با ترکیب الیاف، بازه GSM و ساختار پارچه سازگار باشد. فرایندی که برای یک جرسی پنبهای 220 GSM مناسب است ممکن است برای ساختاری 140 GSM مناسب نباشد، بسته به ترکیب نخ و شدت تیمار.
براشینگ سطح پارچه را روی غلتکهای برس نرم عبور میدهد تا انتهای الیاف بلند شود و حجم و حالت گرمتری ایجاد شود. این فرایند بیشتر روی پارچه کشباف فلسی — شامل ساختارهای یکرو و دورو — و روی سمت حلقهای فرنچ تری اعمال میشود، جایی که براشینگ لایه عایق داخلی مشخصه را میسازد. روی جرسی ریزتر، یک پاس براشینگ سبکتر میتواند حالت را نرمتر کند بدون آنکه کرک بهطور چشمگیری انباشته شود. ریسک اصلی در تولید انبوه، کاهش استحکام سطح است: پارچههای براششده در برابر پرزدهی (پیلینگ) در طول پوشیدن آسیبپذیرترند، و به همین دلیل اغلب یک مرحله تکمیل ضدپرز نیز در کنار آن مشخص میشود. تفاوت سایه رنگ میان لاتها نیز میتواند بین رولهای بهشدت براششده رخ دهد، بهویژه وقتی شدت براشینگ بازتاب سطح را تغییر میدهد. خریداران باید یک نمونه پیش از تولید را تأیید کنند و حدود قابلقبول حالت و پرزدهی را پیش از تولید انبوه تعیین کنند.
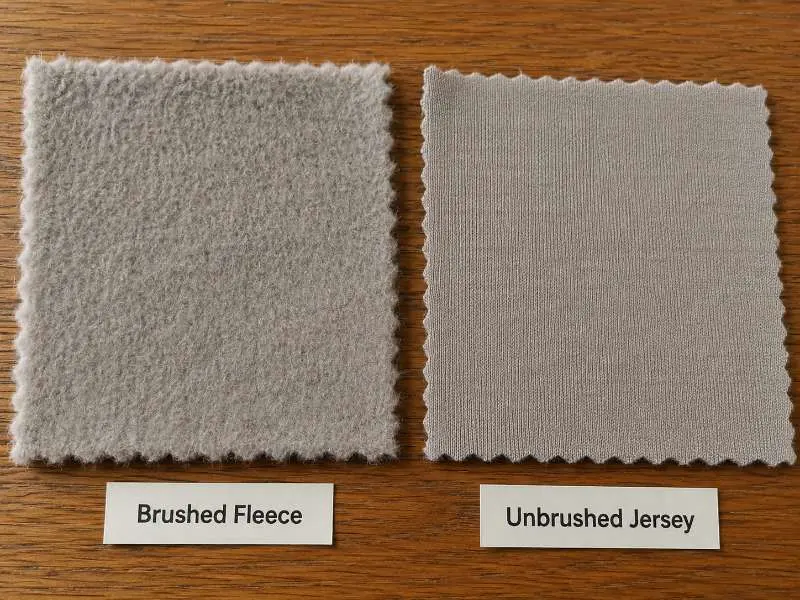
پیچینگ از غلتکهای پوشیده از سمباده برای سایش سطح پارچه استفاده میکند و بافتی کوتاهتر و متراکمتر از براشینگ پدید میآورد — نتیجه به جیر نزدیکتر است تا به نرمی پرحجم پارچه فلسی براششده. این فرایند بیشتر روی ساختارهای جرسی و اینترلاک ریزتر اعمال میشود، جایی که پارچه بدنه کافی برای تحمل پاس مکانیکی دارد. بهعنوان نقطه مرجع، ساختارهای زیر حدود 130–150 GSM بسته به ترکیب الیاف و تاب نخ ممکن است ریسک بیشتری برای آسیب سطح داشته باشند. پیچینگ میتواند یکنواختی سطح را در عرض پارچه بیشتر از براشینگ حفظ کند، هرچند تفاوت لبهبهلبه روی پارچه لولهای همچنان ممکن است. پیچینگ با شدت بالا میتواند پرزدهی را در ساختارهای پنبهای ریسیده تحریک کند و باید با یک سطح شدت مشخص شود، نه آنکه بهصورت توصیف باز فرایند رها شود.
جدول زیر براشینگ و پیچینگ را در ابعاد کلیدی تأمین مقایسه میکند.
| ویژگی | براشینگ | پیچینگ |
|---|---|---|
| جلوه سطح | بافت الیاف بلندشده و پرحجم | سطح کوتاه و متراکم جیرمانند |
| کاربرد رایج | فلسی، فرنچ تری، جرسی | جرسی، اینترلاک |
| راهنمای GSM | انعطافپذیر (بسته به ساختار) | جرسی، اینترلاک؛ GSM پایینتر را با دقت ارزیابی کنید |
| ریسک اصلی در تولید انبوه | پرزدهی؛ تفاوت سایه رنگ میان لاتها | پرزدهی در شدت بالا |
| یادداشت تکپک | فرایند را مشخص کنید + مرحله ضدپرز اضافه کنید | فلسی، فرنچ تری، جرسی |
مرسریزاسیون الیاف پنبه را با محلول قلیایی غلیظ تحت کشش تیمار میکند. این فرآیند ساختار مقطع الیاف را بازآرایی میکند و سه نتیجه قابل اندازهگیری به همراه دارد: درخشندگی سطحی شبیه به ابریشم، جذب رنگ بهبودیافته و پایداری ابعادی بهتر پس از شستشوی مکرر. برای برندهای پوشاکی که پارچه کشباف پنبه مرسریزه سفارش میدهند، این فرآیند میتواند به نتایج رنگ ساده عمیقتر و تأیید محموله قابل پیشبینیتر کمک کند، هرچند یکنواختی نهایی سایه رنگ همچنان به کنترل رنگرزی و تأیید لات بستگی دارد. این فرآیند برای ساختارهای کشباف پنبهغالب از جمله ژورسِه، پیکه و اینترلاک کاربرد دارد و برای ساختارهای کاملاً مصنوعی مناسب نیست. شرایط تیمار ممکن است بسته به ساختار خاص متفاوت باشد، بنابراین خریداران باید پیش از تعهد به تولید انبوه، برای تأیید رنگ و ابعاد، نمونه پیش از تولید درخواست کنند.
تکمیل شستشو شامل شستشوی آنزیمی است که با تجزیه کنترلشده بیولوژیکی الیاف سطحی، حس لمس را نرمتر میکند؛ شستشوی سنگی که بافت سطحی فرسوده و نامنظم ایجاد میکند؛ و شستشوهای اثرگذار مانند شستشوی اسیدی روی پارچه کشباف که الگوهای تغییر رنگ مشخصی تولید میکنند. در میان همه دستههای تکمیل، شستشو بیشترین احتمال تغییر از لات به لات را دارد: شیمی آب، حجم بارگذاری، شدت همزدن و زمان سیکل همگی بر نتیجه نهایی تأثیر میگذارند. برای سفارشهای حساس به گواهی، گزینههای دارای گواهی OEKO-TEX® Standard 100 در دسترس هستند. لطفاً الزامات گواهی را هنگام نمونهگیری تأیید کنید، بهویژه زمانی که اثرات شستشو، فرمولهای رنگرزی یا تکمیلهای ویژه در میان باشند.
مشخصات تکمیل بدون تأیید نمونه، ابهام در تولید ایجاد میکند. یک نام فرآیند واحد طیف گستردهای از شدتها، توالیها و نتایج را بسته به پارچه پایه پوشش میدهد. تأیید هر پارامتر پیش از ثبت یک الزام در تکپک، رفتوبرگشت پس از شروع تولید انبوه را کاهش میدهد. جدول زیر خلاصه میکند که برای هر نوع تکمیل چه چیزی باید تأیید شود.
| تکمیل | خروجی حس لمس | پارچه پایه مناسب | ریسک اصلی تولید انبوه | یادداشت تکپک |
|---|---|---|---|---|
| براشینگ | سطح پرزدار و گرم | فلسی، فرنچ تری، جرسی | گلولهشدن پرز؛ تغییر سایه رنگ از لات به لات | نام فرآیند را ذکر کنید؛ مشخصات ضدگلولهشدن را اضافه کنید |
| پیچینگ | متراکم، شبیه جیر | ژورسِه، اینترلاک (>130–150 GSM) | پرزدهی در شدت بالا | سطح شدت را مشخص کنید |
| مرسریزاسیون | درخشان و صاف | کشباف پنبه (ژورسِه، پیکه، اینترلاک) | احتمال تغییر ابعادی | نمونه پیش و پس از مرسریزاسیون را درخواست کنید |
| شستشو (آنزیمی/اثرگذار) | سطح نرمشده یا فرسوده | کشباف پنبه و پنبهمخلوط | تغییر زیاد از لات به لات | بازه سایه رنگ را تعیین کنید؛ تأیید بر پایه نمونه |
برسینگ با غلتکهای مویی انتهای الیاف را بلند میکند و پف و لمس گرمتری ایجاد میکند و در ساختارهای فلسی و برخی فرنچ تری رایج است. پیچینگ با غلتکهای ساینده سنبادهای سطحی کوتاهتر و متراکمتر شبیه جیر ایجاد میکند که بیشتر در جرسی و اینترلاک رایج است. هر دو در شدت بالا خطر پرزدهی (پیلینگ) دارند. برای هر یک از این فرآیندها، تعیین یک مرحله ضدپرزدهی در کنار آن توصیه میشود و نتیجه لمس باید روی نمونه پیش از تولید تأیید شود، نه فقط از نام فرآیند فرض شود.
مرسریزه کردن میتواند بسته به کشش اعمالشده در حین فرآوری و ساختار خاص، تغییر اندکی در وزن و عرض پارچه ایجاد کند. خریداران باید نمونه قبل و بعد از مرسریزه کردن را درخواست کنند و پیش از تأیید تولید انبوه تأیید کنند که GSM و عرض پارچه نهایی با مشخصات اولیه مطابقت دارد.
اثرهای شستشو — بهویژه شستشوی آنزیمی و شستشوهای اثر — بدون یک مرجع تأییدشده بهسختی میتوانند در بین لاتها بهطور یکنواخت تکرار شوند. نوشتن تنها «شستشوی آنزیمی» در تکپک شدت آن را نامشخص میگذارد. تعیین تأیید باند رنگ روی نمونه پیش از تولید، رویکرد استاندارد برای هر اثر شستشویی است که به یکنواختی بصری در تولید انبوه نیاز دارد.
تعیین درست پرداخت نهایی با ارزیابی نتیجه روی ساختار واقعی پارچه شما آغاز میشود. برای مقایسه نتایج برسینگ، پیچینگ یا مرسریزه نمونهای از مجموعه پارچه کشباف ما درخواست کنید — یا برای بحث درباره گزینههای پرداخت نهایی سفارش انبوه خود با ما تماس بگیرید.
 دانش فنی
پارچه پلیاستر و استاندارد OEKO-TEX: تعهدی به ایمنی و پایداری
ادامه مطلب راهنمای تامین
بهترین پارچه برای تیشرت: چگونه بین جودانه تکی، اینترلاک و اسلاب یکی را انتخاب کنیم
ادامه مطلب پارچه
تری فرانسوی در مقابل تری معمولی: چه تفاوتی دارند؟
ادامه مطلب راهنمای تامین
چه چیزی قیمت پارچه کشباف را تعیین میکند — و کدام متغیرها را میتوانید کنترل کنید
ادامه مطلب بینش صنعت
انواع مختلف پارچهها و ویژگیهای آنها
ادامه مطلب