Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Beide Stoffe dominieren Sweatshirt- und Hoodie-Programme, und am fertigen Kleidungsstück können sie nahezu identisch aussehen. French Terry und Fleece durchlaufen jedoch unterschiedliche Ausrüstungswege – und dieser Unterschied zeigt sich darin, wie konstant Ihre Serienbestellung das reproduziert, was Sie im Musterstadium freigegeben haben. Bevor Sie Stoffmuster anfordern, erfahren Sie hier, was der Konstruktionsunterschied tatsächlich für die Produktion bedeutet.
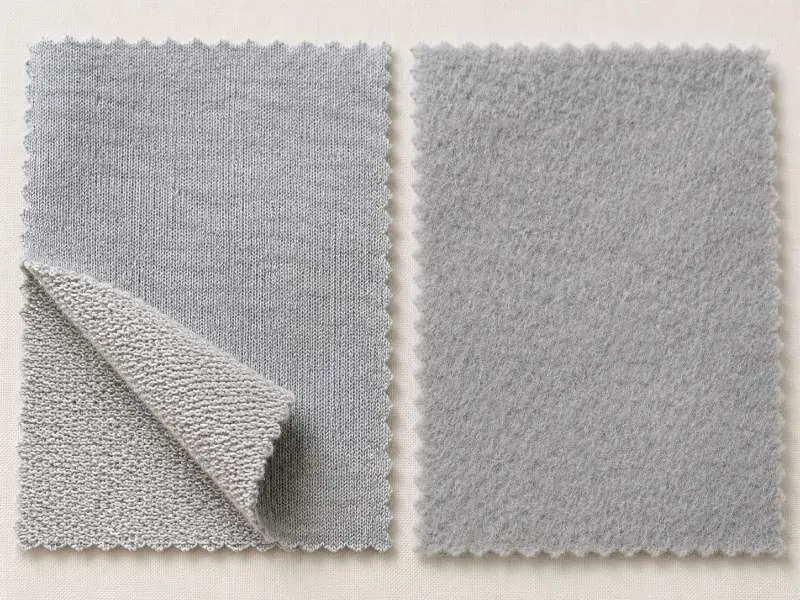
In Sweatshirt-Stoffprogrammen werden French Terry und gebürstetes Fleece oft verglichen, da beide Strickkonstruktionen für ähnliche Bekleidungskategorien verwendet werden. Der Unterschied liegt in der inneren Oberfläche und dem Ausrüstungsweg: French-Terry-Gestrick behält eine sichtbare Schlingenrückseite, während gebürstetes Fleece durch mechanisches Bürsten Faserenden zu einem Flor aufstellt. Dieser zusätzliche Ausrüstungsschritt verändert Wärme, Farbwirkung, Einlaufverhalten und Schwerpunkte der Serienkontrolle.
Deshalb behandeln Hersteller die beiden Stoffe als getrennte Produktionsprogramme und nicht als austauschbare Optionen. Ein Wechsel mitten in der Saison bedeutet eine andere Ausrüstungslinie, ein anderes Einlaufverhalten und einen anderen Zeitplan für die Serienfreigabe – Variablen, die vor der Bemusterung und nicht danach festgelegt werden sollten.
| Merkmal | French Terry | Fleece |
|---|---|---|
| Innenausrüstung | Schlingen intakt (Schlingenrückseite) | Schlingen zu Flor gebürstet |
| Grammaturbereich | 220–320 g/m² | 280–450 g/m² |
| Atmungsaktivität | Höher | Niedriger |
| Wärme | Mäßig | Höher |
| Pillingrisiko | Niedriger | Höher (Floroberfläche) |
| Saisonale Positionierung | Frühling / Herbst / Übergangszeit | Herbst / Winter |
Bei French-Terry-Gestrick bestimmt die Grammatur, wie viel Luft die Schlingen einschließen und wie das Kleidungsstück fällt. Leichtere Konstruktionen – je nach Fasermischung und Konstruktion etwa 220–260 g/m² – eignen sich für Programme in der Übergangszeit. Schwerere Konstruktionen tragen mehr thermische Masse, lassen aber dennoch Luft durch die ungebürstete Schlingenstruktur strömen; deshalb liegt French Terry für viele Sweatshirt-Programme im Bereich des ganzjährigen Layerings.
Fleece verändert die Gleichung. Das Bürsten erzeugt eine gefühlte Wärme, die über die reine Grammaturzahl hinausgeht – ein Fleece mit 280 g/m² kann sich deutlich wärmer anfühlen als ein French Terry mit 300 g/m², weil der gebrochene Schlingenflor mehr Wärme speichert. Wenn Sie Ihr Sweatshirt-Programm nach Saison positionieren, ist die Grammaturzahl allein kein zuverlässiger Vergleichspunkt. Der Ausrüstungsweg spielt eine ebenso große Rolle.
Für Marken, die schweres, gebürstetes Polar-Fleece-Gewebe beschaffen, wird die Pillingneigung zu einem wichtigeren Prüfpunkt bei der Bemusterung, da der aufgestellte Flor Abrieb ausgesetzt ist. Bestätigen Sie Fasergehalt, Anti-Pilling-Ausrüstung und Waschtestergebnisse vor der Serienfreigabe. Für eine ausführlichere Beschaffungsnotiz siehe Fleece-Grammatur und Pillingrisiko.
Hier wird der Unterschied im Produktionsweg zu einer konkreten Beschaffungsentscheidung.
Für French Terry:
Für Fleece:
OEKO-TEX® Standard 100 zertifizierte Optionen sind verfügbar. Bitte bestätigen Sie die Zertifizierungsanforderungen zum Zeitpunkt der Bemusterung, insbesondere wenn dasselbe Programm sowohl French Terry als auch Fleecestoffe umfasst.
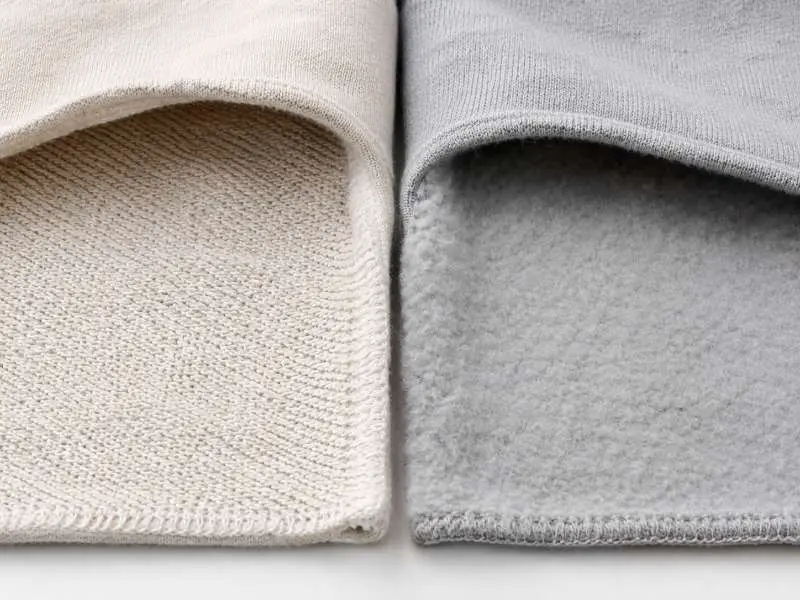
Die glattere Außenseite von French Terry lässt sich in der Regel für Siebdruck, Wärmetransfer und Stickereien leichter stabilisieren als eine angeraute Fleece-Oberfläche. Der Ätzdruck hängt jedoch weiterhin von Fasergehalt, Färbesystem und Farbfreigabe ab und sollte daher auf der tatsächlichen Serienkonstruktion getestet werden.
Die geraute Oberfläche von Fleece verändert die Einstellungen für die Veredelung. Temperatur, Druck und Verweilzeit beim Wärmetransfer müssen getestet werden, um ein Verpressen des Flors zu vermeiden, und Stickereien auf schwereren Fleece-Strickstoffen können eine zusätzliche Verstärkung erfordern. Das sind keine Gründe, Fleece für bedruckte Programme zu vermeiden, aber sie sollten während der Bemusterung bestätigt werden und nicht erst nach der Freigabe des Serienstoffs.
Als erste Referenz gelten baumwollbasierte Konstruktionen im Bereich von 240–280 GSM oft als geeignet für Drei-Jahreszeiten-Hoodie-Programme, abhängig von Fasermischung, Schlingendichte und Ausrüstung.
Die aufgeraute Oberfläche von Fleece zeigt im Allgemeinen eine höhere Pillingneigung als die intakte Schlingenoberfläche von French Terry, insbesondere nach wiederholtem Waschen in der Maschine. Das Ausmaß variiert je nach Fasergehalt, Garnkonstruktion und ob eine Anti-Pilling-Ausrüstung angewendet wurde. Fordern Sie bei Serienprogrammen mit strengen Anforderungen an die Waschbeständigkeit das Pillingtest-Ergebnis bereits in der Bemusterungsphase an, statt sich allein auf den Fasergehalt zu verlassen.
Nicht ohne Anpassung. Die beiden Stoffe unterscheiden sich in Schrumpfverhalten, Gewicht und Fall, sodass ein für den einen Stoff gradiertes Muster nicht ohne Passformtests direkt auf den anderen übertragen werden kann. Die Reproduzierbarkeit in der Serie hängt von einer stoffspezifischen Schnittgradierung ab – stimmen Sie dies mit Ihrem Technikteam ab, bevor Sie Bestellungen für beide Stoffe gleichzeitig aufgeben.
Runtang Tex produziert French-Terry-Strickstoffe und Fleece-Strickstoffe für Bekleidungsmarken in ganz Europa, Nordamerika und Australien. Fordern Sie ein Muster an, um beide Konstruktionen vor Ihrem nächsten Serien-Sweatshirt-Programm direkt nebeneinander zu vergleichen.
 Einblicke des Herstellers
Rundstrickmaschinen: Schlauchförmige Stoffe mit Präzision
MEHR LESEN Beschaffungsleitfaden
Beste Stoffe für das Futter gestrickter Oberbekleidung: Trikot, Powernetz und Sportnetz
MEHR LESEN Beschaffungsleitfaden
Stoff für Kinderbekleidung: Strickstrukturen, Sicherheitsstandards und Bemusterungsprüfungen
MEHR LESEN Nachhaltigkeit
Recycelter Nylonstoff für Activewear-Strickwaren: Zertifizierung, Stretch und Bulk-Verhalten
MEHR LESEN Stoff
Trikotstoff: Kettengewirktes Futtermaterial mit markanter Masche
MEHR LESEN