2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

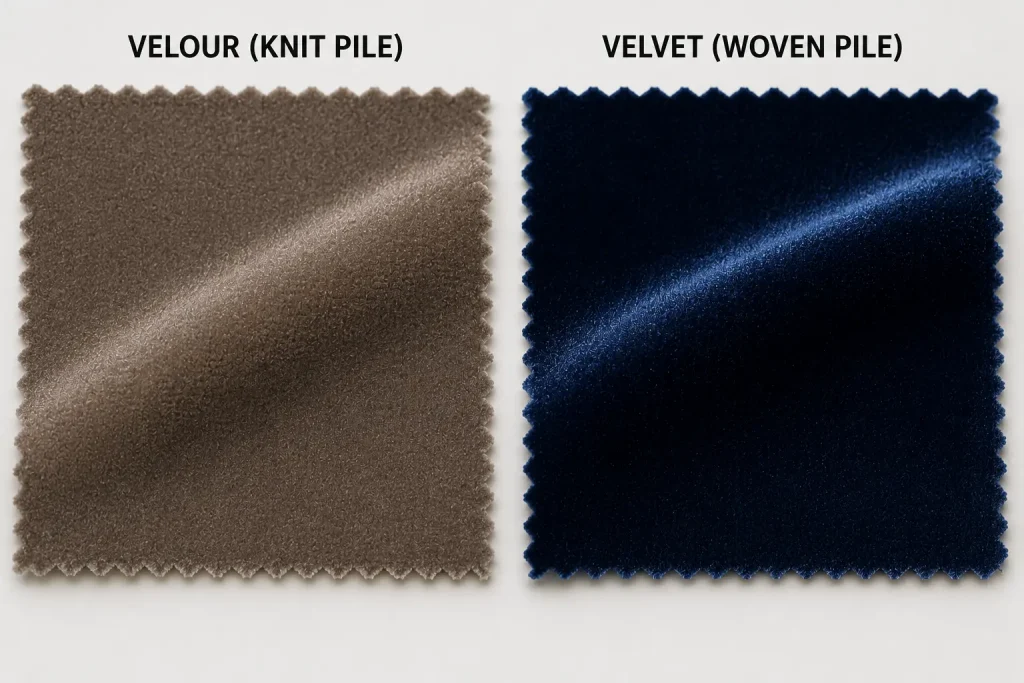
যখন একটি ফেব্রিক সোয়াচ আসে, ভেলুর এবং ভেলভেট প্রায় একই রকম দেখাতে পারে। দুটোই ঘন পাইল পৃষ্ঠ বহন করে; দুটোই প্রিমিয়াম হিসেবে ছবিতে ধরা পড়ে। তবে একবার একটি বায়িং টিম বাল্ক প্রোডাকশনে যাওয়ার সিদ্ধান্ত নিলে, কাঠামোগত পার্থক্যগুলো অনিবার্য হয়ে ওঠে: একটি কাপড় নিটেড, অন্যটি ওভেন, এবং এই একটি মাত্র পার্থক্যই বদলে দেয় প্রতিটি কাপড় কীভাবে প্রসারিত হয়, কাটা হয় এবং উৎপাদন চক্র জুড়ে কেমন পারফর্ম করে।
ভেলুর শুরু হয় একটি নিট গ্রাউন্ড দিয়ে — সাধারণত সার্কুলার নিটিং মেশিনে উৎপাদিত — যেখানে উৎপাদনের সময় ফেব্রিক পৃষ্ঠে লুপ উঠানো হয়। এরপর সেই লুপগুলোকে সমান উচ্চতায় শিয়ার করা হয়, যা ফাইবারগুলোকে ছেড়ে দেয় নরম, সমান পাইলে, যা ভেলুরের পৃষ্ঠকে সংজ্ঞায়িত করে। যেহেতু ভিত্তিটি নিটেড, ভেলুর সেই গ্রাউন্ড কাঠামো থেকে প্রসারণ ও পুনরুদ্ধারের আচরণ উত্তরাধিকার সূত্রে পায়: এটি আড়াআড়িভাবে প্রসারিত হয়, নিজের মূল মাপের দিকে ফিরে আসে এবং শরীরের নড়াচড়ার সঙ্গে খাপ খায়। প্রসারণের মাত্রা নির্ভর করে ফাইবার উপাদান ও গঠনের উপর, এবং ব্লেন্ডে স্প্যানডেক্সের পরিমাণের সঙ্গে আরও পরিবর্তিত হতে পারে।
ভেলভেট ভিন্নভাবে তৈরি হয়। একটি ডাবল-পাইল লুমে একই সঙ্গে দুই স্তর ওভেন ফেব্রিক উৎপাদিত হয়, যেখানে বয়নের সময় ওয়ার্প থ্রেড দুটি স্তরকে একসঙ্গে বেঁধে রাখে। যখন সেই বাঁধন-সূত্রগুলো কাটা হয়, দুটি আলাদা টুকরো ভেলভেট ছাড়া হয় — প্রতিটিই একটি স্থিতিশীল ওভেন গ্রাউন্ডের উপর খাড়া, ঘনভাবে সজ্জিত পাইল বহন করে। সেই ওভেন ভিত্তি মাত্রিক স্থিতিশীলতা এবং ন্যূনতম সহজাত প্রসারণ প্রদান করে, যে বৈশিষ্ট্যগুলো কাঠামোবদ্ধ, আকৃতি-ধরে রাখা পোশাকের উপযোগী, কিন্তু যেসব বিভাগে শরীরের নড়াচড়া ও পুনরুদ্ধার প্রধান প্রয়োজন, সেখানে কাপড়ের উপযুক্ততা সীমিত করে। পাইলের গভীরতা ও ঘনত্ব গঠন অনুযায়ী পরিবর্তিত হয়, তবে নন-স্ট্রেচ ওভেন ভিত্তি সব ধরনের ভেলভেট জুড়ে একটি নির্ধারক ধ্রুবক হিসেবে থাকে।
| দিক | ভেলুর | ভেলভেট |
|---|---|---|
| ভিত্তি গঠন | নিটেড (সার্কুলার বা ফ্ল্যাট) | ওভেন (ডাবল-পাইল লুম) |
| সহজাত প্রসারণ | হ্যাঁ — আড়াআড়িভাবে; মাত্রা গঠন ও স্প্যানডেক্সের পরিমাণ অনুযায়ী পরিবর্তিত হয় | ন্যূনতম — ফাইবার দ্বারা নির্ধারিত, ভিত্তি কাঠামো দ্বারা নয় |
| GSM পরিসর (পোশাকের রেফারেন্স) | 220–320 GSM, গঠন ও ফিনিশিং অনুযায়ী | কাঠামোবদ্ধ চূড়ান্ত ব্যবহারের জন্য ভারী গঠন সাধারণত ব্যবহৃত হয়; এটি গঠন অনুযায়ী পরিবর্তিত হয় |
| পাইল গঠন | নিট গ্রাউন্ডে লুপ-কাট | ওয়ার্প থ্রেড থেকে কাটা ডাবল-ক্লথ |
| পাইলের উচ্চতা | ছোট থেকে মাঝারি; শিয়ারিংয়ের পর সমান | আরও গভীর হতে পারে; গঠন অনুযায়ী পরিবর্তিত হয় |
| প্রধান পোশাক বিভাগ | লাউঞ্জওয়্যার, ট্র্যাকস্যুট, ক্যাজুয়াল সেপারেটস | ইভিনিংওয়্যার, কাঠামোবদ্ধ জ্যাকেট, অকেশন ওয়্যার |
ভেলুরের প্রসারণ তার নিট গ্রাউন্ডের সরাসরি পরিণতি। লাউঞ্জওয়্যার সেট বা ট্র্যাকস্যুটের জন্য ভেলুর অর্ডার করা ব্র্যান্ডগুলো কাপড়ের শরীরের নড়াচড়া accommodate করার ক্ষমতা থেকে উপকৃত হয় — প্যানেলগুলো স্বাভাবিকভাবে খাপ খায়, চাপে সিম টেনে ওঠে না, এবং পোশাক পরিধানের পর নিজের মূল আকৃতির দিকে ফিরে আসে। গার্মেন্ট ইঞ্জিনিয়ারদের জন্য, এর সাধারণ অর্থ হলো সমতুল্য ওভেন গঠনের তুলনায় কম ইজ দিয়ে প্যাটার্ন পিস ড্রাফট করা যায়, এবং তৈরি পোশাক সাইজ রান জুড়ে সিম-স্তরের সমন্বয় ছাড়াই আরও বিস্তৃত শরীরের অনুপাতের সঙ্গে মানিয়ে যেতে পারে।
সেই একই প্রসারণ এমন কিছু উৎপাদন ভেরিয়েবলও নিয়ে আসে, যা কাটিং শুরু করার আগে ব্যবস্থাপনা করতে হয়। যদি স্পষ্ট স্ট্রেচ-অ্যাক্সিস ও পাইল-ডিরেকশন নিয়ম ছাড়া প্যানেল কাটা হয়, ভেলুরে সিমের বিকৃতি, প্যানেলের বাঁক বা সেলাইয়ের পর অসম পুনরুদ্ধার দেখা দিতে পারে। কাটিং অর্ডার দেওয়ার আগে, বায়িং টিমগুলোর উচিত উৎপাদন কেন্দ্রের সঙ্গে নিশ্চিত করা যে স্ট্রেচ রিকভারি অনুমোদিত সহনশীলতার মধ্যে মাপা হয়েছে এবং প্যানেলের অভিমুখ টেক প্যাকে স্পষ্টভাবে নথিভুক্ত রয়েছে। অ্যাসেম্বলির পর পোশাক-স্তরের বিকৃতি সংশোধনের চেয়ে কাটার আগে এই ভেরিয়েবলগুলো সমাধান করা বেশি কার্যকর।
ভেলভেটের বোনা বেস ভিন্ন এক সুবিধা-অসুবিধার ভারসাম্য তৈরি করে। যেহেতু এটি প্রসারিত হয় না, তাই ভেলভেট কাঠামোবদ্ধ টেইলারিংয়ে পূর্বানুমেয়ভাবে কাজ করে: সিমগুলো সমতল থাকে, প্রান্তগুলো তাদের জ্যামিতি ধরে রাখে এবং প্যানেলগুলো পরিধানের সময় তাদের আকৃতি বজায় রাখে। সান্ধ্যকালীন পোশাক বা আনুষ্ঠানিক আউটারওয়্যারের জন্য এই স্থিতিশীলতা একটি সুবিধা। চ্যালেঞ্জ দেখা দেয় যখন ভেলভেট শরীরের সাথে লেগে থাকা বা নড়াচড়া-নির্ভর সিলুয়েটের জন্য নির্ধারিত হয় — কাপড়টি নড়াচড়া সীমিত করতে পারে এবং চাপের জায়গায় আকৃতি হারাতে পারে। স্ট্রেচ ভেলভেট — যা নিট ব্যাকিং বা বুননে অন্তর্ভুক্ত স্প্যানডেক্স দিয়ে তৈরি — একটি হাইব্রিড বিকল্প হিসেবে বিদ্যমান, তবে এর নিজস্ব স্যাম্পলিং ভেরিয়েবল রয়েছে এবং কর্মক্ষমতা বা স্পেসিফিকেশনে এটিকে সাধারণ ভেলরের সমতুল্য ধরে নেওয়া উচিত নয়।
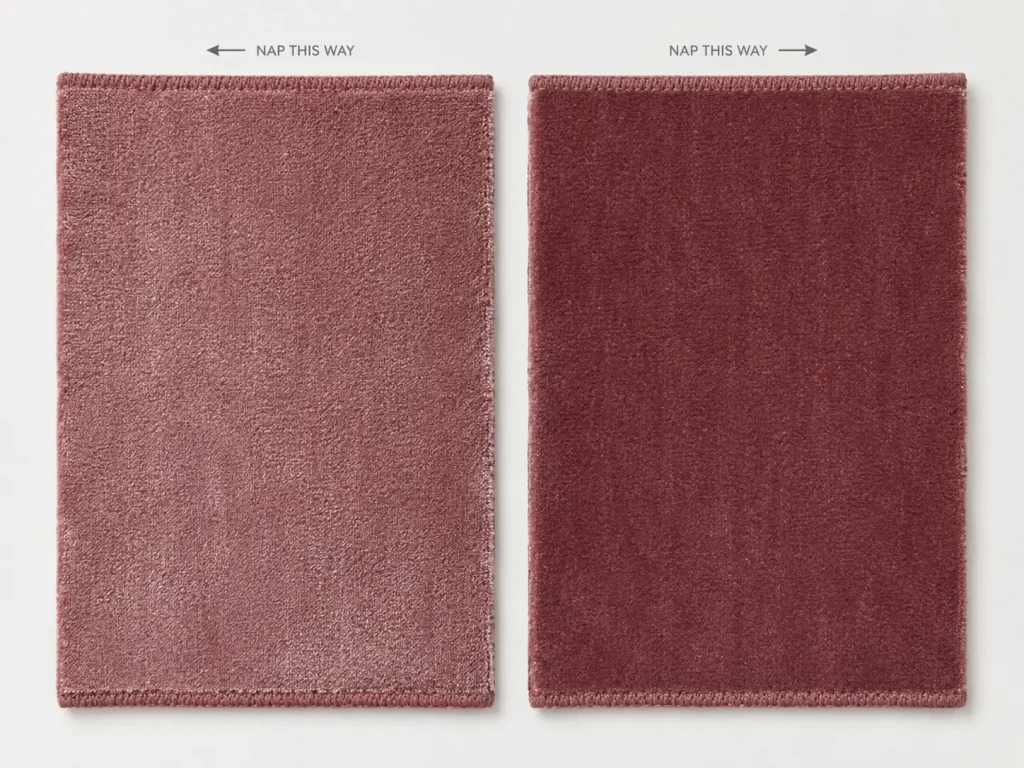
পাইল ফেব্রিকের একটি দিক থাকে। এক দিকে হাত বুলালে ভেলর বা ভেলভেটের পাইল সমান হয়ে যায়; বিপরীত দিকে হাত বুলালে তা উঠে যায়। এই দিকনির্ভর আচরণ একটি শেড পার্থক্য তৈরি করে: ভিন্ন ন্যাপ অভিমুখে কাটা প্যানেল একই আলোর উৎসের নিচে ভিন্ন রঙের মতো দেখায়। ছোট স্যাম্পল রানে এই তারতম্য সহজে চোখে পড়ে না। কয়েকশো পোশাকের বাল্ক অর্ডারে এটি একটি পরিমাপযোগ্য পরিদর্শন ব্যর্থতায় পরিণত হয়। ন্যাপের দিক ব্যবস্থাপনাই হলো সেই জায়গা যেখানে ভেলর ও ভেলভেটের বাল্ক অর্ডার সাধারণ ফেব্রিক সোর্সিং থেকে সবচেয়ে তীব্রভাবে আলাদা হয় এবং যেখানে অসম্পূর্ণ টেক প্যাক ডকুমেন্টেশনের পরিণতি প্রকাশ পায়।
ভেলরের ক্ষেত্রে ন্যাপের দিক টেক প্যাকে স্পষ্টভাবে উল্লেখ করতে হবে এবং রোল খোলার আগে কাটিং ফ্যাসিলিটির সাথে নিশ্চিত করতে হবে। যেহেতু ভেলর একটি নিট পাইল ফেব্রিক, তাই মার্কার প্ল্যানিংয়ের আগে রোলের দৈর্ঘ্য বরাবর পাইলের দিক যাচাই করা উচিত। শিয়ারিং উচ্চতা বা পৃষ্ঠের ফিনিশে রোল-থেকে-রোল তারতম্য একই ডাই লটের ভেতরেও আপাত শেড পার্থক্য তৈরি করতে পারে। বাল্ক প্রোডাকশনের জন্য ভেলর সোর্সিং করা ব্র্যান্ডগুলোর উচিত ভেলর নিট পাইলের দিক এবং কাটিং স্পেক সংক্রান্ত প্রয়োজনীয়তা সতর্কভাবে দেখা এবং কাটা শুরুর আগে একাধিক রোল জুড়ে শেড ব্যান্ড অনুমোদন চাওয়া। রঙের পার্থক্য মূল্যায়নের জন্য AATCC টেক্সটাইল টেস্টিং পদ্ধতি রেফারেন্স হিসেবে ব্যবহার করা যায়, যার মধ্যে টেক্সটাইল রঙের পার্থক্যের চাক্ষুষ মূল্যায়নও অন্তর্ভুক্ত, তবে ন্যাপ-সংক্রান্ত শেডিংয়ের জন্য এখনও প্রোডাকশন পর্যায়ে কাটিং নিয়ন্ত্রণ প্রয়োজন, কারণ দিকনির্ভর আলোতে পাইলের অভিমুখ বদলালে একই কাপড় হালকা বা গাঢ় দেখাতে পারে।
ভেলভেটেও একই ন্যাপ প্রয়োজনীয়তা প্রযোজ্য, প্রায়ই আরও বড় পরিণতি নিয়ে। গভীর পাইল আরও নাটকীয় দিকনির্ভর পরিবর্তন তৈরি করে এবং বোনা বেস ভুল অভিমুখে কাটা প্যানেল পুনরায় কাটাকে আরও বেশি উপকরণ-নিবিড় করে তোলে। ন্যাপ-ডাউন লেআউট — যেখানে পাইল হেমের দিকে যায় — প্রতি পোশাকে বেশি কাপড় খরচ করে কিন্তু আরও গভীর আপাত রঙ তৈরি করে, যা আনুষ্ঠানিক সান্ধ্যকালীন পোশাকের একটি সাধারণ স্পেসিফিকেশন যেখানে রঙের গাঢ়তা পণ্যের মূল্যের অংশ। উভয় কাপড়েরই ওয়ান-ওয়ে মার্কার লেআউট প্রয়োজন, যা নন-ডাইরেকশনাল কাপড়ের তুলনায় কাটিং লস বাড়ায়। এই অতিরিক্ত উপকরণ খরচ স্যাম্পলিং পর্যায় থেকেই পোশাকের খরচ মডেলে অন্তর্ভুক্ত করা উচিত, বাল্ক অনুমোদনের সময় চিহ্নিত করা নয়।
ভেলর ও ভেলভেটের মধ্যে পছন্দ শেষ বিচারে একটি পণ্য ক্যাটাগরির সিদ্ধান্ত। কোনো কাপড়ই সর্বজনীনভাবে শ্রেষ্ঠ নয় — প্রত্যেকটি তার উপযুক্ত প্রয়োগে নির্ভরযোগ্যভাবে কাজ করে এবং ভুল প্রয়োগে প্রতিস্থাপিত হলে সমস্যা তৈরি করে। যে ব্র্যান্ডগুলো প্রসারণ প্রয়োজন এমন সিলুয়েটের জন্য ভেলভেট, বা কাঠামোবদ্ধ বোনা স্থিতিশীলতার উপর নির্ভরশীল পোশাকের জন্য ভেলর নির্ধারণ করে, তারা সাধারণত স্যাম্পলিংয়ের সময়ই এই অসামঞ্জস্যতা আবিষ্কার করে। সেই ফলাফল প্রোডাকশনের সময়সূচি বিলম্বিত করে এবং ডেভেলপমেন্ট খরচ বাড়ায়। ব্রিফ পর্যায়ে সঠিক কাঠামো চিহ্নিত করা প্রি-প্রোডাকশনে স্পেক অসামঞ্জস্যতা সমাধানের চেয়ে ধারাবাহিকভাবে বেশি কার্যকর।
ভেলুর সেইসব ক্যাটাগরিতে মানানসই যেখানে স্ট্রেচ, সহজ চলাচল এবং পুনরাবৃত্তিমূলক পরিধানযোগ্য ব্যবহার প্রধান প্রয়োজন। লাউঞ্জওয়্যার সেট, ট্র্যাকস্যুট, ক্যাজুয়াল হুডেড স্টাইল এবং রিলাক্সড সেপারেটস এর স্বাভাবিক ব্যবহারক্ষেত্র। ধোয়াযোগ্য ক্যাজুয়াল পোশাকের জন্য ভেলুর নির্দিষ্ট করা প্রায়ই সহজ, কারণ এর নিট বেস চলাচল ও পুনরুদ্ধারকে সহায়তা করে, তবে ওয়াশ পারফরম্যান্স নমুনায়ন পর্যায়ে নিশ্চিত করা প্রয়োজন, বিশেষত যখন পাইল ঘনত্ব, ফাইবার মিশ্রণ, রঙের স্থায়িত্ব বা ফিনিশিংয়ের প্রয়োজনীয়তা পরিবর্তিত হয়। আমরা বিভিন্ন GSM এবং ফাইবার কম্পোজিশনে ভেলুর ফেব্রিক উৎপাদন করি, যেখানে বাল্ক প্রোডাকশনের প্রতিশ্রুতির আগে পাইল ঘনত্ব ও রঙের স্থায়িত্ব নিশ্চিত করা হয়।
ভেলভেট সেইসব ক্যাটাগরির জন্য উপযুক্ত যেখানে গঠন, আনুষ্ঠানিকতা এবং গভীর পাইল সারফেস নকশার প্রয়োজন। সান্ধ্যকালীন পোশাক, টেইলর্ড জ্যাকেট, স্ট্রাকচার্ড ব্লেজার এবং উপলক্ষ্য-ভিত্তিক ড্রেস সবচেয়ে ধারাবাহিক প্রয়োগক্ষেত্র। এর বুনন বেস লাইনিং, ইন্টারলাইনিং এবং প্রচলিত টেইলরিং পদ্ধতিকে সহায়তা করে, যেখানে নিট ফেব্রিক ভুলভাবে ইন্টারফেস করলে সিমের অস্থিরতা দেখা দিতে পারে। একাধিক পাইল ক্যাটাগরিতে কাজ করা ব্র্যান্ডদের জন্য লক্ষণীয় যে অন্যান্য নিট পাইল কনস্ট্রাকশন — যার মধ্যে শেনিল ফেব্রিক এবং টেরি নিট ফেব্রিক অন্তর্ভুক্ত — সন্নিহিত প্রয়োগে কাজ করে যেখানে পাইল টেক্সচারই নকশার উদ্দেশ্য, কিন্তু দিকনির্ভর শেড সংবেদনশীলতা বা বুনন-পাইল উৎপাদনের জটিলতা প্রয়োজন হয় না।
পোশাকের লাউঞ্জওয়্যার প্রয়োগে ভেলুর সাধারণত 220–320 GSM পরিসরে পড়ে, যা কনস্ট্রাকশন ও ফিনিশিংয়ের উপর নির্ভর করে। হালকা গঠন সাধারণত শরীরের সাথে লাগানো বা লেয়ারিং পোশাকের জন্য উপযুক্ত; ভারী অপশন সাধারণত ট্র্যাকস্যুট বা হুডেড স্টাইলের জন্য বেশি ব্যবহৃত হয় যেখানে শরীর আরও ভরাট। নমুনায়ন পর্যায়ে উৎপাদন প্রতিষ্ঠানের সাথে লক্ষ্য GSM নিশ্চিত করুন, কারণ প্রকৃত ওজন পাইল উচ্চতা, ফাইবার মিশ্রণ এবং শিয়ারিং গভীরতার সাথে পরিবর্তিত হতে পারে। এখানে উল্লেখিত পরিসর একটি রেফারেন্স সূচক, নির্দিষ্ট উৎপাদন স্পেসিফিকেশন নয়।
উভয় ফেব্রিকের ক্ষেত্রেই টেক প্যাকে ন্যাপ দিক নির্দিষ্ট করা প্রয়োজন, তবে উৎপাদনের প্রভাব ভিন্ন। ভেলুরের নিট বেস এটিকে স্ট্রেচ-সংক্রান্ত বিকৃতির প্রতি বেশি সংবেদনশীল করে তোলে যদি প্যানেলজুড়ে পাইল অভিমুখ অসামঞ্জস্যপূর্ণ হয়। ভেলভেটের বুনন বেস ভুলভাবে অভিমুখকৃত প্যানেল পুনরায় কাটার কাজকে আরও উপাদান-নিবিড় ও ব্যয়বহুল করে তোলে। উভয় ফেব্রিকের জন্যই একমুখী কাটিং লেআউট নথিভুক্ত করা উচিত, এবং বাল্ক কাটিংয়ের আগে একাধিক রোলজুড়ে শেড ব্যান্ড অনুমোদন সুপারিশ করা হয়, বিশেষত গাঢ় রঙ, গভীর পাইল সারফেস বা এমন স্টাইলের ক্ষেত্রে যেখানে প্যানেল-থেকে-প্যানেল শেড সামঞ্জস্য জরুরি।
আমাদের ভেলুর রেঞ্জে কাস্টম সলিড কালার অর্ডারের জন্য ন্যূনতম অর্ডার পরিমাণ প্রতি রঙে 200 kg থেকে শুরু হয়। স্টক কালার প্রতি রঙে 1 রোল (~23 kg) থেকে পাওয়া যায়। লিড টাইম ও নমুনায়নের প্রয়োজনীয়তা ফাইবার কম্পোজিশন ও ফিনিশিং স্পেসিফিকেশনের উপর নির্ভর করে। বাল্ক প্রোডাকশনের প্রতিশ্রুতির আগে নমুনায়ন সুপারিশ করা হয়, যাতে উদ্দিষ্ট ব্যবহারের জন্য GSM, পাইল ঘনত্ব ও রঙের স্থায়িত্বের পারফরম্যান্স নিশ্চিত হয়।
আসন্ন প্রোডাকশন রানের জন্য ভেলুর নিট সোর্স করছেন? বাল্ক প্রোডাকশনের প্রতিশ্রুতির আগে পাইল ঘনত্ব, GSM ও রঙের স্থায়িত্ব নিশ্চিত করতে নমুনা অনুরোধ করুন। আপনার টেক প্যাক শেয়ার করুন, আমাদের দল সরাসরি স্পেসিফিকেশন পর্যালোচনা প্রদান করবে।
 টেকনিক্যাল নো-হাউ
ভারোয়েট ফ্রেঞ্চ টেরি ইউনিফর্মের সাথে আপনার স্টাইল ও আরাম বৃদ্ধি করুন
আরও পড়ুন ফ্যাব্রিক
স্লাব নিট কী? এর অনন্য টেক্সচার সম্পর্কে সবকিছু
আরও পড়ুন ফেব্রিক গাইড
আউটারওয়্যার-এর জন্য পোলার ফ্লিস ফেব্রিক: GSM ব্যান্ড এবং অ্যান্টি-পিলিং ফিনিশিং যা বাল্ক প্রোডাকশন পর্যন্ত টিকে থাকে
আরও পড়ুন ফেব্রিক গাইড
পাওয়ার মেশ ফেব্রিক: আপনার স্পেক শিট কম্প্রেশন সম্পর্কে যা ভুল করে
আরও পড়ুন সোর্সিং গাইড
টি-শার্টের জন্য সেরা ফেব্রিক: জার্সি, ইন্টারলক ও স্লাবের মধ্যে কীভাবে বাছাই করবেন
আরও পড়ুন