2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

ভুল GSM নির্ধারণ করা, স্যাম্পলিংয়ে লুপের অসঙ্গতি এড়িয়ে যাওয়া, বা প্রি-শ্রিংক পরীক্ষা বাদ দেওয়া — এর যেকোনো একটি হুডি অর্ডার পুনরায় কাজের জন্য ফেরত পাঠাতে পারে। এই গাইডে সেই তিনটি সোর্সিং সিদ্ধান্ত আলোচনা করা হয়েছে যা ঠিক করে আপনার হুডির জন্য ফ্রেঞ্চ টেরি ফেব্রিক বাল্ক প্রোডাকশনে কেমন ফল দেবে: ওজন নির্বাচন, লুপ স্ট্রাকচার যাচাই এবং প্রোডাকশন অনুমোদনের আগে সংকোচন নিয়ন্ত্রণ। ভারী শীতকালীন প্রোগ্রামের জন্য ফ্লিস নিট ফেব্রিক সাধারণত বেশি উষ্ণ ব্রাশড বিকল্প, অন্যদিকে মাঝারি ওজনের হুডির জন্য — যেখানে মাঝারি স্ট্রাকচার প্রয়োজন — ফ্রেঞ্চ টেরি তুলনামূলক পরিচ্ছন্ন লুপ-ব্যাক পছন্দ হিসেবে থাকে।
হুডির জন্য ফ্রেঞ্চ টেরিতে GSM হলো প্রধান স্পেক ভেরিয়েবল — এটি স্ট্রাকচার, ঝুলন্ত ভাব এবং ধোয়ার পর তৈরি পোশাক কতটা আকৃতি ধরে রাখবে তা নির্ধারণ করে। সঠিক পরিসর নির্ভর করে ব্যবহারের ধরন ও লক্ষ্যবাজারের উপর।
| GSM রেঞ্জ | গঠন | সাধারণ ব্যবহার | স্যাম্পলিং নোট |
|---|---|---|---|
| 220–260 GSM | হালকা লুপ ঘনত্ব | বসন্ত/গ্রীষ্মকালীন হুডি, লেয়ারিং পোশাক এবং শিশুদের হুডি প্রোগ্রাম | ঝুলন্ত ভাব ও অপাসিটি যাচাই করুন; আকৃতিযুক্ত হুডের জন্য অপর্যাপ্ত স্ট্রাকচারের ঝুঁকি |
| 260–300 GSM | মাঝারি ওজন, স্ট্যান্ডার্ড লুপ | সারা বছর পরিধানের ক্যাজুয়ালওয়্যার, অ্যাথলেজার হুডি, সোয়েটশার্ট | বাল্ক যাচাইয়ের জন্য সাধারণ বেঞ্চমার্ক পরিসর; পুনরাবৃত্ত অর্ডারে নিয়ন্ত্রণ করা সহজ |
| 300–380 GSM | ঘন লুপ, ভারী ফেস | শরৎ/শীতকালীন হুডি, ভারী স্ট্রিটওয়্যার | প্রি-শ্রিংক ট্রিটমেন্টের অনুরোধ করুন এবং টান অবস্থায় লুপের স্থিতিশীলতা নিশ্চিত করুন |
বেশিরভাগ অ্যাপারেল ব্র্যান্ডের জন্য 260–300 GSM পরিসর বাল্ক প্রোডাকশনের ধারাবাহিকতা ও মৌসুমি নমনীয়তার সেরা ভারসাম্য দেয়। এই পরিসরের বাইরের অর্ডার — বিশেষত 320 GSM-এর উপরে — অবশ্যই ক্রয়াদেশে স্পষ্ট প্রি-শ্রিংক স্পেসিফিকেশন অন্তর্ভুক্ত করা উচিত।
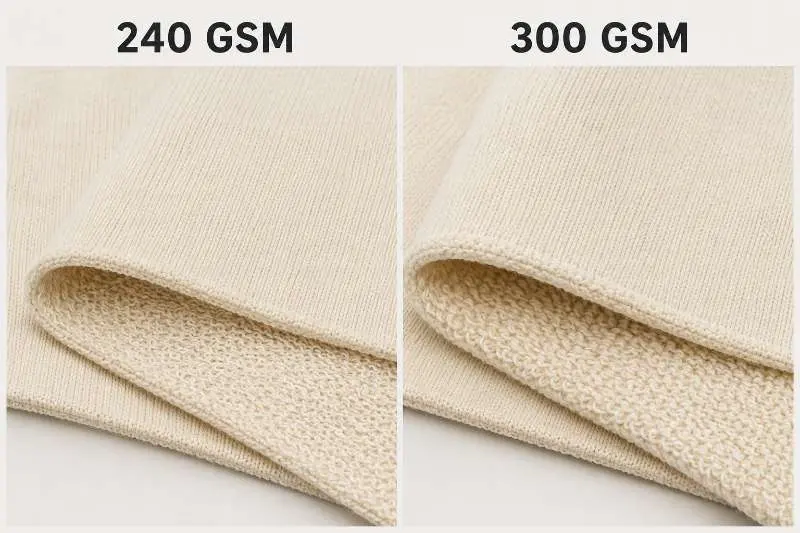
ফ্রেঞ্চ টেরির লুপের দিকটি মানের একটি গুরুত্বপূর্ণ বিষয়, যা শুধু ল্যাব পরীক্ষার পরে নয়, স্যাম্পল অনুমোদনের সময়ই যাচাই করা উচিত। টাওয়েল-ধাঁচের টেরি নিটেড ফেব্রিক-এর তুলনায় ফ্রেঞ্চ টেরিতে একপাশে লুপ থাকে এবং বাইরের দিকটি মসৃণতর, তাই রোলজুড়ে লুপ ঘনত্বের অসামঞ্জস্য হুডির ভেতরের অনুভূতি প্যানেল থেকে প্যানেলে ভিন্ন করে তুলতে পারে এবং ধোয়ার টেকসইতাকে প্রভাবিত করতে পারে। স্যাম্পল অনুমোদনের আগে সোর্সিং টিমের তিনটি বিষয় যাচাই করা উচিত:
ব্রাশের তীব্রতা অনুযায়ী ব্রাশড ফিনিশ তৈরি ফেব্রিকের ওজন পরিবর্তন করতে পারে। যদি আপনার হুডি স্পেসে নির্দিষ্ট চূড়ান্ত GSM প্রয়োজন হয়, তাহলে উদ্ধৃত ওজন ব্রাশিংয়ের আগে না পরে মাপা হয়েছে তা নিশ্চিত করুন। স্যাম্পলিংয়ের প্রথম দিকের ধাপে এটি একটি সাধারণ সোর্সিং ভুল।
হুডির জন্য ফ্রেঞ্চ টেরির ফাইবার গঠন সংকোচনের আচরণ, প্রিন্ট পৃষ্ঠের গুণমান, আকৃতি ধরে রাখা এবং সার্টিফিকেশনের যোগ্যতাকে প্রভাবিত করে। হুডি প্রোডাকশনের জন্য সোর্স করা তিনটি সর্বাধিক সাধারণ ব্লেন্ডের প্রতিটির আলাদা সুবিধা-অসুবিধা রয়েছে:
| গঠন | সংকোচনের ধরন | প্রিন্ট উপযোগিতা | সার্টিফিকেশন অপশন |
|---|---|---|---|
| ১০০% কটন | সংকোচনের ঝুঁকি বেশি — বাল্ক প্রোডাকশনের জন্য প্রি-শ্রিংক ট্রিটমেন্ট অপরিহার্য | ফেস ইয়ার্ন, ফিনিশিং ও কিউরিং শর্ত নিশ্চিত করা গেলে বহু ওয়াটার-বেসড ও পিগমেন্ট প্রিন্ট প্রোগ্রামের জন্য চমৎকার | OEKO-TEX® Standard 100; গ্লোবাল অর্গানিক টেক্সটাইল স্ট্যান্ডার্ড (GOTS), যদি অর্গানিক কটন ব্যবহার করা হয় |
| কটন/পলিয়েস্টার (৮০/২০ বা ৭৫/২৫) | খাঁটি কটনের তুলনায় কম সংকোচন; ভালো বাল্ক স্থিতিশীলতা | ভালো — খাঁটি কটনের তুলনায় শোষণ ক্ষমতা সামান্য কম | OEKO-TEX® Standard 100; রিসাইকেলড কনটেন্ট, সার্টিফায়েড সরবরাহকারী ও ট্রানজেকশন সার্টিফিকেটের শর্ত নিশ্চিত করা গেলে GRS সম্ভব হতে পারে |
| কটন/স্প্যানডেক্স (৯৫/৫ বা ৯২/৮) | ধোয়ার পর ইলাস্টেনের শিথিলতার কারণে বেশি সংকোচন হতে পারে — ৩–৫টি ওয়াশ সাইকেলে পরীক্ষা করুন | ভালো — মসৃণ ফেস বজায় থাকে; উচ্চ-তাপমাত্রার কিউরিং এড়িয়ে চলুন | OEKO-TEX® Standard 100 |
রিসাইকেলড কনটেন্ট লক্ষ্যমাত্রা রয়েছে এমন ব্র্যান্ডের জন্য, সার্টিফায়েড রিসাইকেলড ফাইবারযুক্ত ফ্রেঞ্চ টেরি Global Recycled Standard (GRS) সার্টিফিকেশনের জন্য উপযুক্ত হতে পারে। হুডি উৎপাদনে এটি প্রায়শই কটন/রিসাইকেলড পলিয়েস্টার ব্লেন্ডে দেখা যায়, তবে উপযুক্ততা নির্ভর করে প্রকৃত রিসাইকেলড ইনপুট, সার্টিফায়েড সরবরাহকারী ও চেইন-অব-কাস্টডি ডকুমেন্টেশনের উপর। বাল্ক অনুমোদনের পরে নয়, স্যাম্পলিংয়ের আগেই সার্টিফিকেশন নিশ্চিত করুন।
ফ্রেঞ্চ টেরির লুপযুক্ত গঠন একই কম্পোজিশনের ফ্ল্যাট নিটের তুলনায় এটিকে সংকোচনের প্রতি বেশি ঝুঁকিপূর্ণ করে তোলে — ধোয়ার সময় তাপ ও যান্ত্রিক ক্রিয়ায় লুপগুলো টাইট হয়ে যেতে পারে। হুডিতে, যেখানে কাফ, হেম ও হুড খোলার মাপের নির্ভুলতা সরাসরি ফিট গ্রেডিংয়ে প্রভাব ফেলে, সেখানে সংকোচন অনুমান নয়, বাল্ক প্রোডাকশনের আগেই নিশ্চিত করতে হবে।
নিট ফেব্রিকের মাত্রা পরিবর্তনের আদর্শ পরীক্ষা হলো AATCC TM135 (বাসায় ধোয়ার পর কাপড়ের মাত্রা পরিবর্তন)। প্রোডাকশন অনুমোদনের আগে মিলের কাছে এই পরীক্ষার রিপোর্ট চান। যেসব বিষয় নির্দিষ্ট করতে হবে:
কাপড় কম্প্যাক্ট বা প্রি-শ্রিংক না করা হলে কটন-প্রধান ব্লেন্ডে মাত্রা পরিবর্তন হতে পারে। সংকোচনের সঠিক পরিসর নির্ভর করে ইয়ার্ন কাউন্ট, নিট গঠন ও ফিনিশিং ট্রিটমেন্টের উপর, তাই ক্রেতাদের ক্যাটাগরি-গড়ের উপর নির্ভর না করে নির্দিষ্ট প্রোডাকশন ব্যাচের পরীক্ষার তথ্য চাওয়া উচিত।
বাল্ক অর্ডারের ক্ষেত্রে পূর্ণ উৎপাদনে যাওয়ার আগে রঙের জন্য ল্যাব ডিপও চান। ফ্রেঞ্চ টেরি, বিশেষত ভারী GSM-এ, রোল জুড়ে লুপের ঘনত্ব ভিন্ন হলে রঙ অসমভাবে শোষণ করতে পারে। ক্রেতার নির্দিষ্ট আলোর উৎসে, যেমন প্রয়োজনে D65-এ, নিশ্চিত করা ল্যাব ডিপ পণ্য গ্রহণের সময় শেড ভ্যারিয়েশন সংক্রান্ত বিরোধের ঝুঁকি কমায়।
আকার দেওয়া প্যানেল ও ফিটিং হুডযুক্ত একটি স্ট্রাকচার্ড হুডির জন্য, বাল্ক প্রোডাকশনে ২৭০–৩০০ GSM সবচেয়ে নির্ভরযোগ্য রেঞ্জ। ২৬০ GSM-এর নিচে, ক্যানভাস বা ফিউজিবল ইন্টারফেসিং ছাড়া হুডের আকৃতি ধরে রাখার জন্য প্রয়োজনীয় ফেস ঘনত্ব কাপড়ে নাও থাকতে পারে। ৩২০ GSM-এর উপরে, সংকোচনের ঝুঁকি বাড়ে এবং প্রি-শ্রিংক ফিনিশ অপরিহার্য হয়ে পড়ে। হেভিওয়েট স্ট্রিটওয়্যার স্টাইলের জন্য, ৩০০–৩৬০ GSM উপযুক্ত হতে পারে, তবে বাল্ক অনুমোদনের আগে বহু-ওয়াশ নমুনায় লুপের স্থিতিশীলতা নিশ্চিত করুন।
হ্যাঁ, যদি কাপড়ে প্রত্যয়িত রিসাইক্লড ইনপুট থাকে। Global Recycled Standard (GRS) সার্টিফিকেশন সরবরাহ শৃঙ্খল জুড়ে রিসাইক্লড ইনপুট উপাদান ট্রেস করে এবং যোগ্য রিসাইক্লড-ফাইবার গঠনের জন্য উপলব্ধ, যার মধ্যে অনেক কটন/রিসাইক্লড পলিয়েস্টার ফ্রেঞ্চ টেরি অপশন রয়েছে। ভর্জিন ১০০% কটন ফ্রেঞ্চ টেরি GRS-এর জন্য যোগ্য নয়, কারণ এতে রিসাইক্লড ইনপুট থাকে না; রিসাইক্লড কটন ব্যবহার করা হলে, প্রত্যয়িত উপাদান উৎস ও সরবরাহ-শৃঙ্খল ডকুমেন্টেশনের মাধ্যমে যোগ্যতা যাচাই করা উচিত। অনুসন্ধানের পর্যায়েই আপনার সার্টিফিকেশন প্রয়োজনীয়তা স্পষ্ট করুন — সব মিল একসাথে GRS ও GOTS ধারণ করে না।
যখন ক্রেতার পরিষ্কার লুপ-ব্যাক ভেতরের অংশ, ভালো শ্বাসপ্রশ্বাসযোগ্যতা এবং আরও স্থিতিশীল ফিনিশড GSM প্রয়োজন, তখন আনব্রাশড ফ্রেঞ্চ টেরি বেছে নিন। যখন নরম হাতের অনুভূতি ও বেশি তাপ-অন্তরক ভেতরের অংশকে অগ্রাধিকার, তখন হালকা ব্রাশড ফ্রেঞ্চ টেরি বেছে নিন। GSM ব্রাশিংয়ের আগে না পরে মাপা হচ্ছে তা নিশ্চিত করুন, কারণ ব্রাশিং ফিনিশড ওজন ও বাল্ক পরিবর্তন করতে পারে।
সাধারণ শ্রেণির কোনো সংখ্যার উপর নির্ভর করবেন না। সম্মত ওয়াশ পদ্ধতি ও সাইকেল সংখ্যার পরে লম্বালম্বি ও প্রস্থ বরাবর গৃহীত সহনশীলতা মিলকে উল্লেখ করতে বলুন। কটন-প্রধান ফ্রেঞ্চ টেরির ক্ষেত্রে প্রোডাকশন সাইন-অফের আগে কম্প্যাক্টিং বা প্রি-শ্রিংক ট্রিটমেন্ট নিশ্চিত করুন, বিশেষত কাফ, হেম ও হুডের মুখের জন্য।
আমরা একাধিক GSM রেঞ্জ ও ফাইবার কম্পোজিশনে ফ্রেঞ্চ টেরি ফেব্রিক উৎপাদন করি, এবং স্যাম্পলিংয়ের আগে সার্টিফিকেশনের প্রয়োজনীয়তা নিশ্চিত করা হলে OEKO-TEX® Standard 100 এবং GRS অপশন পাওয়া যায়। আমাদের ফ্রেঞ্চ টেরি রেঞ্জ থেকে স্যাম্পল অনুরোধ করুন অথবা কোটেশনের জন্য আপনার স্পেক পাঠান — স্টক কালারের ক্ষেত্রে প্রতি রঙে MOQ 1 রোল (~23 kg) থেকে শুরু।
 ফ্যাব্রিক
পন্টে রোমা ফেব্রিক: আরাম ও গঠনের নিখুঁত মিশ্রণ
আরও পড়ুন ফ্যাব্রিক
নিট ফেব্রিকের ইতিহাস ও বিবর্তন
আরও পড়ুন টেকনিক্যাল নো-হাউ
পাইল নিট ফেব্রিকে ন্যাপ ডিরেকশন: কেন কাটিং স্পেক বাল্ক কালার ইউনিফর্মিটি নির্ধারণ করে
আরও পড়ুন টেকনিক্যাল নো-হাউ
ওয়াফল নিট ফেব্রিকের সংকোচন: অ্যাপারেল ব্র্যান্ডগুলো যা জানা উচিত
আরও পড়ুন ফেব্রিক গাইড
পাওয়ার মেশ ফেব্রিক: আপনার স্পেক শিট কম্প্রেশন সম্পর্কে যা ভুল করে
আরও পড়ুন