2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

কেবল নিট ফেব্রিক ডেভেলপমেন্টে প্রায়শই বাল্ক প্রোডাকশন শুরুর আগেই সমস্যা দেখা দেয়। টেকনিক্যাল স্যাম্পল পর্যায়ে গেজ, রিপিট প্রস্থ ও ড্র-ইন যাচাই না করা হলে, ডিজাইনটি বাল্কে যাওয়ার আগে অতিরিক্ত স্যাম্পলিং রাউন্ডের প্রয়োজন হতে পারে। সোর্সিং দলের জন্য, প্রথম স্যাম্পল অনুরোধ পাঠানোর আগেই এই ভেরিয়েবলগুলো নিশ্চিত করা উচিত।
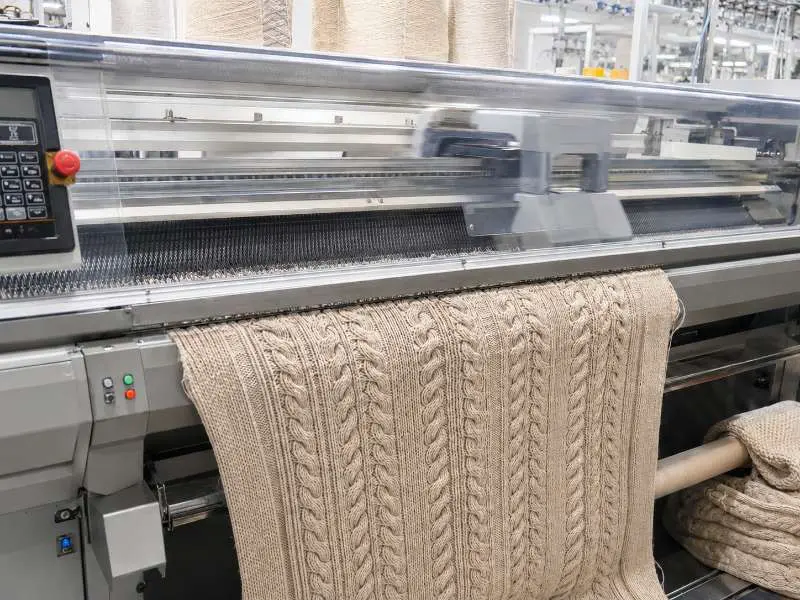
ফ্ল্যাট নিট মেশিনে প্রতি ইঞ্চিতে নিডল সংখ্যা দিয়ে পরিমাপ করা গেজ হলো এমন একটি প্রাথমিক ভেরিয়েবল, যা কেবল নিট ফেব্রিক-এ কেবলের স্পষ্টতা, ফেব্রিকের ওজন ও প্যানেলের স্থিতিশীলতা নির্ধারণ করে। কম গেজ রেঞ্জ, যেমন 5GG থেকে 7GG, ভারী সুতা ধারণ করতে পারে এবং চঙ্কি নিটওয়্যারের জন্য আরও দৃশ্যমান কেবল রিলিফ তৈরি করে। উচ্চ গেজ রেঞ্জ, যেমন 10GG থেকে 14GG, সাধারণত সূক্ষ্ম সুতা প্রয়োজন এবং আরও ঘনসন্নিবিষ্ট কেবল প্যানেল তৈরি করে। চূড়ান্ত ফলাফল তবুও সুতার কাউন্ট, স্টিচ ডেনসিটি ও ফিনিশিংয়ের উপর নির্ভর করে, তাই শুধু একটি রেফারেন্স ছবি থেকে বেছে না নিয়ে ডেভেলপমেন্ট সোয়াচের সাথে গেজ নিশ্চিত করা উচিত।
গেজ ও ফেব্রিকের ওজনের সম্পর্ক রৈখিক নয়, এবং এটি নির্দিষ্টও নয়: কনস্ট্রাকশন, সুতার টুইস্ট ও স্টিচ ডেনসিটির উপর নির্ভর করে GSM পরিবর্তিত হতে পারে, তাই যেকোনো ওজন লক্ষ্যমাত্রা শুধু গেজ থেকে অনুমান না করে একটি ফেব্রিক সোয়াচের সাথে তুলনা করে নিশ্চিত করা উচিত। তবুও, দিকনির্দেশক গাইড হিসেবে, কেবল নিট ফেব্রিক-এ কম গেজ কাঠামো সাধারণত বেশি ওজনের ফিনিশড ওজন দেয়, যা আউটারওয়্যার ও স্ট্রাকচার্ড নিটওয়্যারের জন্য উপযুক্ত, আর উচ্চ গেজ কনস্ট্রাকশন হালকা ওজনের অপশন তৈরি করে, যা লেয়ারিং পিস ও মিড-সিজন কালেকশনের জন্য বেশি উপযুক্ত।
ডেভেলপমেন্টের উদ্দেশ্যে, টেক প্যাক জমা দেওয়ার আগেই গেজ নির্বাচন নিশ্চিত করতে হবে। প্রথম স্যাম্পলের পরে গেজ পরিবর্তন মানে মেশিন সেটআপ রিসেট করা, সুতার ব্যবহার পুনঃঅনুমান করা এবং বেশিরভাগ ক্ষেত্রে শূন্য থেকে নতুন স্যাম্পল তৈরি করা। এই সিদ্ধান্তটি বাকি সবকিছুর আগের ধাপে।
একটি কেবল নিট ফেব্রিক ডিজাইন পুনরাবৃত্ত প্যানেল ইউনিট দিয়ে তৈরি। প্রতিটি কেবল প্যানেল নির্দিষ্ট সংখ্যক নিডল দখল করে — এটাই রিপিট প্রস্থ। ফেব্রিক জুড়ে মোট রিপিট সংখ্যা মেশিনের ব্যবহারযোগ্য নিডল সংখ্যায় সমানভাবে বসতে হবে, নইলে ডিজাইনটি প্রতিসমভাবে তৈরি করা সম্ভব নয়। রিপিট যদি সমানভাবে ভাগ না হয়, তাহলে অপশন হলো প্যানেলের স্টিচ সংখ্যা সমন্বয় করা, রিপিট সংখ্যা পরিবর্তন করা, অথবা লক্ষ্য ফেব্রিক প্রস্থ পরিবর্তন করা। স্যাম্পলিং শুরু হয়ে গেলে এই সমন্বয়গুলোর কোনোটিই সহজ নয়।
রিপিট মিসম্যাচ কেবল স্যাম্পল সংশোধনের একটি ঘন ঘন কারণ। একটি ডিজাইন স্কেচ বা CAD ফাইলে ভারসাম্যপূর্ণ দেখাতে পারে, কিন্তু রিপিট প্রস্থ মেশিন সেটআপের সাথে না মিললে নির্ধারিত প্রস্থে সঠিকভাবে টাইল হতে ব্যর্থ হতে পারে। উল্লম্ব রিপিটও গুরুত্বপূর্ণ: একটি কেবল ক্রসিং সাইকেল সম্পূর্ণ করতে যত বেশি কোর্স সারি লাগে, সম্পূর্ণ কাঠামো মূল্যায়নের জন্য তত দীর্ঘ স্যাম্পল দৈর্ঘ্য প্রয়োজন। জটিল কেবল লেআউটের জন্য, প্রোডাকশন দলকে স্যাম্পলিংয়ের আগে অনুভূমিক ও উল্লম্ব উভয় রিপিট নিশ্চিত করা উচিত, ঠিক যেমন বাল্ক প্রোডাকশনের আগে জ্যাকার্ড নিট ফেব্রিক ডেভেলপমেন্টে রিপিট প্লেসমেন্ট যাচাই করতে হয়।
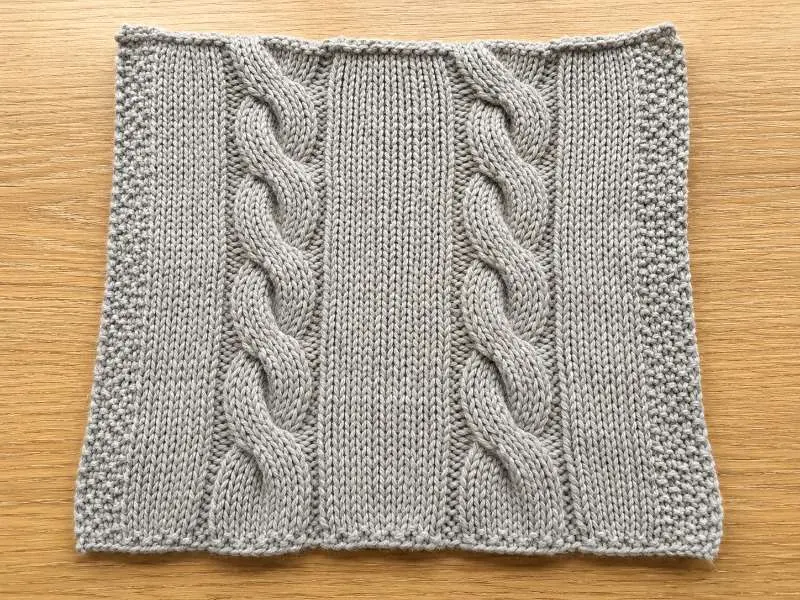
কেবল নিট ফেব্রিক-এ এমন একটি কাঠামোগত বৈশিষ্ট্য আছে যা বাল্ক কাটিং ও ইল্ড প্ল্যানিংকে সরাসরি প্রভাবিত করে: এটি ড্র-ইন করে। কেবল ক্রসিং স্টিচ সংলগ্ন লুপগুলোকে পাশাপাশি ভেতরের দিকে টেনে ধরে, ফলে একই মেশিনে একই গেজে তৈরি প্লেইন নিট কাঠামোর তুলনায় ফেব্রিকের বিশ্রামের প্রস্থ কমে যায়। প্রতি একক প্রস্থে যত বেশি কেবল এবং ক্রসিং ব্যবধান যত ঘন, ড্র-ইনের প্রভাব তত বেশি স্পষ্ট।
এর মানে হলো, একটি ফিনিশড কেবল নিট ফেব্রিক প্যানেলে মাপা প্রস্থ একই মেশিনে তৈরি সমমানের প্লেইন জার্সি প্যানেলের প্রস্থের চেয়ে কম হবে। যে ডেভেলপমেন্ট টিম টেক প্যাকে প্রস্থের স্পেসিফিকেশন লেখার সময় ড্র-ইন হিসাব করে না, তারা প্রথম স্যাম্পলে প্রস্থ কম দেখতে পাবে, যদিও মেশিন সঠিকভাবেই সেট আপ করা হয়েছিল।
ড্র-ইনের জন্য ক্ষতিপূরণ করতে মেশিন সেটআপে অতিরিক্ত প্রস্থের অ্যালাউন্স যোগ করতে হয়, যার সঠিক পরিমাণ নির্ভর করে কেবলের ঘনত্ব, ক্রসিংয়ের হার এবং সুতার স্থিতিস্থাপকতার ওপর। এই সংখ্যা কনস্ট্রাকশনভেদে ভিন্ন হয় এবং প্রতিটি ডিজাইনের জন্য আলাদাভাবে প্রোডাকশন টিমের সঙ্গে নিশ্চিত করা উচিত — এটি কোনো সার্বজনীন ধ্রুবক নয় যা ভিন্ন ভিন্ন কেবল প্যাটার্নে প্রয়োগ করা যায়। বাল্ক পর্যায়ে ড্র-ইন প্রতি রোলের ফেব্রিক ইল্ডেও প্রভাব ফেলে, তাই বাল্ক ফেব্রিক পরিমাণ অর্ডার করার আগে কাঁচামালের হিসাবে এটি বিবেচনায় নিতে হবে।
গেজ ও রিপিটের বাইরেও উৎপাদন-সংক্রান্ত কয়েকটি সীমাবদ্ধতা নির্ধারণ করে যে একটি কেবল নিট ফেব্রিক ডিজাইন বাল্ক রানে ধারাবাহিকভাবে পুনরুৎপাদন করা সম্ভব কি না। এগুলো টেকনিক্যাল স্যাম্পল পর্যায়েই নিশ্চিত করা উচিত — বাল্ক অনুমোদনের পরে নয়। সম্পূর্ণ স্পেক শিটে গেজ ও স্টিচ ডেনসিটি কীভাবে পরস্পর ক্রিয়া করে, তার রেফারেন্সের জন্য কেবল নিট ফেব্রিক গেজ ও স্টিচ ডেনসিটি সম্পর্কিত ফেব্রিক গাইডে বিস্তারিত আলোচনা করা হয়েছে।
কাট-অ্যান্ড-সিউ প্রোডাকশনে প্যানেল অ্যালাইনমেন্টের জন্য প্রয়োজন হয় যে সিম পয়েন্টে কেবল প্যানেলগুলো এমনভাবে বসানো হবে যেন জোড়ের ওপর দিয়ে কেবল রিপিট দৃশ্যত ধারাবাহিক থাকে। এতে কাটিংয়ের জন্য একটি অ্যালাইনমেন্ট সহনশীলতার প্রয়োজনীয়তা তৈরি হয়, যা প্লেইন জার্সি বা ইন্টারলকে নেই। টেক প্যাকে সিমে কেবল অ্যালাইনমেন্ট নির্দিষ্ট না থাকলে, প্রি-প্রোডাকশন অনুমোদনের সময় গার্মেন্ট-স্তরের QC সম্ভবত অ্যালাইনমেন্ট ভুলকে ত্রুটি হিসেবে চিহ্নিত করবে। সিউ-বাই স্যাম্পল কাটার আগেই অ্যালাইনমেন্ট স্পেসিফিকেশন লিখে দিতে হবে।
সুতার টুইস্টের দিক এখনও কেবল নিট ফেব্রিকের দৃশ্যত ভারসাম্যকে প্রভাবিত করতে পারে, বিশেষত এমন কাঠামোয় যেখানে ফিনিশিংয়ের পরে কেবল রিলিফ, সারফেস বায়াস ও রিকভারি দৃশ্যমান হয়। তবে কেবল ক্রসিংয়ের দিক নিজেই অনুমোদিত প্যাটার্ন ও মেশিন সেটআপের মাধ্যমে নিয়ন্ত্রণ করা উচিত। রিঅর্ডারের ধারাবাহিকতার জন্য অনুমোদিত সুতার স্পেসিফিকেশন, কেবলের দিক, গেজ, রিপিট প্রস্থ ও ফিনিশিং রুট—সবই প্রোডাকশন রেকর্ডে নথিভুক্ত করা উচিত।
কেবল নিট ফেব্রিকের সংকোচন আচরণও কনস্ট্রাকশন-নির্ভর এবং কেবল ফাইবার উপাদান থেকে তা অনুমান করা উচিত নয়। ফিনিশিংয়ের পরে কেবল কাঠামো প্লেইন কাঠামোর চেয়ে ভিন্নভাবে রিল্যাক্স হয় এবং রিল্যাক্সেশনের মাত্রা চূড়ান্ত প্যানেলের মাপকে প্রভাবিত করে। বাল্ক সহনশীলতার জন্য উপযুক্ত মানদণ্ড হলো টেকনিক্যাল স্যাম্পলে ওয়াশ-পরবর্তী সংকোচন পরীক্ষা — কোনো সাধারণ ফাইবার-স্তরের সংকোচন অনুমান নয়।
Runtang Textile-এ গেজ নির্বাচন থেকে রিপিট নিশ্চিতকরণ এবং অনুমোদিত বাল্ক স্যাম্পলিং পর্যন্ত কেবল নিট ডেভেলপমেন্ট পর্যালোচনা করা যায়। ফোশানে আমাদের টিম অ্যাপারেল ব্র্যান্ডগুলোর জন্য কাস্টম নিট ডেভেলপমেন্টে সহায়তা করে, যেখানে কাস্টম সলিড কালারের MOQ প্রতি কালারে 200 kg থেকে এবং কাস্টম ডেভেলপমেন্ট অর্ডার 1,000 kg থেকে শুরু হয়। এর ফলে কেবল নিট ফেব্রিক সেইসব ব্র্যান্ডের জন্য উপযুক্ত যাদের মৌসুমি বাল্ক অর্ডার দেওয়ার আগে নিয়ন্ত্রিত স্যাম্পলিং রেকর্ড প্রয়োজন।
গেজ নির্বাচন নির্ভর করে প্রয়োজনীয় ওজন ও কেবলের সংজ্ঞার ওপর। নিম্ন গেজ রেঞ্জ (প্রায় 5GG থেকে 7GG) সাধারণত স্পষ্ট টেক্সচারযুক্ত ভারী কেবল কনস্ট্রাকশনে ব্যবহৃত হয়, আর মাঝারি রেঞ্জের গেজ (প্রায় 10GG থেকে 12GG) হালকা ওজন বা সূক্ষ্ম কেবল প্যানেলের জন্য বেশি উপযুক্ত। নির্দিষ্ট ডিজাইনের জন্য সঠিক গেজ একটি ডেভেলপমেন্ট সোয়াচের সাথে মিলিয়ে নিশ্চিত করা উচিত — কেবল রেফারেন্স ছবি থেকে গেজ নির্ভরযোগ্যভাবে অনুমান করা যায় না। আপনার কাছে রেফারেন্স ফেব্রিক বা ওজনের লক্ষ্যমাত্রা থাকলে টেক প্যাক চূড়ান্ত করার আগেই ডেভেলপমেন্ট টিমের সঙ্গে তা শেয়ার করুন।
বাল্ক প্রোডাকশনের আগে, অনুমোদিত রেকর্ডে গেজ, সুতার স্পেসিফিকেশন, রিপিটের প্রস্থ, কেবল ডিরেকশন, ফিনিশড প্রস্থ, সংকোচনের ফলাফল এবং রঙ অনুমোদনের অবস্থা অন্তর্ভুক্ত থাকা উচিত। যদি সার্টিফায়েড বা রিসাইক্লেড সুতা অনুরোধ করা হয়, তাহলে স্যাম্পলিংয়ের সময় মেটেরিয়াল ক্লেইম ডকুমেন্টগুলোও নিশ্চিত করা উচিত। দায়িত্বশীল সোর্সিং প্রোগ্রামে চেইন-অব-কাস্টডি এবং মেটেরিয়াল ক্লেইমের প্রয়োজনীয়তার জন্য Textile Exchange standards রেফারেন্স হিসেবে ব্যবহার করা যেতে পারে।
কেবল নিট ফেব্রিক ডেভেলপমেন্টের ব্রিফ নিয়ে কাজ করছেন? আপনার গেজ টার্গেট, রিপিট রেফারেন্স এবং প্রস্থের স্পেসিফিকেশন আমাদের ডেভেলপমেন্ট টিমের সাথে শেয়ার করুন। স্যাম্পলিংয়ের আগে আমরা টেক প্যাক পর্যালোচনা করি যাতে রিপিট লজিক এবং ড্র-ইন সংক্রান্ত সমস্যাগুলো একটি স্যাম্পলিং রাউন্ড নষ্ট হওয়ার আগেই চিহ্নিত করা যায়। শুরু করতে একটি স্যাম্পল অনুরোধ করুন অথবা কোটেশন নিন।
 সোর্সিং গাইড
নিট ফেব্রিকের খরচ কী নিয়ন্ত্রণ করে — এবং কোন ভেরিয়েবলগুলো আপনি নিয়ন্ত্রণ করতে পারেন
আরও পড়ুন প্রস্তুতকারকের অন্তর্দৃষ্টি
নিট পোশাকের জন্য জ্যাকার্ড প্যাটার্ন ডেভেলপমেন্ট: রিপিট, ইয়ার্ন নির্বাচন ও স্যাম্পলিংয়ের বাস্তবতা
আরও পড়ুন ফেব্রিক গাইড
সোয়েটারের জন্য কেবল নিট ফেব্রিক: স্টিচ ডেনসিটি, গেজ এবং বাল্ক স্পেক শিট
আরও পড়ুন প্রস্তুতকারকের অন্তর্দৃষ্টি
নিট ফেব্রিক ডিফেক্ট ক্লেইম: ডকুমেন্টেশন, পরিদর্শন রিপোর্ট এবং সমাধান কার্যপ্রণালী
আরও পড়ুন ফ্যাব্রিক
নিট ফেব্রিকের ইতিহাস ও বিবর্তন
আরও পড়ুন