Gebreide Stofvervaardiger Sedert 2009 · China
Gebreide Stofvervaardiger Sedert 2009 · China

'n Lot enkelgebrei-T-hemde het die monsternemingsfase geslaag — maar het toe uit die snykamer teruggekom met sy nate wat deurgaans buite die middel was, en na-was-mates buite toleransie. Albei foute kom uit dieselfde leemte: spiraliteit en krimping is nie in die monsternemingsfase as 'n paar bevestig nie. Hulle word anders getoets, beïnvloed kledingkwaliteit anders, en vereis afsonderlike inskrywings op jou spesifikasieblad.
Krimping en spiraliteit word dikwels in gesprekke saam gegroepeer, maar hulle beskryf twee verskillende dimensionele probleme in breiwerkstof.
Krimping verwys na die vermindering in stoflengte of -breedte na was — 'n meetbare verandering wat patroongroottes en die afmetings van die voltooide kledingstuk direk beïnvloed. Spiraliteit, ook skewe of wringing genoem, beskryf 'n rotasievervorming waarin die lussies van 'n breiwerkstof wegskuins van vertikaal af. In 'n voltooide kledingstuk wys dit as gedraaide synate, buite-middel knipstukke, of voorpanele wat na die eerste wassiklus sywaarts verskuif.
Die twee probleme het verskillende grondoorsake, verskillende risikoprofiele per stofkonstruksie, en vereis verskillende toetsmetodes. Tog vra baie verkrygingspanne slegs krimpingdata tydens die monsternemingsfase aan, en kom spiraliteit tee as 'n verwerping in grootskaalse produksie of 'n klanteklag eerder as 'n kontrolepunt voor produksie.
Vir inslaggebreide stowwe strek 'n wyd aangehaalde verwysingsreeks vir dimensionele verandering (krimping) tot ±7% vir enkelgebrei en verwante oop konstruksies, met strenger toleransies — dikwels omtrent ±2% — waarna verwys word vir interlock- en ribstrukture. Hierdie syfers moet slegs as beginmaatstawe beskou word; jou handelsmerkstandaard of die koper se QA-handleiding het voorrang, en toleransies moet in die tegniese pakket omskryf word voordat monsterneming begin. Vir spiraliteit is 'n afwyking van tot 5% 'n algemeen aangehaalde beginpunt vir enkelgebrei-konstruksies, maar dit wissel per handelsmerkspesifikasie en eindgebruik. Enige toleransie wat jy wil afdwing, moet skriftelik ooreengekom word voordat grootskaalse stof goedgekeur word.
Konstruksietipe is die enkele mees betroubare voorspeller van watter dimensionele probleem meer waarskynlik sal voorkom — en hoe ernstig dit kan wees.
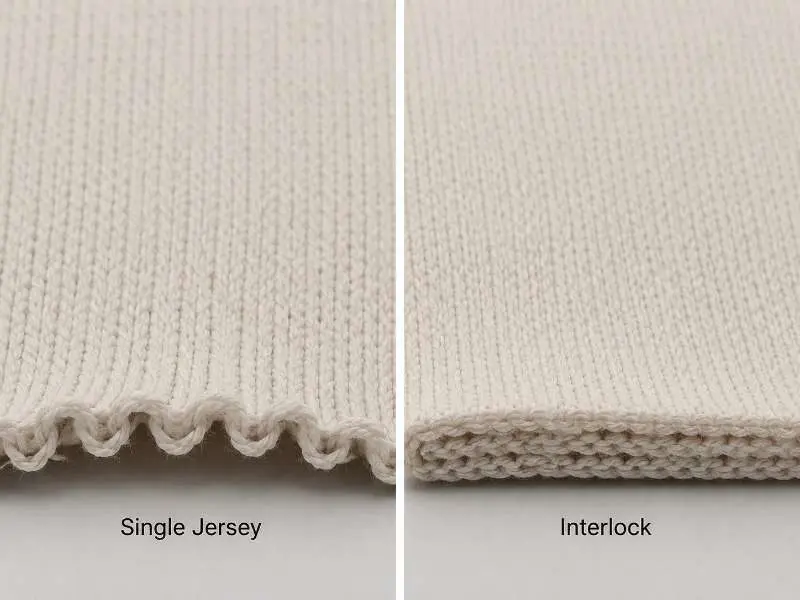
Enkelgebreistof, vervaardig op sirkelvormige inslagbreimasjiene, is die konstruksie wat die meeste geneig is tot spiraliteit. Die lusgeometrie van 'n enkellaag-inslagbreistof skep inherente wringspanning tydens produksie. Wanneer daardie spanning tydens afwerking of verbruikerswas vrygestel word, is die stof geneig om te roteer en die lussies weg te trek van 'n loodregte belyning met die rye. Dit is 'n goed gedokumenteerde eienskap van die konstruksie eerder as 'n toevallige defek — maar dit moet gemeet en beheer word voor grootskaalse goedkeuring, nie aangeneem word dat dit binne toleransie is nie.
Interlock- en ribbreistof-konstruksies is oor die algemeen dimensioneel stabieler in die lussierigting. Hulle ineengeskakelde of verdubbelde lusgeometrie versprei spanning meer eweredig, wat die rotasietrek wat spiraliteit veroorsaak, aansienlik verminder. Krimping bly 'n relevante toetsveranderlike vir albei — veral vir katoen- en sellulose-versnitte — maar die spiraliteitsrisikoprofiel is laer as vir enkelgebrei.
Hierdie strukturele verskil is belangrik vir hoe toetshulpbronne oor 'n ontwikkelingsseisoen met verskeie stowwe toegewys word. Om die volledige spiraliteitsprotokol te loop, insluitend die gewasde-sak-toetsmetode, is die belangrikste vir enkelgebrei-bestellings. Vir interlock- en ribkonstruksies kan die toetsprioriteit na die krimpingstempo, breedtestabiliteit en herstel verskuif — hoewel spiraliteit nie heeltemal uitgesluit moet word as die handelsmerk 'n gedokumenteerde verwerpingsdrempel het nie.
Om te verstaan watter toets om aan te vra — en hoe om die uitset te lees — is waar verkrygingspanne die mees algemene spesifikasiegapings voor 'n grootskaalse produksielopie sluit.
Vir krimping is die twee mees algemeen verwysde standaarde AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) en ISO 6330. Beide definieer wastemperature, droogmetode en siklustelling. Wanneer u 'n toetsverslag aanvra, verifieer dat die wastoestande ooreenstem met u beoogde sorg-etiket. 'n Verslag wat by 30°C vir drie siklusse uitgevoer is, weerspieël moontlik nie die prestasie vir 'n kledingstuk wat herhaaldelik by 40°C of 60°C deur die verbruiker gewas sal word nie. Die aantal siklusse wat getoets is, moet ook ooreenstem met die verwagte lewensduur van die produk — dit is belangriker vir kinderkleding, werksklere of prestasie-drag as vir 'n een-seisoen mode-item.
Vir spiraliteit is die hoofverwysde standaard AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Dit meet skeeftrekverandering in geweefde en gebreide stowwe na tuiswas, so verkrygingspanne moet bevestig of die verslag die standaard siklustoestande volg of 'n bykomende handelsmerk-spesifieke wasprotokol.
Wanneer u enige dimensionele toetsverslag hersien, vra vir die spesifieke wastemperatuur, droogmetode en siklustelling wat gebruik is, nie net die persentasie-uitkoms nie. Indien u koper verlengde wassing bo die standaardmetode vereis, lys dit as 'n handelsmerk-spesifieke goedkeuringsvoorwaarde eerder as om te aanvaar dat dit deel is van die standaard AATCC TM179-verslag. Grootskaalse goedkeuring gebaseer op onduidelike of wanpassende toetstoestande is 'n algemene bron van kwaliteitsgeskille na aflewering.
Saam met die bevestiging van breiwerkstof GSM-keuse voor monsterneming, is die vaslegging van dimensionele stabiliteitsdata — wat beide krimping en spiraliteit dek — in die voorproduksie-ondertekeningsproses een van die mees betroubare maniere om latere grootskaalse mislukkings te voorkom.
Afwerking tydens die produksiefase bepaal of dimensionele toetsresultate op die monsterstadium konsekwent deur grootskaalse aflewering herhaal kan word. Om die algemene benaderings te verstaan wat gebruik word, help verkrygingspanne om die regte vermoënsvrae te vra wanneer hulle 'n meule se proses hersien.
Vir krimping is kompaksie-afwerking een benadering wat by sekere inslagbreisel-konstruksies gebruik word. Die proses ontspan die stof meganies onder beheerde toestande voor aflewering, en stel dimensionele energie vooraf vry wat anders na die eerste was sou ontstaan. Die mate van krimpingvermindering wat dit bereik, kan wissel na gelang van stofkonstruksie, veselinhoud en die spesifieke afwerkingsparameters wat toegepas word — 'n mate van oorblywende krimping na herhaalde wassiklusse is tipies selfs in gekompakteerde stof, en resultate moet nie sonder toetsdata aanvaar word nie.
Vir spiraliteit kan oopwydte-verwerking en beheerde spanningbestuur tydens verf en afwerking help om rotasiespanning in die stof te verminder. Garingdraaibalans kan ook 'n bydraende veranderlike in enkelgebrei-konstruksies wees — hoewel die mate waarin enige van hierdie faktore beheer kan word, afhang van die spesifieke konstruksie en die meule se prosesvermoë. Nie alle konstruksies reageer dieselfde op dieselfde afwerkingsbenadering nie, en geen enkele prosesstap skakel spiraliteitrisiko heeltemal uit vir alle enkelgebrei-stowwe nie.
Die verkrygingsimplikasie is prakties: vir bestellings waar spiraliteit-toleransie 'n gedefinieerde kwaliteitskriterium is, bevestig by die meule watter afwerkingsstappe in die produksiespesifikasie ingesluit is, en vra voorproduksie-wastoetsdata aan voordat grootskaalse produksie goedgekeur word. 'n Stof wat 'n dimensionele kontrole op die weeftuig na afwerking slaag, maar nie tot die ooreengekome siklustelling gewas is nie, hou moontlik nie na aflewering binne u gespesifiseerde toleransie nie.
Vir albei veranderlikes is die betroubaarste beskerming konsekwentheid tussen die monsters se toestande en die goedkeuringstoestande vir grootskaalse produksie — dieselfde toetsmetode, dieselfde aantal siklusse, dieselfde wastemperatuur. Wanpassings tussen monsters en grootskaalse produksie se toetsprotokolle veroorsaak 'n beduidende deel van geskille oor afmetingsafkeurings.
Daar is geen universele standaard nie — die toleransie hang af van konstruksie, veselinhoud en eindgebruik. Baie kopers verwys na ±5% vir enkelgebrei as 'n beginpunt, met strenger grense vir interlock- of ribbreistof. Die betroubaarste benadering is om jou toleransie in die tegniese pakket te definieer voordat monsters geneem word, wastoetse uit te voer onder dieselfde toestande wat vir goedkeuring van grootskaalse produksie gespesifiseer is, en te bevestig dat die fabriek se produksietoetsverslag ooreenstemmende parameters gebruik. Toleransies wat eers nadat monsters geneem is, gespesifiseer word, is moeilik om terugwerkend af te dwing.
Spiraling word die sterkste met enkelgebrei geassosieer, waar die enkellaag-lusgeometrie torsiespanning skep wat na-was-rotasie kan veroorsaak. Interlock- en ribbreistofkonstruksies is oor die algemeen meer stabiel in hierdie opsig danksy hul verdubbelde of ingeslote lusstruktuur. Enige inslaggebreide konstruksie kan egter onder sekere vesel- en afwerkingstoestande 'n mate van skeefheid toon. As spiraling 'n gedefinieerde afkeuringskriterium in jou gehaltebeheerstandaard is, bevestig die toetsvereistes en toleransie vir alle konstruksies in die bestelling, nie net enkelgebrei nie.
Runtang Text vervaardig breiwerkstof vir klerehandelsmerke regoor Europa, Noord-Amerika en Australië. Deel jou vereistes vir dimensionele stabiliteit en vra monsters aan vir toetse voor grootskaalse produksie — insluitend krimping- en spiralingsdata by jou gespesifiseerde wastoestande. Verken ons reeks breiwerkstowwe of kontak ons om jou verkrygingsproses te begin.
 Stof
Interlock-stof: Die gladde gebreide stof vir sportdrag
LEES MEER Vervaardiger Insigte
Jacquard-patroonontwikkeling vir breiwerkklere: Herhaling, garingskeuse en die realiteite van monsterneming
LEES MEER Stofgids
Bird’s Eye-breibrei vir sportdrag: Asemende struktuur, polo-gebruik en kontrole van spesifikasieblaaie
LEES MEER Stof
Tie-dye-breiswerk: 'n Gewaagde en stylvolle neiging wat jy sal liefkry
LEES MEER Inkopegids
Waffelbreistof GSM-gids vir klerehandelsmerke
LEES MEER