Gebreide Stofvervaardiger Sedert 2009 · China
Gebreide Stofvervaardiger Sedert 2009 · China

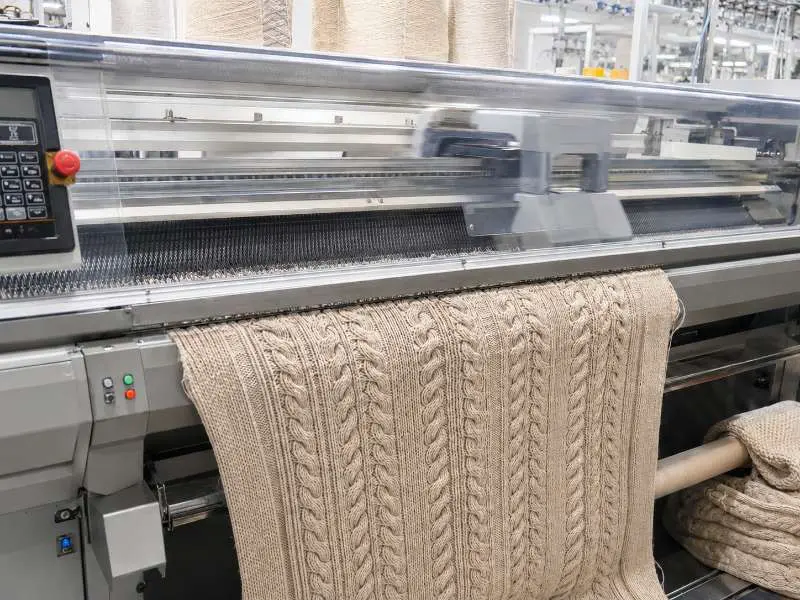
Die ontwikkeling van kabelbreiwerkstof loop dikwels probleme voor grootskaalse produksie begin, raak. As gauge, herhalingswydte en intrekking nie gedurende die tegniese staalfase nagegaan word nie, kan dit gebeur dat die ontwerp ekstra staalrondtes nodig het voordat dit na grootskaalse produksie kan oorgaan. Vir verkrygingspanne behoort hierdie veranderlikes bevestig te word voordat die eerste staalversoek geplaas word.
Gauge, gemeet in naalde per duim op 'n platbreimasjien, is een van die eerste veranderlikes wat kabeldefinisie, stofgewig en paneelstabiliteit in kabelbreiwerkstof bepaal. Laer gauge-reekse, soos 5GG tot 7GG, kan swaarder garings akkommodeer en lewer meer sigbare kabelreliëf vir growwe breigoed. Hoër gauge-reekse, soos 10GG tot 14GG, vereis gewoonlik fyner garings en skep meer kompakte kabelpanele. Die finale resultaat hang steeds van garingnommer, steekdigtheid en afwerking af, dus moet gauge met 'n ontwikkelingstaal bevestig word eerder as om dit alleen uit 'n verwysingsbeeld te kies.
Die verhouding tussen gauge en stofgewig is nie lineêr nie, en dit is ook nie vas nie: GSM kan wissel na gelang van konstruksie, garingdraai en steekdigtheid, dus moet enige gewigteiken teen die staal bevestig word eerder as om dit alleen uit gauge af te lei. As 'n rigtingwyser egter: laer gauge-strukture in kabelbreiwerkstof lewer gewoonlik swaarder finale gewigte wat geskik is vir buiteklere en gestruktureerde breigoed, terwyl hoër gauge-konstruksies ligter gewigte lewer wat beter pas by lae kledingstukke en middelseisoen-versamelings.
Vir ontwikkelingsdoeleindes moet die gauge-keuse bevestig word voordat die tegniese pak ingedien word. Om die gauge na die eerste staal te verander beteken dat die masjienopstelling herstel, garingverbruik herberaam en in die meeste gevalle 'n nuwe staal van nuuts af gemaak moet word. Die besluit is stroomop van alles anders.
'n Kabelbreiwerkstof-ontwerp word uit herhalende paneel-eenhede gebou. Elke kabelpaneel beslaan 'n vaste aantal naalde — die herhalingswydte. Die totale aantal herhalings oor die stof moet eweredig in die masjien se bruikbare naaldtal pas, anders kan die ontwerp nie simmetries vervaardig word nie. As die herhaling nie skoon deel nie, is die opsies om die paneelsteekgetal aan te pas, die aantal herhalings te wysig of die teikenstofwydte te verander. Nie een van hierdie aanpassings is onbenullig sodra die staalproses begin het nie.
Herhalingswanverhouding is 'n algemene rede waarom kabelstale hersiening nodig het. 'n Ontwerp kan in 'n skets of CAD-lêer gebalanseerd lyk, maar steeds nie korrek teël teen die beoogde wydte nie as die herhalingswydte nie met die masjienopstelling ooreenstem nie. Vertikale herhaling maak ook saak: hoe meer kursusrye nodig is om een kabelkruisingsiklus te voltooi, hoe langer moet die staallengte wees voordat die volle struktuur geëvalueer kan word. Vir komplekse kabeluitlegte moet die produksiespan beide horisontale en vertikale herhalings voor die staalproses bevestig, net soos die plasing van herhalings nagegaan moet word in die ontwikkeling van jacquardbreiwerkstof voor grootskaalse produksie.
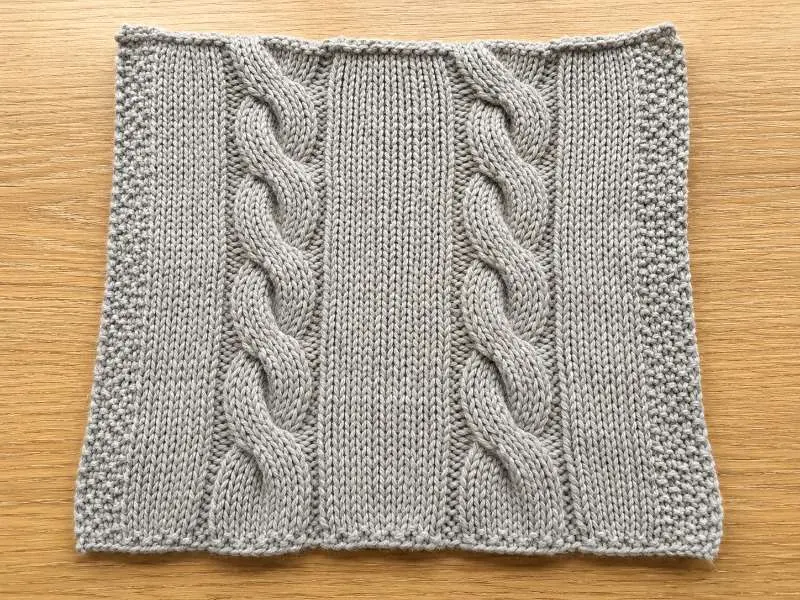
Kabelbreiwerkstof het 'n strukturele eienskap wat grootskaalse snywerk en opbrengsbeplanning direk beïnvloed: dit trek in. Die kabelkruisteek trek aangrensende lusse sywaarts inwaarts, wat die ruswydte van die stof verminder in vergelyking met 'n gewone breistruktuur wat op dieselfde masjien teen dieselfde gauge vervaardig word. Hoe meer kabels per eenheidswydte, en hoe gereelder die kruisingsinterval, hoe meer uitgesproke is die intrekkingseffek.
Dit beteken dat die breedte wat op 'n voltooide paneel breiwerkstof met kabelbrei gemeet word, smaller sal wees as die breedte van 'n gelykwaardige gewone enkelgebrei-paneel wat op dieselfde masjien gemaak is. Ontwikkelingspanne wat nie die intrek in ag neem wanneer hulle die breedte-spesifikasie vir die tegniese pak skryf nie, sal 'n eerste staal ontvang wat te smal lyk, selfs al was die masjien korrek opgestel.
Om vir die intrek te kompenseer, moet 'n bykomende breedte-toelating in die masjienopstelling ingebou word, met die presiese hoeveelheid wat afhang van kabeldigtheid, kruisingsfrekwensie en garingselastisiteit. Hierdie syfer wissel per konstruksie en moet per ontwerp met die produksiespan bevestig word — dit is nie 'n universele konstante wat op verskillende kabelpatrone toegepas kan word nie. Op grootskaalse vlak beïnvloed die intrek ook die stofopbrengs per rol, so dit moet in die grondstofberekeninge ingereken word voordat die grootskaalse stofhoeveelheid bestel word.
Benewens steekgrootte en herhaling, bepaal verskeie produksiekant-beperkings of 'n ontwerp vir breiwerkstof met kabelbrei konsekwent oor 'n grootskaalse lot heen gereproduseer kan word. Dit moet in die tegniese staalfase bevestig word — nie ná grootskaalse goedkeuring nie. Vir verwysing oor hoe steekgrootte en steekdigtheid oor die volledige spesifikasieblad saamwerk, word steekgrootte en steekdigtheid van breiwerkstof met kabelbrei in detail in die ooreenstemmende stofgids gedek.
Paneelbelyning in sny-en-werk-produksie vereis dat kabelpanele by naatpunte so geplaas word dat die kabelherhaling visueel aaneenlopend oor die verbinding is. Dit stel 'n belyningstoleransie-vereiste aan die snyproses wat nie vir gewone enkelgebrei of interlock bestaan nie. As die tegniese pak nie kabelbelyning by nate spesifiseer nie, sal kledingstuk-vlak kwaliteitsbeheer waarskynlik wanbelyning as 'n defek tydens voorproduksie-goedkeuring aandui. Die belyning-spesifikasie moet ingeskryf word voordat die naai-staal gesny word.
Die draairigting van die garing kan steeds die visuele balans van breiwerkstof met kabelbrei beïnvloed, veral in strukture waar kabelreliëf, oppervlakhelling en herstel ná afwerking sigbaar is. Die kabelkruisingsrigting self moet egter deur die goedgekeurde patroon en masjienopstelling beheer word. Vir konsekwentheid by herbestellings moet die goedgekeurde garing-spesifikasie, kabelrigting, steekgrootte, herhalingsbreedte en afwerkingsroete alles in die produksierekord gedokumenteer word.
Krimpinggedrag in breiwerkstof met kabelbrei is ook konstruksie-afhanklik en moet nie bloot uit die veselinhoud afgelei word nie. Kabelstrukture ontspan anders as gewone strukture ná afwerking, en die mate van ontspanning beïnvloed die finale paneelafmetings. 'n Krimpingtoets ná was op die tegniese staal is die gepaste maatstaf vir grootskaalse toleransies — nie 'n generiese krimpingberaming op veselvlak nie.
By Runtang Textile kan die ontwikkeling van kabelbrei hersien word van steekgrootte-keuse tot herhalingsbevestiging en goedgekeurde grootskaalse monsterneming. Ons span in Foshan ondersteun pasgemaakte brei-ontwikkeling vir kledinghandelsmerke, met 'n minimum bestelhoeveelheid vir pasgemaakte soliede kleur vanaf 200 kg per kleur en pasgemaakte ontwikkelingsbestellings vanaf 1,000 kg. Dit maak breiwerkstof met kabelbrei geskik vir handelsmerke wat beheerde monsternemingsrekords nodig het voordat hulle seisoenale grootskaalse bestellings plaas.
Die keuse van steekgrootte hang af van die gewig en kabelduidelikheid wat vereis word. Laer steekgrootte-reekse (omtrent 5GG tot 7GG) word algemeen vir swaar kabelkonstruksies met duidelike tekstuur gebruik, terwyl middelreeks-steekgroottes (omtrent 10GG tot 12GG) meer geskik is vir ligter of fyner kabelpanele. Die regte steekgrootte vir 'n spesifieke ontwerp moet teen 'n ontwikkeling-staal bevestig word — steekgrootte kan nie betroubaar bloot uit 'n verwysingsbeeld afgelei word nie. As u 'n verwysingstof of gewigteiken het, deel dit met die ontwikkelingspan voordat die tegniese pak gefinaliseer word.
Voor grootskaalse produksie moet die goedgekeurde rekord die gauge, garing-spesifikasie, herhalingswydte, kabelrigting, afgewerkte breedte, krimpingresultaat en kleurgoedkeuringsstatus insluit. As gesertifiseerde of herwinde garing versoek word, moet materiaal-eis-dokumente ook tydens monsterneming bevestig word. Textile Exchange-standaarde kan geraadpleeg word vir ketting-van-bewaring en materiaal-eis-vereistes in verantwoordelike verkrygingsprogramme.
Werk u aan 'n ontwikkelingsoorsig vir kabelgebreide breiwerkstof? Deel u gauge-teiken, herhalingsverwysing en breedte-spesifikasie met ons ontwikkelingspan. Ons hersien tegniese pakke voor monsterneming om herhalingslogika en intrekprobleme te identifiseer voordat dit 'n monsternemingsronde kos. Vra 'n monster of kry 'n kwotasie om te begin.
 Tegniese Kennis
Stofhaaktoets en Dimensionele Stabiliteit: Vooraf-Inspeksies vir Gebreide Klere
LEES MEER Stofgids
Gemerceriseerde katoenstof vir premium gebreide drag: Glans, stabiliteit en grootskaalse herhaalbaarheid
LEES MEER Stof
Oxford-stof: Geskiedenis, toepassing en eienskappe
LEES MEER Volhoubaarheid
Modal-breistof teenoor Lyocell: Verskaffing van sellulosevesels vir kledingmerke
LEES MEER Stofgids
Power Mesh-stof: Wat jou spesifikasieblad verkeerd kry oor kompressie
LEES MEER